본문으로 건너뛰기
뽑로그
영상 가이드

좋은 영상은 이미 있습니다. 어디를 보면 되는지 알려 드립니다

3D프린팅을 가장 잘 설명하는 영상은 대부분 영어입니다. 증상별로 볼 만한 영상을 고르고, 한국어 요약과 ‘몇 분부터 보면 되는지’를 붙였습니다. 영상은 유튜브에서 열립니다.

외부 유튜브 영상 · 광고 아님. 요약은 영상 자막을 바탕으로 뽑로그가 정리한 것이며, 뽑로그가 직접 재현·실측한 결과가 아닙니다.

뱀부랩

A1·P1S·X1 사용자가 자주 막히는 설정과 정비.

  • A1 mini 에서 익스트루더 아래 노즐 윗목에 필라멘트가 끼어 안 들어갈 때 분해해 빼내는 과정을 보여 줍니다.
  • 전원을 끄고 앞 커버를 연 뒤 뒤쪽 나사 두 개를 풀고, 전선이 연결돼 있으니 세게 잡아 빼지 말라고 합니다.
  • 센서와 튜브를 분리하고 부품을 누른 채 턱을 넘겨 빼내니, 오래된 필라멘트가 부러져 안에 끼어 있었습니다.
  • 재조립은 역순이며, 넣을 때 위쪽 전선이 집히지 않도록 뒤로 밀어 둔 채 살살 넣어야 한다고 강조합니다.

뽑로그 메모 · A1 mini 로 시연하지만 제목대로 A1 도 같은 구조로 소개합니다. 막힌 원인이 부러진 필라멘트였던 한 사례라, 다른 원인의 노즐 막힘에는 그대로 맞지 않을 수 있습니다.
  • AMS 1번 슬롯 필라멘트가 내부 중간에 끼어 더 들어가지 않는 문제를 라이브 방송으로 분해해 고치는 영상입니다.
  • 뒤쪽 나사 두 개를 육각렌치로 풀고 튜브를 뺀 뒤, 급지 부품 덩어리를 꺼내 안에 낀 검정 필라멘트를 빼냅니다.
  • 재조립 후에도 안 들어가 다시 보니 피더 쪽에 짧은 조각이 남아 있었고, 일자 드라이버로 눌러 튜브를 빼 해결합니다.
  • 필라멘트가 AMS 에 끼면 안에서 끊기기 전에 되도록 빨리 빼 주는 게 좋다고 말합니다.

뽑로그 메모 · 편집하지 않은 라이브 방송 녹화라 채팅 인사·잡담이 많고 분해 장면이 흩어져 있습니다. 2023년 AMS(라이트 아님) 기준입니다.

  • 뱀부 스튜디오의 유량 역학(K값)과 유량 비율, 두 캘리브레이션의 차이와 수동 진행 방법을 다룹니다.
  • K값은 장치 탭, 유량 비율은 필라멘트 프로필에 있고, 제작자는 자동보다 수동 캘리브레이션을 권합니다.
  • 유량 역학은 값 단계를 0.001로 두고 라인 테스트를 뽑아 과·과소 압출 없는 가장 고른 선을 고릅니다.
  • 유량 비율은 사각형 여러 개를 출력해 표면이 가장 매끈한 번호를 고르고 필라멘트 프로필에 저장합니다.

뽑로그 메모 · 1:44~2:16은 스폰서(PCBWay) 광고입니다. 영상 속 K값 0.033은 제작자 필라멘트의 결과 예시일 뿐이니 그대로 옮기지 마세요.

  • AMS lite 필라멘트 허브와 필라멘트 센서 베이스를 분해해 안쪽을 청소하는 공식 절차를 보여 줍니다.
  • PTFE 튜브 4개를 빼고 허브를 분리한 뒤, 부러진 필라멘트는 먼저 다른 필라멘트로 밀어내 봅니다.
  • 밀어내기가 안 되면 허브 커버를 열어 내부 부품을 꺼내 막힘을 제거하고, 순서대로 다시 조립합니다.
  • 센서는 H2.0·H1.5 육각렌치로 분리해 암 동작과 출구 마모를 점검하고, 필라멘트 페이지의 초록 점으로 작동을 확인합니다.

뽑로그 메모 · 내레이션 없이 화면 자막으로 진행되는 짧은 공식 영상입니다. 커버를 열 때 부품이 튀어나올 수 있고, 댐핑 그리스 부위는 만지지 말라고 안내합니다.

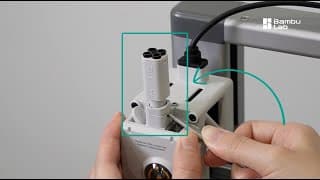
  • AMS lite 필라멘트 허브가 PTFE 튜브를 붙잡지 못하고 빠질 때 고치는 방법을 담은 뱀부랩 공식 영상입니다.
  • 평평한 핀셋으로 클립을 벌려 허브를 떼고, 커버를 연 뒤 안의 스프링 조각을 조심해서 꺼냅니다.
  • 판이 상하지 않게 이빨 쪽을 작업면에 두고, 빌드 플레이트로 스프링 조각을 살짝 눌러 더 평평하게 폅니다.
  • 커버를 닫고 허브를 다시 끼운 뒤 PTFE 튜브를 꽂아 보면 튜브가 제대로 고정된다고 보여 줍니다.

뽑로그 메모 · 뱀부랩 공식 영상입니다. 클립과 커버를 여는 데 평평한 핀셋이 필요합니다.

  • A1 mini의 AMS lite 허브에 부러진 필라멘트 두 조각이 끼어 막힌 문제를 푼 과정을 보여 줍니다.
  • 제작자는 핫엔드부터 빼 보고 뒤쪽 나사·허브 윗부분까지 뜯었는데, 이는 하지 말아야 할 실수였다고 말합니다.
  • 허브 윗부분을 억지로 열다 플라스틱 탭 구멍이 상했고, 안에서 서로 맞물린 필라멘트 두 조각을 찾았습니다.
  • 올바른 방법은 탭을 들어 허브를 분리한 뒤 드라이버로 막힌 조각을 아래로 밀어내는 것이라고 정리합니다.

뽑로그 메모 · 제작자의 시행착오담이라 중간(1:45~4:00)은 따라 하지 말라는 사례입니다. 올바른 절차는 4:15부터 보면 되고, 설명란에 제휴 링크가 있습니다.

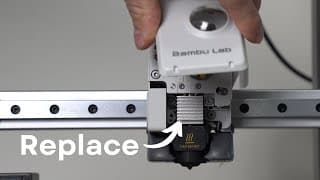
  • A1·A1 mini 의 핫엔드(노즐 일체)를 빼고 다시 끼우는 과정을 2분 안에 보여 주는 짧은 영상입니다.
  • 노즐 온도를 0으로 두고 5~10분 이상 지나 핫엔드가 식은 것을 확인한 뒤 작업하라고 합니다.
  • 앞 커버를 기울여 빼고 실리콘 삭을 벗긴 뒤, 래치를 오른쪽으로 당기고 금속 플랩을 젖히면 핫엔드가 빠집니다.
  • 설치는 역순이며, 핫엔드가 밀착되게 넣고 금속 플랩을 덮어 래치를 잠근 뒤 삭과 커버를 끼웁니다.

뽑로그 메모 · 설명란에 제휴 구매 링크가 있습니다. 교체 동작만 보여 주고 막힘 원인 진단은 다루지 않습니다.

  • 뱀부랩이 공식 제작한 A1 히트베드 유닛 교체(레트로핏) 절차 영상입니다.
  • 전원 코드를 뽑고 영상을 끝까지 본 뒤 작업하라고 하며, 기존 베드와 하단·후면 커버를 분리하는 순서를 보여 줍니다.
  • 새 히트베드를 고정하고 케이블을 뒤쪽으로 넣어 기판에 다시 연결합니다(선 순서는 무관하다고 안내).
  • 커버 재조립 때 모터 선이 끼지 않게 하고 나사를 과하게 조이지 말라고 주의를 줍니다.

뽑로그 메모 · 뱀부랩 공식 영상이지만 내레이션 없이 짧은 자막 안내 위주입니다. 리콜 대상 여부와 교체 신청은 뱀부랩 공식 공지를 먼저 확인하세요.

  • 뱀부랩 A1 히트베드 케이블 결함 공지(2024년 1월) 내용을 정리한 공익 안내 영상입니다.
  • 케이블 뿌리의 스트레인 릴리프가 부족해 손상될 수 있고, 손상 시 퓨즈나 가정용 차단기가 내려갈 수 있다고 전합니다.
  • A1 소유자는 모두 대상이며 뒤쪽 케이블을 점검하고, 손상이 있으면 교체 전까지 출력하지 말라고 합니다.
  • 손상이 없으면 케이블 보호대를 달고 계속 써도 된다고 하며, A1 미니 등 다른 기종은 해당 없다고 설명합니다.

뽑로그 메모 · 초기 공지 시점 영상이라 이후 전면 리콜로 조치가 바뀌었습니다(영상 설명란에 업데이트 표기). 현재 조치는 뱀부랩 공식 공지를 기준으로 하세요. 끝부분(4:30~)은 소화기 등 화재 안전 이야기이며 제휴 링크가 있습니다.

FDM 출력 실패

거미줄·뒤틀림·첫 레이어·막힘 — 증상별로 골랐습니다.

  • 스트링(거미줄)이 생기는 원리와 리트랙션으로 이를 줄이는 방법을 기초부터 설명합니다.
  • 리트랙션은 녹은 플라스틱을 빨아들이는 게 아니라 노즐 안 압력을 풀어 흘러나옴을 줄이는 것이라고 설명합니다.
  • 기본 리트랙션에 코스팅·와이프를 더하면 남은 가는 실까지 거의 사라지는 결과를 보여 줍니다.
  • 리트랙션이 과하면 언더압출 자국이나 필라멘트 갉힘이 생기고, TPU 같은 유연 소재는 리트랙션을 끄라고 권합니다.

뽑로그 메모 · 2016년 영상이고 Simplify3D 화면 기준입니다. 영상 속 10mm·80mm/s는 제작자 프린터 기준 값이라, 요즘 다이렉트 드라이브 기종에는 그대로 옮기지 마세요.

  • 워핑이 왜 생기는지(가열 팽창 후 냉각 수축)와 이를 설계 단계에서 막는 방법을 다룹니다.
  • 길게 이어진 직선 구간일수록 수축량이 커지므로, 모서리를 둥글게 하거나 마우스 이어를 달라고 권합니다.
  • 첫 레이어와 측벽에 칼집을 넣거나 벽을 주름지게·살짝 휘게 만들어 수축할 여유를 주는 방법을 보여 줍니다.
  • 모서리에 원형 구멍을 뚫어 인필 선을 끊으면 인필이 벽을 당기는 힘이 줄어든다고 설명합니다.

뽑로그 메모 · 슬라이서 설정이 아니라 CAD 모델 설계로 워핑을 줄이는 영상입니다. 남이 만든 모델을 그대로 뽑는 경우엔 브림 등 슬라이서 쪽 대책을 함께 보세요.

  • 파트 냉각 팬 세기가 층간 접착(레이어 강도)에 주는 영향을 PLA·PETG 인장시험으로 측정한 영상입니다.
  • PLA는 팬 100%에서 30MPa였던 층간 강도가 팬 0%에서 48MPa로 올라, 냉각을 줄이면 50% 넘게 강해졌습니다.
  • PETG도 팬 100%에서 약 21MPa, 팬 0%에서 약 41MPa로 냉각을 줄일수록 층간 접착이 좋아졌습니다.
  • 다만 팬을 끄면 모양이 망가지므로 품질이 버티는 선에서 가장 낮은 팬 값과 최소 레이어 시간을 쓰라고 권합니다.

뽑로그 메모 · 레이어가 갈라지는 증상을 냉각 쪽에서 설명해 주는 실험 영상입니다. 수치는 제작자의 프린터·필라멘트 기준이라 추세로만 보세요. 스폰서 광고(2:45~4:30)가 앞에 있습니다.

  • 노즐 막힘을 확인하는 법과, 필라멘트를 밀어 넣었다 뽑아 이물을 빼내는 콜드풀·핫풀을 보여 주는 영상입니다.
  • 필라멘트를 빼고 약 200°C로 예열한 뒤, 짧게 자른 필라멘트를 노즐까지 밀어 넣고 10~15초 뒤 빠르게 당깁니다.
  • 뽑힌 끝의 오염 부분을 잘라내며 깨끗하게 나올 때까지 반복하고, 영상은 이 빠른 방식을 '핫풀'이라 부릅니다.
  • 정통 콜드풀은 누른 채 예열을 끄고 약 90~100°C까지 식힌 뒤 세게 당기는 방식으로, 시간이 더 걸린다고 설명합니다.

뽑로그 메모 · 2017년 영상으로 특정 기종 전용 절차가 아닙니다. 핫엔드 구조가 다른 기종은 제조사 문서의 막힘 해결 절차도 함께 확인하세요.

  • 오토레벨링 프린터(엔더3 S1)에서 Z오프셋을 새로 잡고 베드를 수평으로 맞춰 첫 레이어를 잡는 과정을 보여 줍니다.
  • 노즐 끝을 깨끗이 하고 Z오프셋 0에서 도구가 들어갈 만큼 올린 뒤, 그 값에서 도구 두께를 빼 새 오프셋을 계산합니다.
  • 네 모서리를 수동으로 먼저 맞춘 다음 오토레벨을 돌리면 결과가 더 좋다고 설명합니다.
  • 마지막으로 사각형 테스트 출력에서 틈이나 요철 없이 매끈하면 성공이라고 판단합니다.

뽑로그 메모 · 영상에서 쓰는 전용 레벨링 도구(E-Leveler 2, 설명란에 구매 링크) 기준 절차라, 종이로 할 때는 계산 단계가 다릅니다. 엔더3 S1 메뉴 기준이며 뱀부랩처럼 자동 보정이 있는 기종에는 해당하지 않습니다.

  • 리트랙션을 조정해도 남는 가는 실 같은 스트링을, 필라멘트에 올리브유를 살짝 먹여 줄이는 방법을 소개합니다.
  • 스펀지를 끼운 출력물 클립에 기름을 조금 묻혀 익스트루더 앞 필라멘트에 물리고 100mm를 밀어 넣습니다.
  • 제작자는 영구 해결책이 아니라 임시 처방이라고 말하며, 자주 필요하면 노즐 쪽 PTFE 튜브 손상을 의심하라고 합니다.
  • 그 경우 튜브 끝 20mm를 잘라 노즐에 다시 밀착시키거나 튜브 교체를 권합니다.

뽑로그 메모 · 노즐 목까지 PTFE 튜브가 들어가는 엔더3 계열 구조를 전제로 한 방법입니다. 필라멘트에 기름을 먹이는 데는 반대 의견도 있다고 영상에서 직접 언급하니, 리트랙션 조정 뒤 마지막 수단으로 보세요.

  • 심한 언더압출을 팬 → 압출(노즐·PTFE 튜브) → 드라이브 기어 순서로 점검해 원인을 찾는 영상입니다.
  • 필라멘트를 손으로 밀어 곧게 나오는지 보고, 휘어 나오면 노즐 부분 막힘으로 보고 청소 방법을 보여 줍니다.
  • PTFE 튜브 끝이 검게 변하거나 벌어졌으면 잘라 내거나 교체하고, 드라이브 기어 마모와 장력을 확인하라고 합니다.
  • 하드웨어가 정상이면 속도·온도·리트랙션 같은 설정 쪽을 살펴보라고 마무리합니다.

뽑로그 메모 · 보우덴 방식 프린터 기준 점검 순서입니다. 제작자가 자기 필라멘트 브랜드를 짧게 홍보하는 부분이 앞에 있습니다.

  • MK8 방식 익스트루더에서 생긴 심한 언더압출을 분해·수리·보정 순서로 해결하는 과정을 보여 줍니다.
  • 원인은 둥글지 않은 아이들러 베어링과 약한 스프링이었고, 장력 조절이 되는 아이들러 암을 출력해 교체합니다.
  • 100mm를 밀어 부족한 양을 재고 e-steps를 110에서 약 120으로 다시 계산해 저장하는 방법을 보여 줍니다.
  • 속도·가속도, 서미스터 온도 오차, 필라멘트 굵기 불균일도 언더압출 원인이 될 수 있다고 덧붙입니다.

뽑로그 메모 · 완하오 i3 Plus(MK8 익스트루더)와 옥토프린트 기준 영상입니다. e-steps 보정은 Marlin 계열 G-code(M92·M500) 방식이라 뱀부랩 등 다른 펌웨어 기종에는 그대로 해당하지 않습니다.

  • 출력 도중 층이 이전 층에서 벌어지는 레이어 분리의 원인과 해결책을 다루는 영상입니다.
  • 주된 원인은 낮은 출력 온도로, 앞 층이 식어 새 층과 녹아 붙지 않기 때문이라고 설명합니다.
  • 가장 간단한 해결은 더 뜨겁게 출력하는 것이며, 첨가물이 많은 검은색 PLA나 큰 노즐은 더 높은 온도가 필요하다고 합니다.
  • ABS·나일론·PETG는 쿨링팬을 끄거나 약 33% 이하로 낮추고, 외풍이 있으면 상자나 인클로저를 씌우라고 권합니다.

뽑로그 메모 · 영상 속 245°C·270°C 같은 값은 1.2mm 노즐·고속 출력 등 특정 조건의 예시입니다. 자기 필라멘트의 권장 온도 범위 안에서 조정하세요.

  • 난방 없는 차고·창고에서 FDM 프린터를 쓸 때 고려할 점을 뱀부랩 A1·P1S 사용 경험으로 설명하는 영상입니다.
  • 영국 겨울 약 7°C 이하부터 개방형 A1에 문제가 생겼고, 밀폐형 P1S는 영하 7°C에서도 문제없었다고 말합니다.
  • 핵심은 외풍과 급격한 온도 변화이며, 베드 안착뿐 아니라 높은 출력물의 층간 접착 불량도 생긴다고 설명합니다.
  • 습한 공간은 필라멘트 흡습을 부르므로 건조기나 밀폐형 AMS로 관리하라고 권합니다.

뽑로그 메모 · 뱀부랩 기종 중심의 개인 경험담입니다. A1을 인클로저에 넣는 방법은 영상도 제조사 비권장이라며 말리고 있습니다(5:41~). 설명란에 제휴 링크가 있습니다.

레진 출력 실패

노출 시간과 레벨링, 안착 실패.

  • 엘레구 새턴4·4 울트라·4 울트라 16K에서 바닥 노출을 30초부터 10초까지 5초씩 줄이며 안착을 비교한 영상입니다.
  • 30초에서는 모두 붙었지만 떼기가 매우 어려웠고, 바닥 노출을 줄일수록 플레이트에서 떼기 쉬워졌습니다.
  • 15초에서 두 울트라 기종은 들뜸이 생겨 과했다고 평가했고, 10초에서는 기본 새턴4만 5개 중 4개가 붙었습니다.
  • 같은 레진이라도 기종에 따라 알맞은 바닥 노출이 크게 달랐다며, 공개된 테스트 파일로 직접 확인해 보라고 합니다.

뽑로그 메모 · 엘레구 스폰서 영상이며 광고 구간(7:25~7:55)이 있습니다. 특정 레진·기종·추운 실내 조건의 결과라 초 단위 값을 그대로 옮겨 쓰지 마세요.

  • 커뮤니티에 올라온 레진 출력 실패 사진 10건을 보며 원인과 해결책을 짚는 모음 영상입니다.
  • 새턴4 울트라 사례는 플레이트 중앙이 오목해 라프트가 두껍게 뜨며 떨어졌다고 보고, 레벨링과 라이트오프 딜레이 추가를 권합니다.
  • 한쪽만 떨어진 사례는 붙은 쪽이 단단했다면 노출이 아니라 레벨 불량이라며, 레벨링 후 확인 출력을 하라고 합니다.
  • 속 빈 모델의 흡착(석션) 공간이 빌드 플레이트 전체의 실패를 부를 수 있다는 사례도 다룹니다.

뽑로그 메모 · Lychee 슬라이서 채널의 실패 사례 모음이라 안착과 무관한 사례도 섞여 있습니다. 안착 관련은 6:47~와 16:22~ 부분부터 보세요.

  • 레진 노출 캘리브레이션에서 '완벽한 노출'만 좇는 것이 왜 출력 실패를 부르는지 설명하는 영상입니다.
  • XP 레인지 파인더는 로고 선명도 대신 기둥과 구멍 개수로 판정하며, 기둥이 많으면 과노출·구멍이 많으면 저노출이라고 합니다.
  • XY 정확도가 서포트 강도를 보장하지 않으므로, 서포트 모델이 중간에 실패하면 노출을 조금 올리라고 권합니다.
  • 서포트 강도는 콘 오브 캘리브레이션으로 확인하고, 디테일을 약간 잃더라도 출력 성공을 우선하라는 결론입니다.

뽑로그 메모 · 과노출 여부를 수치로 판정하는 법(기둥·구멍 수)을 잡는 데 유용하지만, 영상의 결론은 노출을 약간 올리라는 쪽이라 디테일 뭉개짐과는 방향이 반대일 수 있습니다. 엘레구 스폰서 언급(2:25~2:45)이 있습니다.

  • 레진 프린터 빌드플레이트를 사포로 평탄하게 만들고 표면에 결을 내 안착력을 높이는 방법을 다룹니다.
  • 레진 프린터는 자동 레벨링으로 보정되지 않아 플레이트 표면 자체가 평평해야 한다고 설명합니다.
  • 평평한 유리 위 120방 사포에 플레이트를 밀고 90도씩 돌려 가며 낮은 부분이 사라질 때까지 갈아 냅니다.
  • 이어서 80방으로 대각선 결을 내고 IPA로 닦은 뒤 재장착해 평소 레벨링을 하고 보수적 설정으로 시작하라고 권합니다.

뽑로그 메모 · 플레이트를 사포로 갈아 내는 비가역 작업입니다. 알루미늄 분진이 나오므로 영상 권고대로 장갑·마스크를 착용하세요.

  • 레진 프린터 빌드 플레이트를 종이로 맞추는 기존 레벨링과 '더미 프린트 레벨링'을 비교한 영상입니다.
  • 기존 방식은 볼트를 풀고 종이 위로 홈 이동한 뒤, 플레이트를 누른 채 볼트를 조이고 Z 위치를 저장합니다.
  • 새 방식은 빈 통에서 더미 파일을 출력해 첫 층 노출이 시작되면 일시정지·전원 차단 후 그 위치에서 볼트를 조입니다.
  • 엘레구 마스3 계열에서 비교한 결과, 새 방식 쪽이 엘리펀트 풋이 훨씬 적었다고 평가합니다.

뽑로그 메모 · 새 방식은 ChiTu 보드 기종에서 플레이트가 엔드스톱보다 더 내려가는 문제를 겨냥한 것으로, 안착 실패보다 엘리펀트 풋 개선에 초점이 있습니다. 엘레구 스폰서 영상입니다.

  • 난방 없는 창고에서 겨울철에 레진 프린터로 출력하는 요령을 다루는 짧은 영상입니다.
  • 레진 병을 뜨거운 물에 10~15분 담가 데우는 방법은 효과가 있지만, 매번 옮겨 담아야 해 번거롭다고 말합니다.
  • 대안으로 양조용 히팅 밴드를 레진 통 둘레에 클립으로 고정해 레진만 데우는 방법을 보여 줍니다.

뽑로그 메모 · 레진 프린터 전용 내용이며 설명란에 제휴 링크가 있습니다.

공통

기종·방식과 상관없이 겪는 문제.

  • 출력이 중간에 실패하는 원인을 하드웨어보다 슬라이서 설정 쪽에서 찾아 줄이는 방법들을 소개합니다.
  • 레이어 밀림이 나면 외벽·작은 둘레 속도를 20~25% 낮춰 보라고 하고, 키 큰 출력엔 높이별 감속을 권합니다.
  • 약한 부분만 모디파이어로 벽·인필을 보강하고, 안착이 약하면 브림이나 모서리용 브림 이어를 쓰라고 설명합니다.
  • 서포트가 넘어지면 서포트 확장(중간 크기 8mm, 대형 10mm 이상)을 쓰고, 흔들림엔 자이로이드 인필을 추천합니다.

뽑로그 메모 · 뱀부 스튜디오 화면 기준 설명이며 A1·P/H 시리즈를 예로 듭니다. 메타데이터 챕터 시각이 실제 발화보다 늦게 적혀 있어, 표시한 시각은 자막 기준입니다.

  • 출력물 표면에 앞선 형상의 잔상이 물결처럼 남는 고스팅(링잉)이 무엇이고 어떻게 줄이는지 다룹니다.
  • 원인은 무거운 헤드가 급가감속할 때 프레임이 휘며 생기는 공진이라고 설명하고 전용 테스트물로 보여 줍니다.
  • 해법으로 속도 낮추기, 프레임 보강·무게 추가·방진 받침, 이동부 경량화를 차례로 제시합니다.
  • 펌웨어 가속도·저크 조정은 최후 수단이라 하고, 형상과 무관한 반복 무늬는 베어링·리드스크류·벨트를 의심하라고 합니다.

뽑로그 메모 · 2018년 영상이라 입력 셰이핑 같은 최신 기능은 다루지 않습니다. 원리와 기본 대처를 이해하는 용도로 보세요.

  • Marlin 2.1 펌웨어의 입력 셰이핑을 켜고 링잉 타워로 공진 주파수를 찾아 저장하는 과정을 엔더3로 보여 줍니다.
  • 펌웨어에서 입력 셰이핑 X·Y를 켜고, M503으로 기존 EEPROM 값을 백업한 뒤 플래시하라고 안내합니다.
  • 링잉 타워를 0.2mm 레이어로 뽑아 링잉이 가장 적은 높이를 재고, 주파수를 M593으로 넣어 M500으로 저장합니다.
  • 적용 후 링잉이 줄고 더 빠른 설정에서도 품질이 유지됐으며, 프레임·벨트·이동 질량이 바뀌면 재측정하라고 합니다.

뽑로그 메모 · Marlin 펌웨어를 직접 수정·빌드하는 사용자용입니다. 뱀부랩·클리퍼 기종은 같은 기능이 이미 들어 있어 이 절차가 필요 없습니다.

영상으로도 안 풀리면

증상을 고르면 진단소가 원인과 바꿀 값을 짚어 줍니다. 사람에게 묻고 싶으면 채팅방이 열려 있습니다.

영상 생존·제목 확인 2026년 9월 26일 · 좋은 영상을 알고 계시면 채팅방에 알려 주세요.