뱀부랩 노즐 0.2·0.4·0.6·0.8 차이와 교체 방법
뱀부랩 노즐 0.2·0.4·0.6·0.8의 차이, 0.2mm에 피할 필라멘트, 경화강이 필요한 경우, 기종별 교체 방식과 바꾼 뒤 맞출 설정을 제조사 문서로 정리했습니다.
목차 11
결론부터 말하면, 대부분의 출력은 처음 달려 나온 0.4mm 노즐로 충분하고 0.2·0.6·0.8mm는 목적이 분명할 때 하나씩 더하는 부품입니다. 바꾸는 일도 어렵지 않습니다. 뱀부랩은 노즐 끝만 돌려 빼지 않고 노즐이 방열판과 한 몸인 핫엔드를 통째로 바꾸며, 이 작업은 프린터를 끄고 식힌 뒤에 합니다.
무엇을 고를지는 이렇게 갈립니다.
- 0.2mm — 작은 글자·미니어처처럼 디테일이 먼저일 때. 느리고 약하며, 입자나 섬유가 든 필라멘트와 TPU는 피합니다
- 0.6·0.8mm — 큰 물건·화병·튼튼한 기능 부품을 빨리 뽑고 싶을 때. 디테일과 표면은 손해를 봅니다
- 경화강 — 탄소섬유·유리섬유·야광처럼 단단한 입자가 든 필라멘트를 쓸 때. 일반 PLA·PETG만 쓴다면 필요 없습니다
- 교체 시점 — 청소로 풀리지 않는 막힘, 닳아서 새는 노즐, 지름이나 재질을 바꿀 때. 확인한 제조사 문서에 '몇 시간마다'라는 교체 주기는 없습니다
다만 바꾼 뒤 한 단계를 빼먹기 쉽습니다. 노즐 정보는 프린터 화면에서 직접 바꿔야 하고, 뱀부 스튜디오의 '프린터 부품' 화면에서는 이제 고칠 수 없습니다. 그리고 프루사 MK3 계열처럼 노즐을 히터 블록에 돌려 끼우는 프린터에서 익힌 '달궈서 조이기'는 뱀부랩 교체 절차에 없습니다.
※ 이 글은 뱀부랩 공식 위키(노즐 소개·0.2mm 노즐 FAQ·소재 호환 표·체적 속도·유량 동역학 캘리브레이션·기종별 핫엔드 교체와 정비 문서), 한국 공식 스토어의 핫엔드·프린터 페이지, 뱀부랩 보증 약관(2026-09-22 갱신본)을 2026-10-16에 확인해 정리했습니다. 뽑로그가 직접 측정한 값은 없습니다. 표의 호환 등급은 뱀부랩이 자사 노즐과 필라멘트를 기준으로 공개한 것이고, 위키와 펌웨어는 이후 바뀔 수 있습니다.
0.2·0.4·0.6·0.8mm는 무엇이 다를까?
노즐 지름은 끝 구멍의 크기이고, 그 크기가 한 줄의 굵기와 쓸 수 있는 층 높이, 속도를 정합니다. 뱀부랩 노즐 소개 문서의 설명은 단순합니다. 구멍이 클수록 1초에 밀어내는 양이 많아 빨리 뽑히고 부품이 튼튼해지며, 작을수록 작은 형상이 또렷하게 남습니다. 노즐을 고르는 일은 속도와 정밀도를 맞바꾸는 일입니다.
| 지름 | 층 높이(문서 범위) | 잘 맞는 출력 | 손해 보는 것 |
|---|---|---|---|
| 0.2mm | 0.05~0.12mm | 미니어처·장신구·정밀 시제품 | 느린 속도, 강도 저하, 높은 막힘 위험(불순물·지름 편차에 민감) |
| 0.4mm | 0.1~0.3mm(0.2mm가 표준) | 케이스·브래킷·생활용품 등 범용 | 섬유 강화 필라멘트에서 막힘 위험 '보통' |
| 0.6mm | 0.15~0.45mm(0.3~0.4mm가 흔함) | 큰 모델·지그·기능 부품 | 디테일 손실, 재료 소비 증가, 브리지 약화 |
| 0.8mm | 0.2~0.6mm(0.4~0.5mm가 흔함) | 대형 시제품·구조 부품·화병 모드 | 낮은 정밀도, 거친 표면, 떼기 힘든 서포트와 자국 |
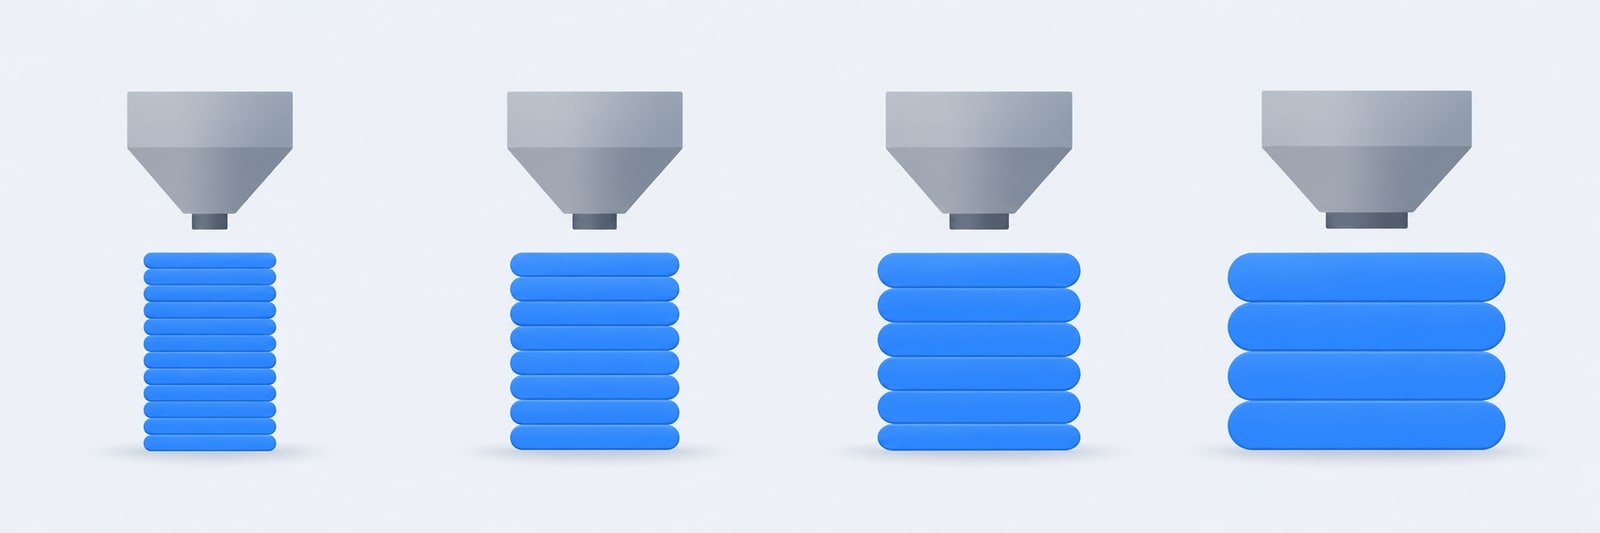
노즐 지름이 커질수록(왼쪽에서 오른쪽) 한 줄이 굵어지고 층을 두껍게 올릴 수 있어 같은 높이를 더 적은 층으로 쌓는다는 것을 나타낸 개념도. 작은 형상과 층 표면의 섬세함은 왼쪽이 낫습니다. 설명을 위한 도해이며 실제 출력물 사진이 아닙니다.
0.2mm로 뽑은 부품은 왜 약할까
0.2mm FAQ는 층 선이 아주 얇아 층끼리 붙는 힘이 이상적이지 않다며, 0.2mm로 뽑은 출력 대부분이 0.4·0.6mm로 뽑은 것보다 약하다고 적습니다. 디테일 때문에 0.2mm를 고르더라도 고리처럼 힘을 받는 부분이 있는 물건이라면 감안할 대목입니다.
노즐을 키우면 그만큼 빨라질까?
빨라지기는 하지만 지름에 비례하지는 않습니다. 노즐을 키워도 속도를 붙잡는 값이 따로 있기 때문입니다. 핫엔드가 1초에 녹여 밀어낼 수 있는 양, 즉 최대 체적 속도(mm³/s)입니다. 뱀부랩 체적 속도 문서는 이 값을 '층 높이 × 선 폭 × 출력 속도'로 계산하고, 슬라이서가 필라멘트 프리셋의 최대 체적 속도를 넘지 않도록 속도를 스스로 낮춘다고 설명합니다. 슬라이스한 출력이 생각보다 느리면 이 값부터 보라는 팁도 붙어 있습니다.
큰 노즐은 같은 핫엔드에서 이 한계를 조금 끌어올립니다. 구멍이 넓어 저항이 줄기 때문입니다. 문서가 든 예는 H2 시리즈 고유량 노즐에 PLA Basic을 쓸 때 0.4mm 약 35mm³/s, 0.6mm 최대 40mm³/s입니다. 구멍 넓이는 0.4mm에서 0.6mm로 2.25배가 되는데, 한계는 그만큼 오르지 않는다는 뜻입니다. 대신 층을 두껍게 올릴 수 있어 같은 높이를 더 적은 층으로 쌓고, 재료는 더 씁니다.
0.2mm가 유난히 느린 이유
0.2mm FAQ는 속도의 가장 큰 제약이 뱀부 스튜디오의 최대 체적 속도라며, 대부분의 호환 필라멘트에서 2mm³/s 정도가 통하고 이 값을 올릴 때는 조심하라고 적습니다. 핫엔드의 가열 능력은 충분하지만 아주 작은 구멍으로 필라멘트를 밀어 넣다 보면 압출기가 헛돌거나 필라멘트가 갈리고 압출이 부정확해질 수 있다는 이유입니다. 멀티컬러 출력의 색 교체와 처음 캘리브레이션도 그만큼 오래 걸립니다.
고유량 핫엔드는 무엇이 다를까
A1 시리즈와 H2D 교체 문서는 일반 핫엔드 외에 고유량 핫엔드도 고를 수 있다고 적고, 한국 공식 스토어에는 P2S·H2 시리즈용 고유량 핫엔드가 0.4·0.6·0.8mm 경화강으로 따로 있습니다. 위 체적 속도 한계를 높이려는 부품이라 속도가 목적일 때 의미가 있습니다. 다만 소재 표에서 무른 TPU 85A는 0.4mm 고유량 노즐과 '비호환', 90A는 '비권장'입니다. TPU와 노즐의 짝은 TPU, 내 기종으로 뽑아도 될까에 따로 정리했습니다.
0.2mm 노즐에는 어떤 필라멘트를 쓰면 안 될까?
0.2mm FAQ는 이 노즐이 경화강이 아니라 스테인리스로 만들어져 내마모성이 없다고 적고, PLA·PETG·ABS·ASA와 가장 잘 맞는다고 답합니다. 조건은 두 가지입니다. 입자가 들어 있지 않은 필라멘트일 것, 그리고 필라멘트가 깨끗하고 이물이 없을 것. 소재 호환 표(2026-10-14 갱신본)의 0.2mm 칸을 등급별로 모으면 이렇습니다.
| 등급 | 필라멘트 |
|---|---|
| 호환 | 표준 PLA(Basic·Matte·Silk·Tough·Metal 등), Support for PLA·Support for PLA/PETG, PETG, PETG HF, ABS, ASA |
| 비권장 | TPU 전 등급(85A·90A·95A HF·AMS용), PC |
| 비호환·피할 것 | 탄소섬유·유리섬유 강화 소재 전부와 Support for PA/PET, 야광(PLA Glow), PLA Wood, PLA Marble, 스파클·갤럭시처럼 반짝이 입자가 든 소재, PVA·BVOH, PETG Translucent |
표를 읽을 때 알아 둘 것
스파클·갤럭시는 표의 행에는 없고 FAQ가 피하라고 꼽은 소재입니다. 표 각주도 'PLA' 행을 섬유나 금속·무기 충전재가 없는 표준 PLA로 정의하면서 Sparkle·Marble을 따로 뺍니다. 탄소섬유는 FAQ가 이유까지 적습니다. 대부분의 경우 CF 입자가 0.2mm보다 커서 금방 막힌다는 것입니다. 한국 공식 스토어의 P1 시리즈 핫엔드 페이지에도 간이 호환 표가 있는데 PVA·PC를 0.2mm '예'로 적고 있어 위키 표와 다릅니다. 이 글은 2026-10-14에 갱신된 위키 표를 따랐습니다.
바꾸자마자 막힘이 이어진다면
0.2mm FAQ는 구멍이 작아 막힘이 꽤 흔하고 작은 먼지 한 톨로도 막힐 수 있다고 적습니다. 그래서 먼저 볼 것은 기계보다 필라멘트 쪽입니다.
- 소재 — 위 표의 비호환·비권장 소재를 걸어 두지 않았는지 봅니다
- 먼지 — 압출기의 먼지와 필라멘트 부스러기를 주기적으로 청소하고, 필라멘트를 먼지 없는 곳에 둡니다. FAQ는 작은 스펀지 조각을 필라멘트 클리너로 쓰는 방법도 듭니다
- 지름 편차 — 노즐 소개 문서는 0.2mm가 불순물과 지름 편차에 민감하다고 적습니다. 막힘 방지 문서는 캘리퍼로 재서 1.75±0.03mm 안인지, 표면과 단면에 불순물이 없는지 보라고 합니다
- 속도 — 최대 체적 속도를 FAQ가 든 2mm³/s 안팎보다 높여 두지 않았는지 봅니다
막힌 뒤의 처리도 다릅니다. 세척 핀이 0.2mm 구멍을 통과하지 못해서, FAQ는 기종별 청소 문서의 수동 압출이나 콜드풀로 풀라고 안내합니다.
정품 필라멘트만 써야 할까
0.2mm FAQ가 내건 조건은 브랜드가 아니라 '입자가 없는 소재'와 '깨끗한 필라멘트'입니다. 막힘 방지 문서는 지름과 불순물 관리가 잘 된 고품질 필라멘트를 권하며 자사 필라멘트를 예로 드는데, 제조사가 자기 제품을 예로 드는 대목이니 판단은 같은 문서가 준 확인 방법, 즉 캘리퍼로 잰 지름과 단면 상태로 하는 편이 낫습니다. AMS에 다른 회사 필라멘트를 넣을 때의 조건은 뱀부랩 필라멘트를 꼭 써야 할까에 있습니다.
스테인리스와 경화강, 언제 경화강이 필요할까?
단단한 입자가 든 필라멘트를 쓸 때입니다. 노즐 소개 문서는 뱀부랩 노즐 재질을 둘로 나눕니다. 경화강은 스테인리스보다 단단하고 마모에 강해 PA-CF·PLA-CF·PETG-CF·야광처럼 연마성 입자가 든 필라멘트에 쓰고, 스테인리스는 고온과 부식에 강하고 값이 덜 들어 PLA·ABS·ASA·PETG·TPU·PVA 같은 일반 필라멘트에 씁니다. 소재 호환 표도 일반 PLA·PETG·ABS·TPU에는 경화강을 '필요 없음', 섬유 강화·야광 소재에는 '필요함'으로 표시하고, 이런 소재를 스테인리스나 황동 노즐로 뽑으면 경도가 모자라 빨리 닳고 출력 품질과 노즐 수명에 영향을 준다고 경고합니다.
입자가 든 PLA는 문서끼리 표기가 갈립니다. 소재 표의 경화강 칸은 PLA Wood·PLA Marble에 '필요 없음'으로 적었는데, 같은 문서의 표 아래 지침은 Marble·Sparkle을 경화강을 써야 하는 입자 소재로 꼽고, 노즐 소개 문서는 목재 필라멘트를 경화강 쪽에 둡니다. 이런 소재를 자주 쓴다면 경화강 쪽을 따르는 편이 안전하다는 게 우리 판단입니다.
내 프린터에 달린 노즐은 어느 쪽일까
처음 달려 나오는 노즐은 기종마다 다릅니다. 한국 공식 스토어의 사양과 위키 FAQ 기준으로 A1·A1 mini·P1S·A2L은 0.4mm 스테인리스, P2S·X2D·H2D는 경화강입니다. 한 번 바꿔 끼웠다면 눈으로도 구분됩니다. 노즐 소개 문서에 따르면 경화강은 방열 핀이 검은색, 스테인리스는 회색입니다.
살 때 고를 수 있는 폭도 생각보다 좁습니다. 한국 공식 스토어(2026-10-16)의 일반 핫엔드 제품은 기종군과 상관없이 0.2mm가 스테인리스, 0.6·0.8mm가 경화강으로만 나오고, 0.4mm만 A1 시리즈용에 두 재질이 다 있습니다. 이 목록 안에서는 0.2mm 경화강이 없습니다.
탄소섬유를 쓰려면 노즐만 바꾸면 될까
기종에 따라 아닙니다. P1 시리즈 FAQ는 P1P·P1S로 탄소섬유 필라멘트를 뽑으려면 경화강 핫엔드와 함께 경화강 압출기 기어 어셈블리로 업그레이드하라고 적습니다. 지름은 0.6mm 경화강을 먼저 권합니다. 막힘 위험이 낮기 때문이고, 0.4mm 경화강은 디테일과 표면이 나은 두 번째 선택입니다. 뱀부랩 PLA-CF·PETG-CF처럼 이 용도로 설계한 자사 필라멘트는 0.4mm 경화강을 첫 번째로 권하는데, 스토어 간이 표는 다른 브랜드의 CF·GF를 0.4mm로 뽑는 것을 '권장되지 않음'으로 적습니다. 섬유 강화 소재를 쓰면 노즐과 압출기 기어를 더 자주 정비해야 한다는 점도 소재 표에 함께 적혀 있습니다.
노즐은 언제 바꿔야 할까?
뱀부랩 문서가 드는 교체 사유는 네 가지로 모입니다.
- 청소로 풀리지 않는 막힘 — X2D 교체 문서는 '완전히 청소할 수 없는 막힘'을, P2S 막힘 문서는 완전히 막혔거나 손상된 경우를 교체 사유로 듭니다
- 닳아서 새는 노즐 — A1·H2D 정비 문서는 노즐이 눈에 띄게 닳아 재료가 새고 청소해도 압출이 나아지지 않으면 새 핫엔드로 바꾸라고 적습니다
- 휘거나 상한 핫엔드 — X1 정비 문서는 출력 실패로 핫엔드가 구부러지지 않았는지 확인하라고 합니다
- 지름이나 재질을 바꿀 때 — 디테일 때문에 0.2mm로 가거나, 섬유 강화 소재로 넘어가는 경우입니다
몇 시간 쓰면 바꿀까
확인한 뱀부랩 정비 문서(A1·A1 mini·A2L·X1·P1·P2S·H2D·H2S·H2C·X2D)에는 '몇 시간마다' 같은 교체 주기가 없습니다. 있는 것은 청소 주기입니다. A1과 H2D 정비 문서는 PLA·PETG 같은 일반 소재는 스풀 5개마다, 탄소섬유 소재는 2개마다 노즐을 청소하라고 적고, 막힘 방지 문서는 최소 한 달에 한 번, 특히 소재를 바꿀 때 콜드풀을 하라고 권합니다. 프루사 정비 문서도 노즐 수명을 정확한 숫자로 말하기는 매우 어렵다고 적습니다. 출력량과 소재, 소재를 바꾸는 빈도에 달렸다는 이유입니다. 시간을 세기보다 '청소하고 정비했는데도 품질이 돌아오지 않는다'를 신호로 보는 편이 문서들과 맞습니다.
보증으로 해결할 수 있는 부분도 아닙니다. 뱀부랩 보증 약관은 노즐을 포함한 핫엔드와 그 부품을 보증 기간이 없는 소모품으로 분류합니다. 다만 프린터가 보증 기간 안이면 제조상 결함으로 고장 난 소모품은 뱀부랩 재량으로 교체한다고 적습니다.
막혔을 때 바로 새 핫엔드를 살까
대개는 아닙니다. 막힘 방지 문서는 제대로 관리해도 가끔 막히는 건 정상이라고 적고, P2S 막힘 문서는 자기 절차로 대부분의 막힘이 풀린다고 합니다. 교체는 그 절차를 거친 뒤에도 안 풀리거나 노즐이 상했을 때의 일입니다. 증상으로 원인을 좁히고 기종별 절차로 가는 길은 노즐 막힘 진단에 모아 두었고, 콜드풀이 무엇을 꺼내는지는 3D프린터 유지보수 기초에 있습니다.
기종마다 교체 방식은 어떻게 다를까?
공통점부터 말하면, 뱀부랩은 노즐 끝만 돌려 빼지 않고 핫엔드를 통째로 바꿉니다. 그리고 어느 기종 문서든 전원을 끄고 노즐이 식은 상태에서 시작합니다. 갈리는 건 핫엔드를 붙잡는 방식입니다.
| 기종군 | 고정 방식 | 공구 | 바꾼 뒤 노즐 정보 |
|---|---|---|---|
| A1 · A1 mini · A2L | 버클(잠금 탭) | 없음 | 화면 설정 → 유지보수 → 노즐 |
| X1 · P1 시리즈 | 나사 2개 + 케이블 3개(히터·서미스터·팬) | H2.0 육각 렌치 | 화면의 노즐 설정 |
| P2S · H2S | 클립(왼쪽 금속판을 먼저 닫고 오른쪽 링) | 없음(내열 장갑) | P2S: 필라멘트 → 노즐 및 압출기 → 노즐 유형 |
| H2D · X2D(노즐 둘) | 위와 같은 클립 + 플로 블로커를 레버로 비킨 뒤 | 없음(내열 장갑) | X2D: 필라멘트 → 노즐 및 압출기 → 노즐 유형 |
| H2C | 인덕션 핫엔드. 화면에서 랙으로 자동 교체, 손으로는 래치 | 없음 | 핫엔드 및 랙 화면에서 '읽기' |
'달궈서 조이기'는 하지 않는다
노즐을 히터 블록에 돌려 끼우는 나사식 프린터라면 순서가 반대입니다. 프루사 MK3 계열 문서는 노즐을 280℃로 데운 채 교체하고 데운 상태에서 히트 브레이크에 맞대 고정하라고 적습니다. 그러지 않으면 샌다는 이유입니다. 뱀부랩 X1·P1 교체 문서는 바로 그 지점을 짚어, 다른 3D프린터와 달리 뱀부랩 핫엔드는 차가운 상태에서도 설치할 수 있다고 적습니다. 방열판·목 부분·히터 블록·노즐을 한 덩어리로 만들어 노즐과 히트 브레이크 사이로 필라멘트가 새는 문제를 줄였다는 설명입니다. X1·P1 문서는 교체 전 핫엔드 온도를 50℃ 이하로 내리고 전원을 끄라고 하고, H2D·H2S·A2L 문서는 상온까지 식히라고 합니다.
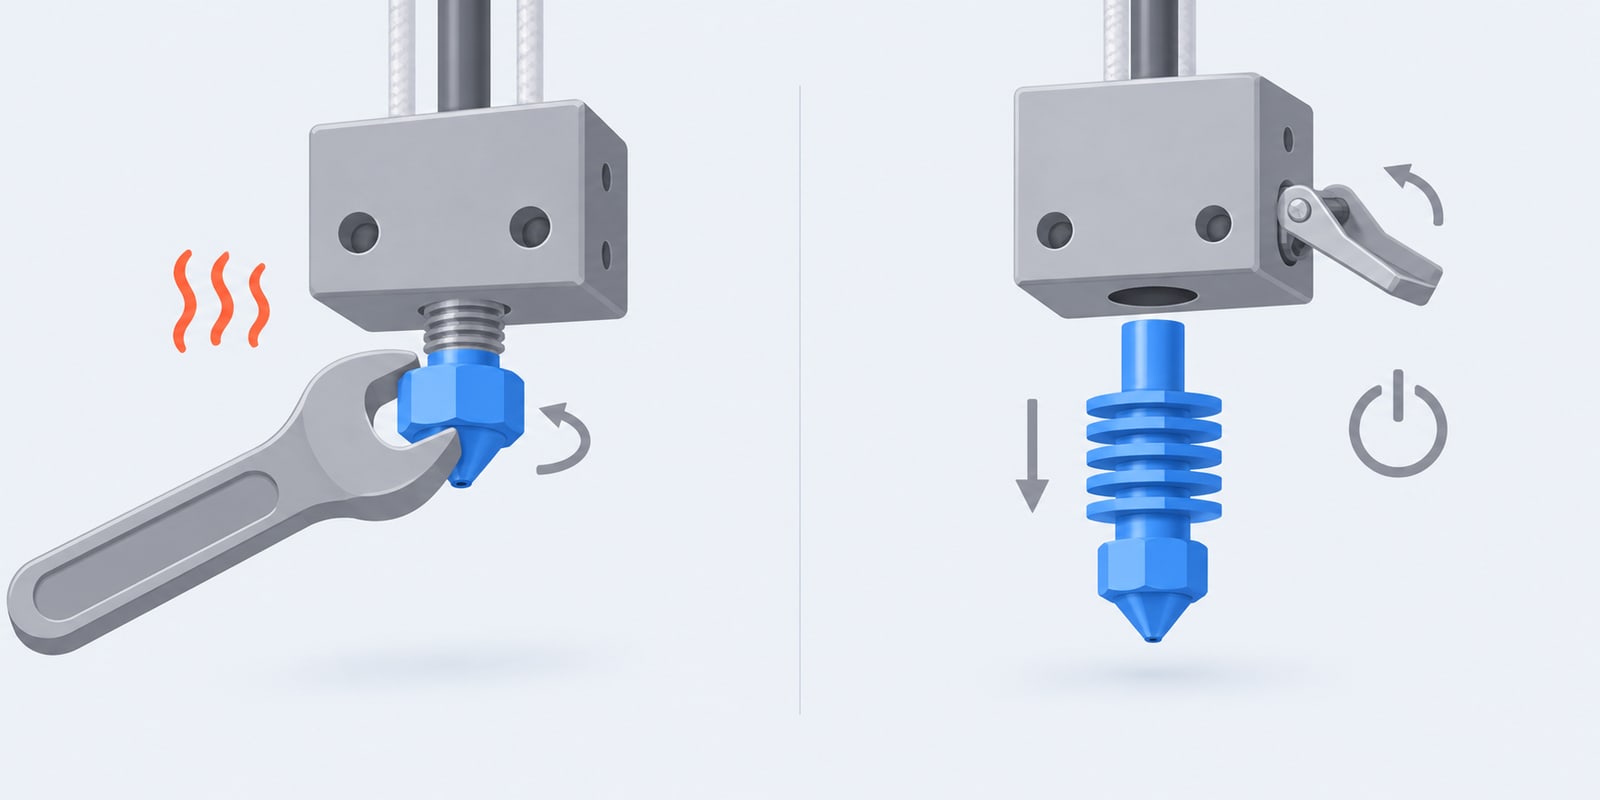
왼쪽은 노즐을 히터 블록에 돌려 끼우는 나사식으로, 데운 상태에서 풀고 조입니다(프루사 MK3 계열 문서). 오른쪽은 노즐이 방열판과 한 몸인 핫엔드를 통째로 바꾸는 방식으로, 뱀부랩 문서는 전원을 끄고 식힌 뒤 교체하게 합니다. 고정 방식은 기종마다 다릅니다(잠금 탭·클립·나사). 설명을 위한 도해이며 실제 기기 사진이 아닙니다.
X1·P1은 '노즐 달린 핫엔드'와 '완전한 핫엔드' 중 무엇을 살까
X1·P1용 핫엔드는 두 가지 단위로 나옵니다. 완전한 핫엔드 어셈블리는 팬·세라믹 히터·서미스터·실리콘 삭·고정 클립까지 조립돼 있어 나사 두 개와 케이블 셋만 옮기면 되고, X1용과 P1용이 따로 있습니다. 노즐 달린 핫엔드만 사면 쓰던 히터와 서미스터를 새 핫엔드로 옮겨 달아야 하고, 이때 서멀 페이스트를 새로 바릅니다. 굳은 서멀 그리스 때문에 히터와 서미스터가 안 빠지면 억지로 당기지 말고 알코올을 발라 5분쯤 두라는 주의가 문서에 있습니다. P1 문서는 교체를 마친 뒤 약 20분 걸리는 '캘리브레이션'을 돌려 통과하면 성공으로 보라고 합니다.
잘 안 빠질 때
핫엔드와 가열부 사이에 남은 필라멘트가 굳어 있으면 식은 상태에서 잘 빠지지 않습니다. 문서들의 처방은 같습니다. 살짝 데운 뒤 내열 장갑을 끼고 핀셋이나 드라이버로 조심스럽게 떼어 내고, 빼낸 핫엔드 위쪽에 남은 필라멘트는 다시 끼우기 전에 잘라 냅니다. 데우는 온도는 문서마다 다르게 적혀 있습니다. X2D 문서는 쓰던 소재에 따라 50~80℃쯤이면 충분하다고 하고, 빠른 교체형 핫엔드에 공통으로 적용된다는 '핫엔드 잔류물 부착' 문서는 A1을 예로 화면에서 220℃까지 올린 뒤 핀셋으로 빼고, 닦은 다음 식혀서 다시 끼우라고 합니다. 자기 기종 문서의 값을 따르는 편이 안전합니다.
노즐이 둘인 H2D·X2D
왼쪽 핫엔드를 뺄 때는 플로 블로커를 먼저 비킵니다. H2D 문서는 블로커가 약해 힘을 주면 부러질 수 있으니 블로커를 직접 밀지 말고 레버(리프팅 로드)를 끝까지 밀라고 적습니다. 다시 잠글 때는 왼쪽 래치를 노즐에 완전히 맞춘 뒤 오른쪽 클립을 누릅니다. 둘을 한꺼번에 누르면 래치가 클립 안에 끼어 잘못 잠깁니다. 그리고 두 노즐을 함께 쓰는 출력은 지름이 같아야 합니다. H2D FAQ는 다른 크기의 노즐을 동시에 쓰는 것을 아직 지원하지 않는다고 적습니다. X2D의 보조 노즐에 무엇을 맡길지는 뱀부랩 X2D, A1·P2S에서 올라가도 될까에 따로 있습니다.
바꾼 뒤에는 무엇을 맞춰야 할까?
세 가지입니다.
- 프린터 화면의 노즐 정보 — 지름이나 재질이 다른 핫엔드로 바꿨다면 출력 전에 화면에서 직접 바꿉니다(경로는 위 표). 뱀부 스튜디오는 V02.01.01.52부터 '프린터 부품'의 노즐 정보를 표시만 하고 고칠 수 없게 바뀌었습니다. 소프트웨어에서 바꿀 수 있으면 실제로 노즐을 갈지 않아도 되는 것처럼 오해할 수 있어서라는 게 문서의 설명입니다
- 슬라이서의 프린터 선택 — 뱀부 스튜디오의 프린터 목록은 노즐 지름까지 포함한 항목입니다. 0.2mm를 끼웠다면 0.2mm가 붙은 프린터를 골라 슬라이스합니다. 처음 설정 때 0.4mm만 골라 두었다면 메뉴에서 그 지름을 추가합니다
- 유량 동역학 캘리브레이션 — 위키는 같은 규격이라도 노즐을 교체하면 제조 공차 때문에 다시 하라고 적습니다. 0.2mm는 주의가 하나 더 있습니다. 모든 계열에서 0.2mm 핫엔드는 자동 캘리브레이션이 부정확하거나 실패할 가능성이 높아 수동 캘리브레이션을 권합니다. 언제 돌리고 언제 결과를 믿을지는 뱀부 캘리브레이션 — 언제 돌리고 언제 믿나에 있습니다
하나 더, 실리콘 삭을 다시 씌웠는지 봅니다. 막힘 방지 문서는 삭이 노즐 온도를 안정시키고 필라멘트가 들러붙는 것을 줄인다며, 빠지거나 헐거우면 감지 정확도와 출력 품질에 영향을 준다고 적습니다. 삭을 빠뜨렸을 때 뜨는 온도 오류는 뱀부랩 노즐 온도 오작동 0300-8008에서 다룹니다.
호환 노즐이나 TPU 전용 키트를 사도 될까?
제조사는 다른 회사 호환 노즐을 쓰라고도, 쓰지 말라고도 단정하지 않습니다. 대신 문서 세 곳이 그 선택의 비용을 적어 둡니다.
- 캘리브레이션 — A1 시리즈와 H2D는 핫엔드 위의 와전류 센서로 압출 압력을 읽어 유량 동역학 캘리브레이션을 하는데, 위키는 타사 핫엔드를 쓰면 이 결과가 부정확할 수 있다고 적습니다
- 노즐 감지 — H2 시리즈의 '노즐 유무 감지 실패' 문서는 확인 순서에 타사 노즐이나 A1·A1 mini용 노즐이 끼워져 있지 않은지를 넣고, H2 시리즈와 호환되는 노즐을 쓰라고 합니다
- 보증 — 보증 약관은 타사 액세서리 때문에 제품이 손상되면 그 손상 부위와 타사 액세서리는 보증 대상이 아니라고 적습니다
정품끼리도 기종을 건너뛰면 제약이 생깁니다. H2D·H2S FAQ는 A1 핫엔드를 H2 시리즈에 쓰지 말 것을 강력히 권하고, 반대로 H2 핫엔드를 A1에 쓰는 것은 가능하되 H2용 실리콘 삭이 필요하다고 적습니다. P2S·H2 시리즈·X2D는 한국 공식 스토어에서 한 제품으로 파는 같은 핫엔드를 씁니다.
H2D의 TPU 고유량 키트
H2D에는 0.4·0.6mm TPU 전용 핫엔드가 든 고유량 키트가 있습니다. 문서가 적은 조건은 꽤 무겁습니다. 오른쪽 노즐에만 달 수 있고, 달면 커터를 쓸 수 없으며 오른쪽 노즐의 자동 필라멘트 교체와 자동 급지·회수가 안 됩니다. 내부 코팅 때문에 PLA·PETG는 물론 AMS용 TPU 같은 단단한 필라멘트도 금지입니다. TPU를 자주 뽑는 H2D 사용자를 위한 부품으로 보는 게 맞고, 가끔 뽑는다면 소재 표상 일반 0.4mm 노즐에서도 TPU 전 등급이 '호환'입니다.
노즐을 새로 사지 않아도 되는 경우는?
파는 쪽에서는 잘 안 쓰는 문단입니다. 아래에 해당하면 노즐부터 사기 전에 지금 노즐로 할 수 있는 일을 먼저 하는 편이 낫습니다.
- 층 줄무늬가 거슬린다 — 0.4mm도 문서상 층 높이를 0.1mm까지 낮출 수 있습니다. 노즐 지름은 한 줄의 굵기를, 층 높이는 층 줄무늬를 정하므로, 0.2mm는 작은 글자의 획처럼 가는 형상이 뭉개질 때의 선택지입니다
- 한 번 막혔을 뿐이다 — 가끔 막히는 건 정상이고 기종별 절차로 대부분 풀립니다. 교체는 그 뒤의 일입니다
- PLA·PETG만 쓴다 — 경화강은 필요 없습니다. 소재 표가 일반 PLA·PETG에 '필요 없음'으로 적습니다
- TPU를 가끔 뽑는다 — 노즐만 놓고 보면 일반 0.4mm로 됩니다(소재 표의 '호환'). 전용 키트는 위 조건을 감수할 만큼 자주 뽑을 때의 일입니다
- 그냥 더 빨리 뽑고 싶다 — 큰 노즐로 오르는 속도는 최대 체적 속도에 묶이고 재료는 더 듭니다. 큰 물건이나 화병처럼 굵은 선이 오히려 맞는 출력이 아니라면 이득이 작습니다
그래서 오늘 무엇부터 확인할까?
노즐을 사기 전이든 바꾼 직후든, 순서는 이렇습니다.
- 지금 달린 노즐을 확인합니다. 방열 핀이 검은색이면 경화강, 회색이면 스테인리스입니다. 섬유 강화·야광 필라멘트를 쓰고 있는데 스테인리스라면 그것부터 바꿀 일입니다.
- 쓰려는 필라멘트를 지름과 대조합니다. 0.2mm를 생각한다면 위의 0.2mm 표에서 걸리는 소재가 없는지 봅니다.
- 바꿨다면 화면과 슬라이서를 같이 맞춥니다. 화면의 노즐 정보, 뱀부 스튜디오의 프린터(지름) 선택, 유량 동역학 캘리브레이션까지가 한 세트입니다. 0.2mm라면 캘리브레이션은 수동입니다.
참고 자료
아래 문서를 모두 2026-10-16에 열어 본문과 대조했습니다. 위키는 한국어판으로 걸었고, 인용한 문장은 영문판과 같은 내용인지 함께 확인했습니다.
노즐 공통
- Bambu Lab Wiki — Bambu 노즐 소개 (지름별 특성·층 높이 범위·단점, 경화강과 스테인리스의 특징과 방열 핀 색)
- Bambu Lab Wiki — 0.2mm 노즐로 인쇄하기 FAQ (스테인리스·내마모성 없음, 잘 맞는 소재와 피할 소재, CF 입자 크기, 먼지 관리, 세척 핀 불가, 최대 체적 속도 2mm³/s, 강도)
- Bambu Lab Wiki — 필라멘트 가이드(소재 호환 표) (2026-10-14 갱신본: 지름별 호환 등급, 경화강 필요 여부, 섬유·입자 소재 지침, 표준 PLA 각주)
- Bambu Lab Wiki — 체적 속도와 3D 프린팅에 미치는 영향 (계산식, 슬라이서의 자동 감속, H2 시리즈 고유량 0.4·0.6mm 예)
- Bambu Lab Wiki — 노즐 막힘 방지 방법 (지름 1.75±0.03mm와 불순물 확인, 콜드풀 최소 월 1회, 실리콘 삭, 가끔의 막힘은 정상)
- Bambu Lab Wiki — 유량 동역학 캘리브레이션 (노즐 교체 뒤 재실행, 0.2mm 핫엔드는 수동 권장, 타사 핫엔드의 결과)
- Bambu Lab Wiki — Bambu Studio 빠른 시작 가이드 (프린터 선택이 노즐 크기를 포함, 나중에 노즐 추가)
- Bambu Lab Wiki — A1 유지보수 지침 · H2D 정기 청소 및 유지보수 권장사항 (노즐 청소 주기 스풀 5개·2개, 닳아서 샐 때 교체)
- Bambu Lab Wiki — X1 유지보수 권장사항 (출력 실패로 핫엔드가 구부러지지 않았는지 확인)
- Bambu Lab Wiki — P2S 노즐 막힘 제거 절차 (절차로 대부분 해결, 완전히 막혔거나 손상되면 교체)
- Bambu Lab Wiki — P1 시리즈 FAQ (탄소섬유 출력에는 경화강 핫엔드와 경화강 압출기 기어, 0.6mm 경화강 권장)
- Bambu Lab Wiki — P2S FAQ · X2D FAQ · A2L FAQ (기본 장착 노즐의 재질, A2L은 A1 시리즈와 같은 핫엔드)
- Bambu Lab Wiki — H2D 프린터 FAQ · H2S FAQ (A1 핫엔드를 H2에 쓰지 말 것, H2 핫엔드를 A1에 쓸 때의 실리콘 삭, 다른 크기 노즐 동시 사용 미지원)
- Bambu Lab Wiki — 03004039 노즐 유무 감지 실패 (클립 잠금 순서, 타사·A1용 노즐 확인)
- Bambu Lab Wiki — H2D 시리즈용 TPU 고유량 키트 (구성, 오른쪽 노즐 전용, 커터·자동 교체 불가, 단단한 필라멘트 금지)
- Bambu Lab Wiki — 노즐 막힘 – 핫엔드 잔류물 부착 (빠른 교체형 핫엔드가 안 빠질 때 220℃로 데워 빼고 식혀서 다시 끼우기)
기종별 핫엔드 교체 문서 — 위 교체 방식 표의 근거이자 내 기계의 절차
- 뱀부랩 A1 · A1 mini — A1 시리즈 핫엔드 교체 (버클, 화면 경로, 뱀부 스튜디오의 노즐 정보는 표시 전용)
- 뱀부랩 A2L — A2L 실리콘 삭 및 핫엔드 교체 가이드 (잠금 탭, 상온, 화면 경로)
- 뱀부랩 X1 · P1 — 노즐/세라믹 히터/서미스터/핫엔드 팬이 포함된 핫엔드 교체 (일체형 구조와 냉간 설치, 나사 두 개·케이블 셋, 두 가지 구매 단위, 서멀 그리스)
- 뱀부랩 P1 — 전체 핫엔드 어셈블리 교체 가이드 (50℃ 이하, 교체 뒤 약 20분 캘리브레이션)
- 뱀부랩 P2S — P2S 핫엔드 교체 가이드 (클립 순서, 화면 경로)
- 뱀부랩 H2S — H2S 핫엔드 실리콘 삭 및 핫엔드 교체 (상온, 클립 순서)
- 뱀부랩 H2D — H2D 핫엔드 교체 (상온, 플로 블로커와 레버, 래치·클립 순서)
- 뱀부랩 X2D — X2D 핫엔드 및 실리콘 커버 교체 가이드 (교체 사유, 클립 순서, 안 빠질 때 50~80℃, 화면 경로)
- 뱀부랩 H2C — H2C 인덕션 핫엔드 교체 가이드 (랙 자동 교체, 래치, '읽기')
스토어·약관·비교용
- Bambu Lab 한국 공식 스토어 핫엔드 — A1 시리즈 · X1C · P1 시리즈 · P2S/H2/X2D · P2S/H2 고유량 (지름별 재질 선택지, P1 페이지의 간이 호환 표)
- Bambu Lab 한국 공식 스토어 프린터 — A1 · A1 mini · P1S · H2D (기본 장착 노즐, A1의 섬유 강화 소재 안내)
- Bambu Lab 보증 약관(한국어) (최종 업데이트 2026-09-22: 핫엔드와 노즐은 보증 기간이 없는 소모품, 타사 액세서리로 인한 손상)
- Prusa Knowledge Base — Changing or replacing the nozzle (MK2.5/S, MK3/S/+, MK3.5/S) (비교용: 나사식 노즐을 280℃로 데워 교체·고정)
- Prusa Knowledge Base — i3 Printer Regular Maintenance (노즐 수명을 숫자로 말하기 어려운 이유)
스토어 링크는 제조사 공식 판매 페이지이며 뽑로그가 받는 수수료는 없습니다.
자주 묻는 질문
뱀부랩 노즐 0.2와 0.4는 무엇이 다른가요?
0.2mm는 층 높이를 0.05~0.12mm까지 낮춰 작은 글자·미니어처 같은 디테일을 살리는 대신 느리고, 층 접착이 약해 강도가 떨어지며, 막힘 위험이 높습니다. 0.4mm는 층 높이 0.1~0.3mm를 쓰는 범용 표준입니다. 뱀부랩 0.2mm FAQ는 속도의 가장 큰 제약을 최대 체적 속도로 꼽으며 대부분의 호환 필라멘트에서 2mm³/s 정도가 통한다고 적습니다. 0.2mm 노즐은 스테인리스라 탄소섬유·유리섬유·야광처럼 입자가 든 필라멘트는 쓸 수 없고, TPU·PC도 비권장입니다.
뱀부랩 노즐은 어떻게 교체하나요?
노즐 끝만 돌려 빼지 않고 핫엔드를 통째로 바꾸며, 전원을 끄고 식힌 뒤 시작합니다. A1·A1 mini·A2L은 버클을, P2S·H2S·H2D·X2D는 클립을 풀어 공구 없이 빼고(H2D·X2D의 왼쪽은 레버로 플로 블로커를 먼저 비킵니다), X1·P1은 H2.0 육각 렌치로 나사 두 개를 풀고 케이블 세 개를 뽑습니다. 지름이나 재질이 바뀌었다면 프린터 화면에서 노즐 정보를 직접 바꾸고(뱀부 스튜디오에서는 고칠 수 없습니다), 슬라이서에서 그 지름의 프린터를 고른 뒤 유량 동역학 캘리브레이션을 다시 합니다.
뱀부랩 노즐 교체 주기는 몇 시간인가요?
확인한 뱀부랩 정비 문서에는 시간 단위 교체 주기가 없고 청소 주기가 있습니다. A1·H2D 정비 문서는 일반 소재는 스풀 5개마다, 탄소섬유 소재는 2개마다 노즐을 청소하라고 적고, 막힘 방지 문서는 최소 한 달에 한 번 콜드풀을 권합니다. 교체는 청소로 풀리지 않는 막힘, 눈에 띄게 닳아 재료가 새고 청소해도 압출이 나아지지 않을 때, 출력 실패로 휘거나 상했을 때, 또는 지름·재질을 바꿀 때 합니다. 핫엔드와 노즐은 보증 기간이 없는 소모품으로 분류됩니다.
경화강 노즐이 꼭 필요한가요?
탄소섬유·유리섬유·야광처럼 단단한 입자가 든 필라멘트를 쓸 때만 필요합니다. 뱀부랩 소재 호환 표는 일반 PLA·PETG·ABS·TPU에 경화강을 '필요 없음'으로 적고, 섬유 강화 소재를 스테인리스나 황동 노즐로 뽑으면 빨리 닳는다고 경고합니다. 기본 노즐은 A1·A1 mini·P1S·A2L이 0.4mm 스테인리스, P2S·X2D·H2D가 경화강이며, 방열 핀이 검으면 경화강, 회색이면 스테인리스입니다. P1P·P1S로 탄소섬유를 뽑으려면 경화강 압출기 기어 어셈블리까지 바꾸라고 P1 시리즈 FAQ가 적습니다.
0.2mm 노즐로 바꾸고 나서 자꾸 막혀요. 왜 그런가요?
뱀부랩 0.2mm FAQ는 구멍이 작아 막힘이 흔하고 작은 먼지로도 막힐 수 있다고 적습니다. 입자나 섬유가 든 필라멘트를 쓰지 않았는지, 압출기의 먼지와 부스러기를 청소했는지, 필라멘트 지름이 1.75±0.03mm 안인지, 최대 체적 속도를 2mm³/s 안팎보다 높이지 않았는지부터 봅니다. 세척 핀은 0.2mm 구멍을 통과하지 못해 막히면 기종별 문서의 수동 압출이나 콜드풀로 풀어야 하고, 0.2mm 핫엔드는 자동 유량 동역학 캘리브레이션이 부정확하거나 실패할 가능성이 높아 수동 캘리브레이션이 권장됩니다.
호환 노즐이나 타사 핫엔드를 써도 되나요?
뱀부랩은 쓰라고도 쓰지 말라고도 단정하지 않지만 비용은 적어 둡니다. A1 시리즈와 H2D는 와전류 센서로 압출 압력을 읽어 유량 동역학 캘리브레이션을 하므로 타사 핫엔드에서는 결과가 부정확할 수 있고, H2 시리즈는 타사 노즐이나 A1용 노즐을 노즐 유무 감지 실패의 확인 항목으로 문서에 올려 두었습니다. 보증 약관은 타사 액세서리 때문에 생긴 제품 손상과 그 액세서리를 보증 대상에서 뺍니다.