3D프린터 유지보수 기초 — 노즐·베드·벨트 관리
FDM·레진 3D프린터 유지보수 기초. 노즐 콜드풀과 교체 주기, 베드 청소·레벨링, 벨트 장력, 리드스크류 윤활, 레진 FEP·LCD 관리까지 주기표 한 장으로 정리했다.
이 포스팅은 쿠팡 파트너스 활동의 일환으로, 이에 따른 일정액의 수수료를 제공받습니다.
목차 8
3D프린터 출력 실패의 상당수는 슬라이서 설정이 아니라 기계 상태에서 옵니다. 노즐이 살짝 막히고, 베드에 손기름이 묻고, 벨트가 늘어진 상태에서 아무리 프로파일을 다듬어도 첫 레이어가 들뜨고 표면에 줄이 갑니다.
유지보수는 거창한 작업이 아니라 고장이 나기 전에 미리 닦고 조이고 바르는 루틴입니다.
이 글은 FDM과 레진(광경화) 프린터 모두를 대상으로, 실제로 효과가 있는 항목만 정리했습니다. 온도와 주기는 제조사 문서가 밝힌 값만 어느 기종 문서인지 붙여 적었고, 기종마다 권장값이 다르니 본인 기종 매뉴얼이 우선입니다.
※ 이 글은 프루사 나레지베이스·뱀부랩 위키·애니큐빅 위키의 정비 문서(2026-11-12 확인)를 근거로 정리했습니다. 뽑로그가 직접 측정한 값은 없습니다.
FDM 노즐 막힘, 콜드풀로 어디까지 살릴까?
노즐은 소모품입니다. 황동(brass) 노즐은 일반 PLA/PETG만 써도 사용량에 따라 마모되고, 유리섬유·카본 충전 필라멘트나 글로우 필라멘트를 쓰면 마모가 훨씬 빨라집니다.
출력 폭이 점점 좁아지거나 첫 레이어 일관성이 떨어지면 노즐 내경이 넓어졌거나 막히기 시작한 신호입니다.
막힘의 두 종류
- 부분 막힘(언더압출): 토출량이 들쭉날쭉, 표면에 구멍·갭. 익스트루더에서 딸깍거리는 클릭음이 나기도 합니다.
- 완전 막힘: 가열했는데도 필라멘트가 아예 안 나옴. 보통 노즐과 히트브레이크 경계의 탄화물 때문입니다. 증상 판별은 노즐 막힘 진단에서 사례별로 좁힐 수 있습니다.
콜드풀(cold pull, 아토믹 풀) 절차
노즐 내부의 탄화 잔여물을 필라멘트에 묻혀 뽑아내는 방법입니다. 프루사는 시험해 보니 PLA가 콜드풀에 가장 잘 맞았다고 적습니다. 다른 소재는 끝 모양을 유지하지 못하고 찢어지거나 너무 녹는다는 이유이고, 핫엔드 청소용으로 나온 클리닝 필라멘트도 있다고 덧붙입니다. 노즐이 완전히 막혀 아무것도 안 나온다면 콜드풀보다 막힘 절차를 먼저 봅니다.
- 노즐을 가열하고 PLA를 노즐 끝으로 흘러나올 때까지 밀어 넣습니다. 온도는 기종 문서마다 다릅니다 — 프루사 MK3 계열은 270℃, 뱀부랩 X1·P1은 220℃입니다.
- 당길 온도로 맞춥니다. 프루사 MK3 계열은 상온까지 식혔다가 85℃로, 뱀부랩 X1·P1은 100℃로 맞춥니다. 뱀부랩은 필라멘트가 빠질 만큼만 부드럽고 상하지는 않을 온도라고 설명합니다.
- 필라멘트를 곧게 위로, 천천히 꾸준히 당겨 뽑습니다(프루사). 뱀부랩은 화면의 리트랙트 버튼으로 빼면서 손은 거들기만 하고 세게 당기지 말라고 적습니다. 끝이 노즐 내부 모양대로 나오면서 까만 잔여물이 딸려 나오면 성공입니다.
- 뽑힌 끝이 깨끗해질 때까지 몇 번 반복합니다.
콜드풀로도 안 뚫릴 때
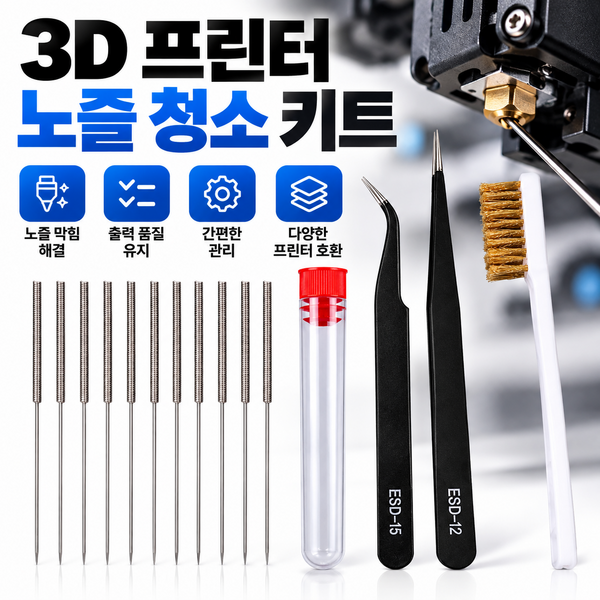
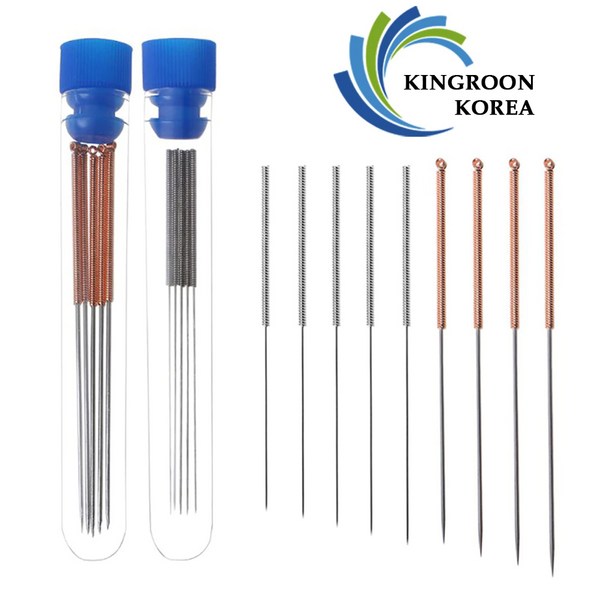
콜드풀로도 안 뚫리면 노즐 청소용 핀을 가열 상태에서 노즐 끝으로 살살 넣어 봅니다. 뱀부랩 X1·P1 문서는 프린터와 함께 온 핀을 250℃에서 몇 번 넣었다 빼되 너무 깊이 밀지 말고, 0.2mm 노즐이면 이 단계를 건너뛰라고 적습니다. 핀 굵기는 내 노즐 구경과 기종 문서를 따르고, 그래도 안 되면 교체가 정답입니다.
노즐을 갈 때
노즐을 히터 블록에 돌려 끼우는 나사식 핫엔드라면 노즐을 가열된 상태에서 풀고 조입니다. 프루사 MK3 계열 문서는 노즐을 280℃로 데운 채 교체하고 데운 상태에서 히트 브레이크에 맞대 고정하라고 적습니다. 그러지 않으면 샌다는 이유입니다. 반대로 뱀부랩은 노즐만 돌려 빼지 않고 핫엔드를 통째로 바꾸는 구조라 전원을 끄고 식힌 뒤 교체합니다. 기종별 방식은 뱀부랩 노즐 0.2·0.4·0.6·0.8 차이와 교체 방법에 정리했습니다. 보덴 기종이라면 이때 PTFE 튜브 끝단이 눌리거나 탄화되지 않았는지도 같이 봅니다 — 튜브 끝의 미세한 틈이 만성 막힘의 숨은 원인인 경우가 많습니다.
노즐 수명은 숫자로 정하기 어렵습니다. 프루사 정비 문서도 정확한 수명은 출력량·소재·소재를 바꾸는 빈도에 달렸다며, 3~6개월 넘게 쓴 프린터가 정비를 마치고도 품질이 나쁠 때 교체를 고려하라고 적습니다. 카본·유리섬유·야광처럼 단단한 입자가 든 필라멘트는 스테인리스·황동 노즐을 빨리 닳게 하므로 경화강 노즐을 씁니다.
노즐을 만진 뒤에는 실리콘 삭을 다시 씌웠는지도 함께 확인하세요. 빠뜨리면 온도가 유지되지 않아 출력 도중 오류로 멈추는 일이 생깁니다 — 확인 순서는 뱀부랩 노즐 온도 오작동에 정리해 두었습니다.
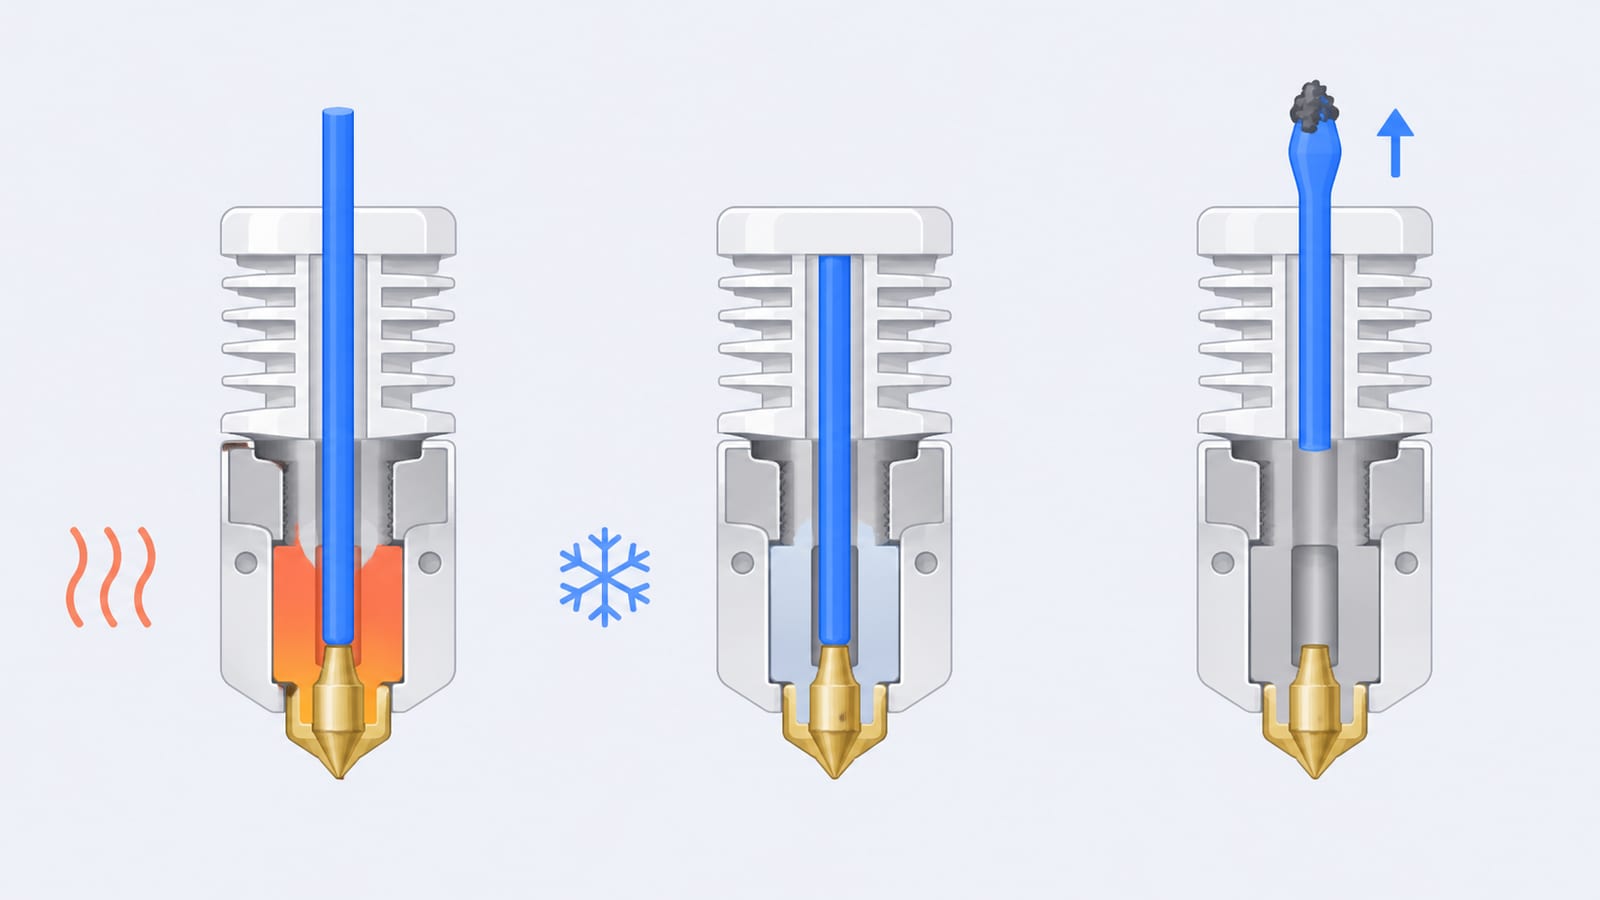
뽑아낸 끝의 모양과 딸려 나온 찌꺼기가 노즐 안이 어땠는지를 알려 줍니다.
FDM 베드는 얼마나 자주 청소하고 레벨링할까?
첫 레이어 안착 실패의 1순위 원인은 베드 오염입니다. 맨손으로 베드를 만지면 보이지 않는 유분이 남고, 이게 접착을 방해합니다. 도구를 잡는 습관만 바꿔도 안착 불량이 크게 줄어듭니다.
표면별 청소법
- PEI 시트(매끈/텍스처): 평소엔 이소프로필알코올(IPA) 90% 이상으로 닦습니다. 기름때가 누적돼 접착력이 떨어지면 따뜻한 물 + 중성세제로 손설거지하듯 문지른 뒤 완전히 헹구고 말립니다. IPA만으로는 유분이 안 지워지는 경우가 있어, 가끔은 세제 세척이 필요합니다.
- 유리 베드: IPA로 닦거나, 풀스틱(글루스틱)을 얇게 바른 경우 따뜻한 물로 풀어내고 다시 도포합니다.
- 금지: PEI에 아세톤은 표면을 상하게 할 수 있으니 피합니다. 거친 수세미·금속 스크래퍼로 빌드 플레이트 표면을 긁지 마세요.
레벨링 주기
오토레벨링 센서(BLTouch 등)가 있어도 Z 오프셋(노즐~베드 간격)은 사람이 관리해야 합니다. 종이 한 장(약 0.1mm)이 살짝 긁히는 느낌이 기준입니다.
- 수동 레벨링 기종: 첫 레이어가 안 붙기 시작하면 재조정합니다. 정기 점검 주기는 제조사 유지보수 문서를 따릅니다.
- 오토레벨링 기종: 베드 메시는 자주 안 건드려도 되지만, 노즐 교체·시트 교체·이사 후엔 반드시 Z 오프셋 재설정.
- 리드스크류·핫엔드 작업 후엔 항상 레벨링을 다시 확인합니다.
벨트 장력이 느슨하면 어떤 증상이 나올까?
벨트(GT2 타이밍벨트)가 늘어지면 출력물 치수가 어긋나고, 원·구가 찌그러지며, 방향이 바뀌는 모서리에서 고스팅(링잉, 그림자처럼 번지는 줄)이 생깁니다. 표면이 거칠어지는 증상의 원인 중 슬라이서로는 절대 못 잡는 쪽이 바로 이것입니다.
반대로 너무 팽팽하면 모터 베어링과 풀리에 무리가 갑니다.
장력 점검 방법
- 손가락 튕김: 벨트의 직선 구간을 기타줄처럼 튕겨 봅니다. 둔탁한 소리가 아니라 낮은 음의 짧은 진동이 나면 적당합니다. 흐물거리며 출렁이면 느슨한 것입니다.
- 눌러보기: 벨트 가운데를 손가락으로 눌렀을 때 거의 안 들어가고 탄력 있게 버티면 정상. 쉽게 출렁이면 텐셔너로 조입니다.
- 좌우(코어XY는 양쪽) 벨트 장력을 비슷하게 맞추는 것이 중요합니다. 한쪽만 느슨하면 사각형이 평행사변형으로 나옵니다.
장력을 만진 뒤엔 풀리 고정 나사(grub screw)가 모터축 평면(flat)에 제대로 물려 있는지도 확인하세요. 이게 풀리면 한 방향으로만 레이어가 밀리는 증상이 나타납니다.
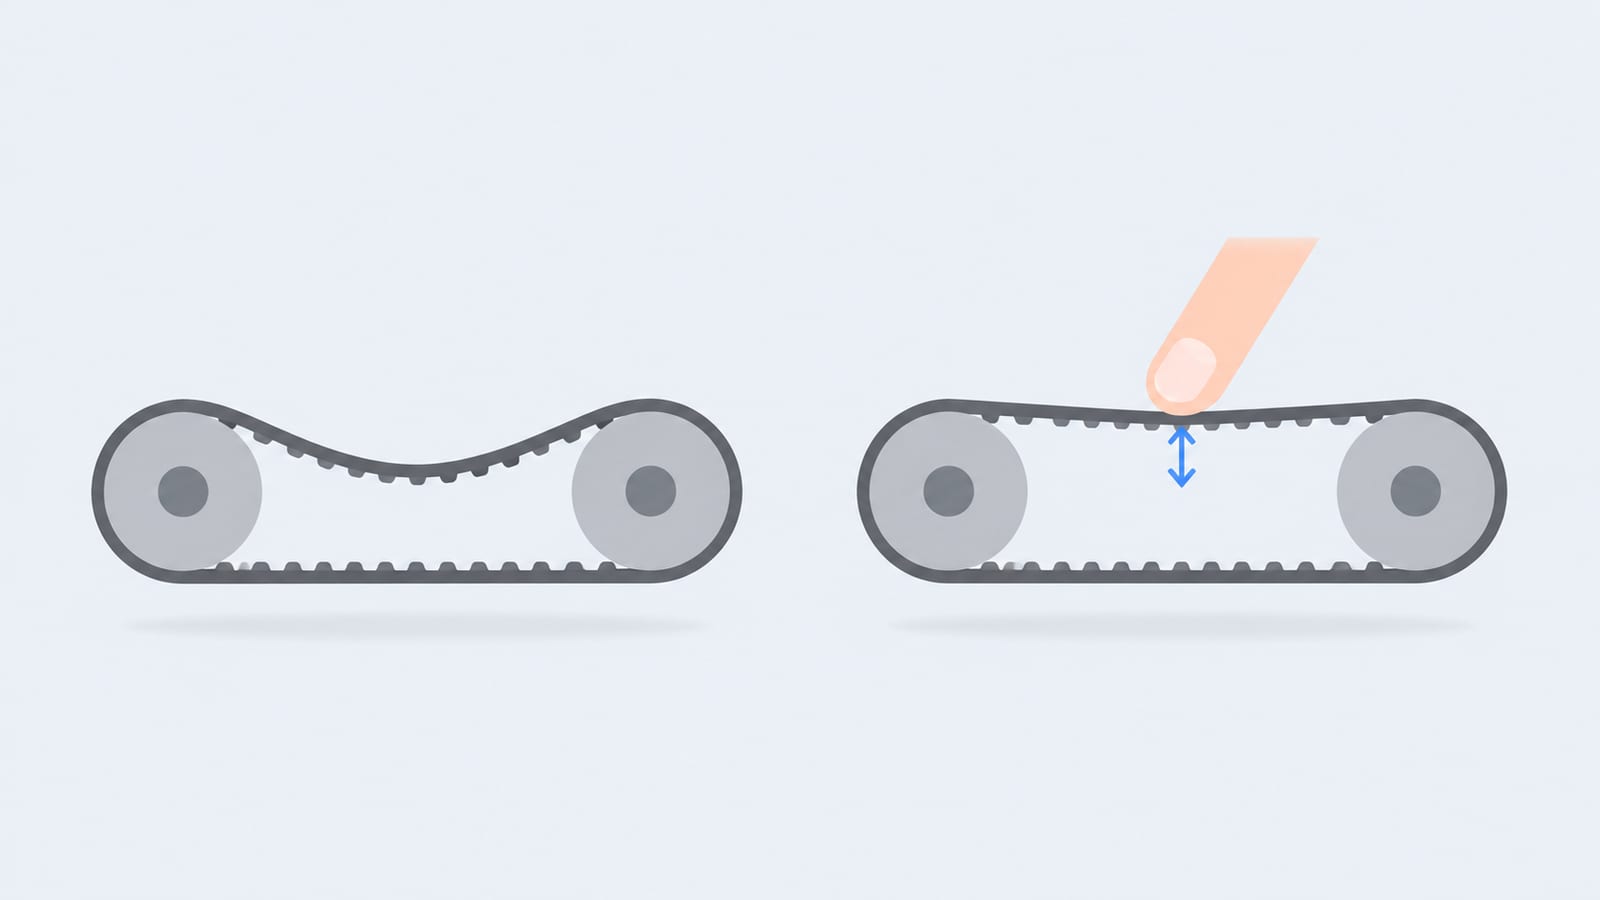
벨트 장력 개념도(알아보기 쉽게 과장) — 출렁이면 느슨하고, 눌러도 탄력 있게 버티면 정상입니다.
리드스크류 윤활과 기어 청소는 어떻게 할까?
Z축 리드스크류
Z축의 리드스크류(또는 가이드 봉)가 건조하면 Z 방향 줄무늬와 끽끽거리는 소음이 생깁니다.
- 마른 천으로 기존 윤활제와 먼지를 닦아낸 뒤, 리튬 그리스나 PTFE 계열 윤활제를 얇게 바릅니다.
- 주의: WD-40 같은 침투윤활제(방청제)는 장기 윤활용이 아니라 오히려 그리스를 씻어낼 수 있어 부적합합니다. 리니어 레일·봉에는 전용 그리스를 쓰세요.
- 주기와 바를지 말지는 기종 문서를 따릅니다. 뱀부랩 X1 정비 권장 문서는 Z축 리드스크류를 3개월마다 점검하고 그리스를 바르라고 적지만, 프루사 i3 정비 문서는 Z축 리드스크류와 사다리꼴 너트에 윤활제를 바르지 말라고 적습니다. 바르기 전에 내 기종 문서부터 확인하세요.
익스트루더 구동 기어(허브) 청소
필라멘트를 무는 구동기어 톱니 사이에 갈린 필라멘트 가루가 끼면 그립이 약해져 언더압출과 토출 불량이 생깁니다.
- 전원을 끄고 텐셔너(아이들러)를 풀어 필라멘트 경로를 연 뒤, 작은 솔이나 핀으로 톱니 사이 가루를 털어냅니다.
- 필라멘트가 자주 갈리거나 클릭음이 잦으면 아이들러 텐션이 과하거나, 노즐 막힘으로 압력이 걸리는 것이니 원인을 같이 점검하세요.
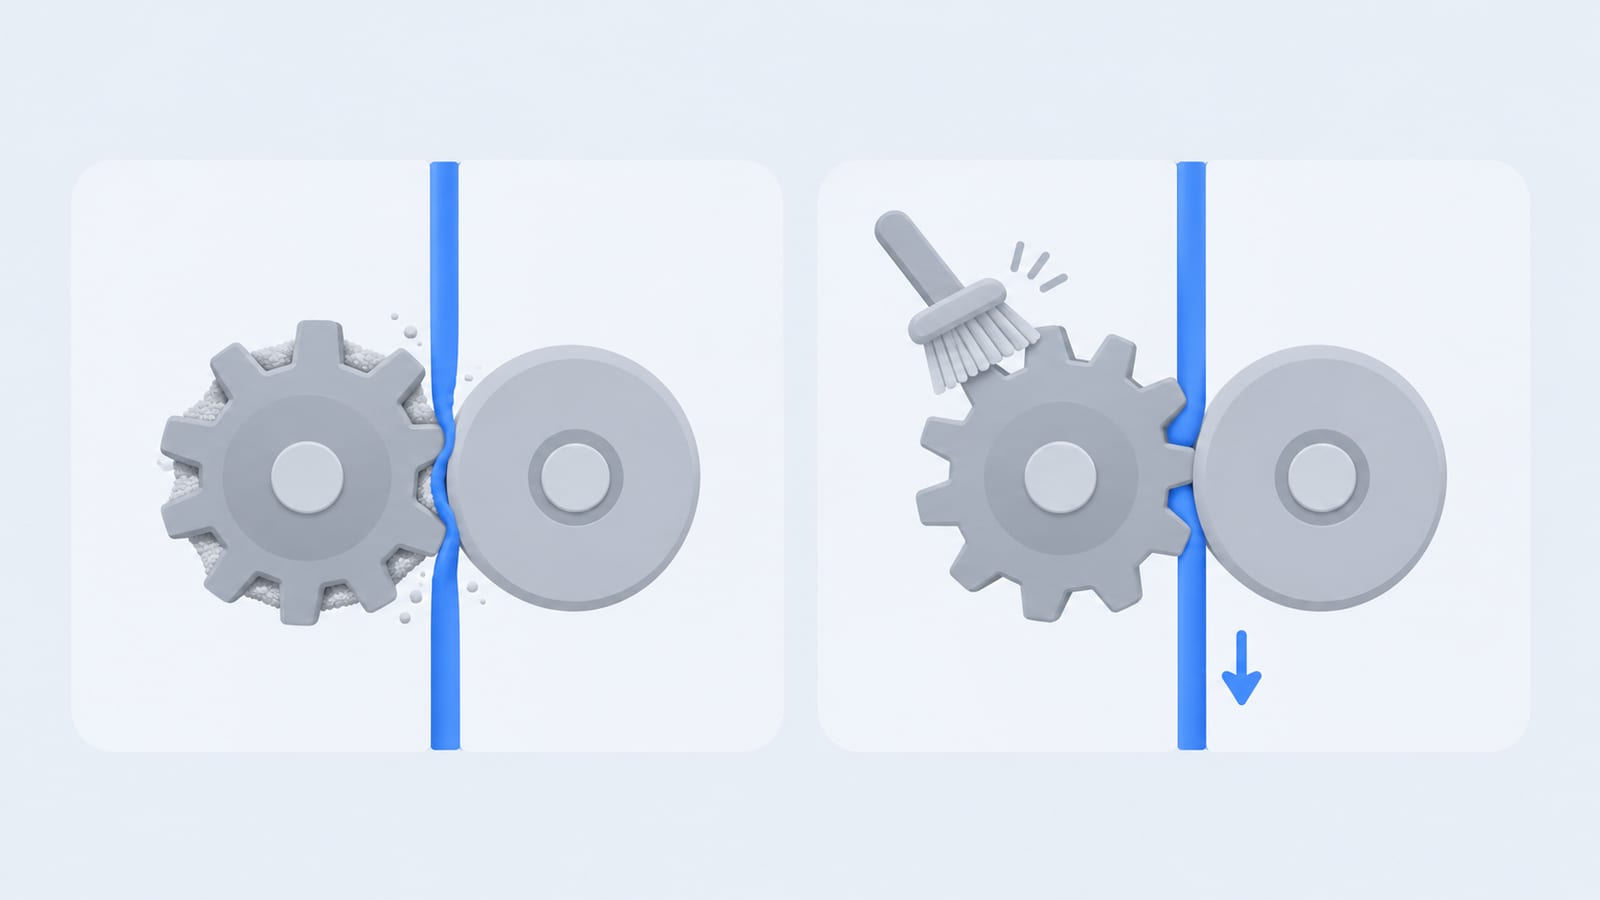
구동 기어 개념도(알아보기 쉽게 과장) — 톱니 사이 가루가 그립을 약하게 만듭니다. 전원을 끄고 솔로 털어냅니다.
레진 프린터의 FEP·LCD는 언제 갈아야 할까?
레진 프린터는 소모품과 손상 포인트가 FDM과 완전히 다릅니다. 핵심은 이형필름(FEP/nFEP/ACF) 점검과 LCD(마스킹 스크린) 보호입니다.
모든 작업 시 니트릴 장갑·보안경 착용은 기본입니다. 미경화 레진은 피부·눈에 자극을 줍니다.
이형필름(FEP) 점검과 교체
- 매 출력 전후, 탱크 바닥 필름에 흰 자국(레진 경화 눌어붙음), 긁힘, 늘어남(처짐)이 없는지 봅니다. 출력 실패로 바닥에 경화물이 눌어붙으면 그 부위 필름이 손상됩니다.
- 구멍·깊은 긁힘이 생겼거나 처짐이 심하면 교체합니다. 뿌옇기만 하다면 제조사 세척법으로 먼저 닦아 보고 다시 판단합니다. 정해진 횟수나 개월 수는 없습니다 — 애니큐빅 위키는 FEP 필름 수명을 약 10,000층으로 어림하면서도, 그때 손상이 없으면 교체하지 않아도 된다고 적습니다(2026-10-08 확인). 교체 신호를 제조사 문서별로 묶은 표와 장착 순서·장력은 FEP 필름 교체 시기에 따로 정리했습니다.
- 필름 위에 단단한 경화 덩어리를 떼어낼 땐 플라스틱 스크래퍼로 살살, 금속 도구로 긁지 않습니다.
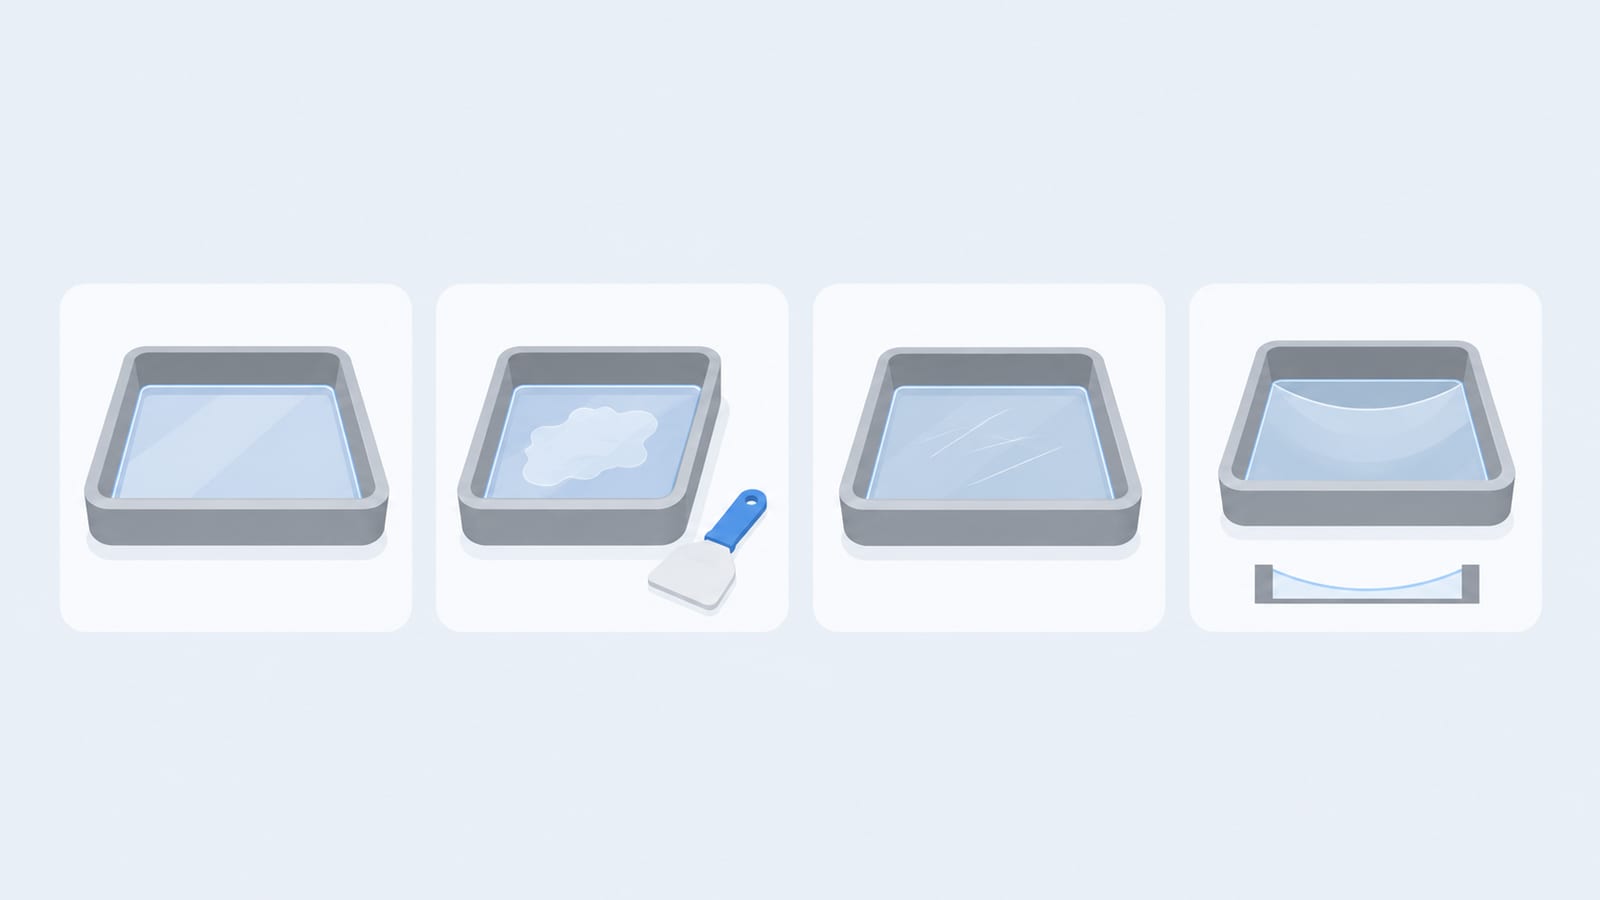
이형필름 점검 개념도 — 흰 자국·긁힘·처짐을 봅니다. 교체는 횟수가 아니라 상태로 정합니다.
LCD 마스킹 스크린 보호
- 탱크 아래 LCD에 레진이 새면 화면이 손상돼 출력 영역에 검은 점·줄이 생깁니다. 탱크를 비울 때 레진이 LCD로 흐르지 않게 주의하고, 새면 즉시 닦습니다.
- LCD(또는 보호필름) 표면은 보풀 없는 천에 IPA를 살짝 묻혀 닦습니다. 흐르는 알코올이 패널 틈으로 들어가지 않게 합니다.
- 모노 LCD는 수명이 있는 소모품입니다. 출력 영역 일부가 경화가 덜 되기 시작하면 백라이트·LCD 노후를 의심합니다.
레진 탱크(배트) 청소
- 출력을 마치면 탱크의 남은 레진을 거름망(필터)으로 걸러 병에 다시 담습니다. 굳은 조각이 섞이면 다음 출력에서 필름·LCD를 손상시킵니다.
- 탱크를 비운 뒤 IPA로 헹구고 키친타월로 닦아 굳은 잔여물을 제거합니다. 햇빛(자외선)에 오래 두면 탱크 안에서 레진이 굳으니 피합니다.
- 레진을 묻힌 IPA·키친타월·실패작은 햇빛이나 UV로 완전 경화시킨 뒤 일반 폐기합니다. 미경화 레진을 하수구에 버리면 절대 안 됩니다.
유지보수 주기표 — 언제 뭘 점검하나
아래 표는 점검 순서를 잡는 틀이고, 정확한 주기는 제조사 유지보수 문서를 따릅니다(예: 프루사 i3는 출력 수백 시간마다, 뱀부랩 X1은 팬 매주·봉 매달).
| 주기 | FDM | 레진 |
|---|---|---|
| 매 출력 전 | 베드 IPA 닦기 · 노즐 끝 찌꺼기 제거 · 필라멘트 잔량·습기 확인 | FEP 필름 흠집·처짐 육안 점검 · 탱크 속 굳은 조각 거르기 · 빌드플레이트 레벨 확인 |
| 자주 (출력 전후·주 단위) | Z 오프셋·첫 레이어 재확인 · 익스트루더 기어 가루 청소 · 벨트 출렁임 점검 | 빌드플레이트 레벨 재확인 · LCD 표면 IPA 청소 · 탱크 IPA 헹굼 |
| 월 1회 | 벨트 장력 정밀 점검 · 풀리 고정나사 점검 · 프레임 볼트 재조임 | FEP 필름 상태 종합 점검(필요 시 교체) · 팬·환기구 먼지 청소 |
| 몇 달 단위 (기종 문서 주기) | 리드스크류·레일 윤활(뱀부랩 X1 Z 리드스크류 3개월 · 프루사 i3는 Z 리드스크류 윤활 금지) · 핫엔드 나사 토크 확인 · 노즐 교체 검토 | LCD 노후 여부 판단 · FEP 필름은 개월 수가 아니라 상태로(손상이 보이면 교체) |
| 증상 발생 시 즉시 | 언더압출·클릭음 → 콜드풀·기어 청소 / 첫 레이어 안 붙음 → 세제 세척 + Z 오프셋 / 고스팅·치수 오차 → 벨트·풀리 | 바닥에 구멍·검은 줄 → FEP 손상 또는 LCD 이상 / 경화 부족 → LCD·백라이트 노후 의심 |
점검 주기와 소모품 교체 시점은 기종·사용량에 따라 크게 갈립니다. 기종마다 소모품과 주의점이 다르니 이 글 아래 참고 자료의 '기기별 공식 문서'에서 내 기계의 정비 안내를 먼저 확인해 두면 점검 주기를 잡기 쉽습니다.
요약
유지보수의 핵심은 '고장 신호를 출력물이 알려주기 전에' 닦고 조이고 바르는 것입니다.
FDM은 노즐(소모품, 나사식은 가열 상태로 교체)·베드(IPA + 가끔 세제)·벨트 장력·리드스크류 윤활·기어 청소가 5대 포인트입니다. 레진은 FEP 필름과 LCD 보호가 거의 전부라고 할 만큼 중요하며, 굳은 조각 관리와 안전한 폐기까지가 한 세트입니다.
위 체크리스트를 출력 습관에 녹이면, 실패율과 부품 교체 비용 모두 눈에 띄게 줄어듭니다. 이상 증상이 이미 나타났다면 진단소에서 증상별 원인을 먼저 좁히고, 본인 기종 매뉴얼의 권장값이 항상 우선이라는 점만 기억하세요.
참고 자료
이 글의 수치와 주기는 아래 1차 문서(제조사 공식 문서)에서 가져온 기종별 권장값입니다. 뽑로그가 직접 측정한 값은 없습니다.
- Prusa Knowledge Base — i3 Printer Regular Maintenance (수백 시간 출력마다 점검, Z축 리드스크류·사다리꼴 너트 윤활 금지, 노즐 수명을 숫자로 정하기 어렵다는 설명과 교체를 고려할 시점 — 2026-11-12 확인)
- Bambu Lab Wiki — Bambu Lab X1 Maintenance Recommendation (Z축 리드스크류 3개월마다 점검·그리스, 팬 매주·봉 매달 점검 — 2026-11-12 확인)
- Bambu Lab Wiki — Nozzle/Hotend Unclogging Procedure for X1/P1 (핀 250℃·0.2mm 노즐은 핀 생략, 콜드풀 PLA 220℃ → 100℃ — 2026-11-12 확인)
- Prusa Knowledge Base — Changing or replacing the nozzle (MK2.5/S, MK3/S/+, MK3.5/S) (나사식 노즐을 280℃로 데워 교체하고 데운 상태에서 고정하는 이유)
- Bambu Lab Wiki — 노즐/세라믹 히터/서미스터/핫엔드 팬이 포함된 핫엔드 교체 (뱀부랩 일체형 핫엔드를 식은 상태에서 설치할 수 있는 이유)
- Bambu Lab Wiki — 필라멘트 가이드(소재 호환 표) (섬유·입자 소재에 스테인리스·황동 노즐을 쓰지 말라는 지침)
- Prusa Knowledge Base — Cold pull (MK3/S/+, MK2.5/S, MK3.5/S) (PLA가 콜드풀에 가장 잘 맞는다는 시험 결과, 270℃ 주입 → 상온 냉각 → 85℃에서 천천히 당기기 — 2026-11-12 확인)
- Prusa Knowledge Base — Adjusting belt tension (벨트 장력 조정 방법)
- Bambu Lab Wiki — Maintenance and How To guides (제조사 정비 문서 모음)
- Bambu Lab Wiki — Textured PEI Plate Cleaning Guide (베드 표면 세척)
- Anycubic Wiki — FEP 필름 손상·수명 (교체 판단 기준)
- Anycubic — When & Why to Replace FEP Film (교체 주기 안내)
기기별 공식 문서 — 내 기계는 어떻게 하라고 돼 있나
노즐을 뚫는 절차는 핫엔드 구조에 따라 갈리고, 잘못 잡아당기면 부품이 상합니다. 아래는 제조사가 자기 기종에 대해 직접 적어 둔 절차입니다. 우리 글의 값이 아니라 그쪽 문서가 우선입니다.
- 프루사 MK3.5/S · MK3S+ · MK2.5S — Clogged nozzle/hotend (이 기종군의 막힘 절차)
- 프루사 MINI / MINI+ — Clogged nozzle/hotend (MINI/MINI+) (MINI 전용 절차)
- 프루사 CORE One · XL · MK4/S · MK3.9/S — Clogged nozzle (Nextruder 계열 절차)
- 프루사 MK3/S/+ · MK2.5/S · MK3.5/S — Cold pull (콜드풀 온도와 순서)
- 뱀부랩 X1 · P1 — Nozzle/Hotend Unclogging Procedure for X1/P1 (X1·P1 뚫는 절차)
- 뱀부랩 A1 · A1 mini — A1/A1 mini Nozzle/Hotend Unclogging Procedure (A1 계열 절차)
- 뱀부랩 H2D — How to Check Which Part is Clogged in H2D (어느 구간이 막혔는지 판별)
- 애니큐빅 레진 전 기종 — FEP 필름 손상·수명 (교체 판단 기준)
- 크리얼리티 전 기종 — FAQ and Troubleshooting (공식 위키 문제해결 허브)
증상이 이 글과 조금씩 다르면 노즐 막힘 진단에서 같은 문서를 증상 기준으로 다시 볼 수 있습니다.
이 포스팅은 쿠팡 파트너스 활동의 일환으로, 이에 따른 일정액의 수수료를 제공받습니다.
자주 묻는 질문
3D프린터 노즐은 얼마나 자주 갈아야 하나요?
정해진 시간은 없습니다. 프루사 정비 문서도 노즐 수명은 출력량·소재·소재를 바꾸는 빈도에 달려 정확한 숫자로 말하기 매우 어렵다며, 3~6개월 넘게 쓴 프린터가 정비를 마치고도 품질이 나쁠 때 교체를 고려하라고 적습니다. 그래서 시간보다 청소와 콜드풀을 하고도 품질이 돌아오지 않는지를 신호로 봅니다. 카본·유리섬유·야광처럼 단단한 입자가 든 필라멘트는 스테인리스·황동 노즐을 빨리 닳게 하므로 경화강 노즐을 씁니다.
노즐 막혔을 때 콜드풀은 어떻게 하나요?
PLA를 노즐 끝으로 나올 때까지 밀어 넣은 뒤, 기종 문서의 당길 온도로 맞추고 곧게 천천히 뽑습니다. 온도는 문서마다 다릅니다 — 프루사 MK3 계열은 270℃로 넣고 상온까지 식혔다가 85℃에서, 뱀부랩 X1·P1은 220℃로 넣고 100℃에서 뽑습니다. 끝이 노즐 내부 모양대로 나오면서 검은 잔여물이 딸려 나오면 성공이고, 끝이 깨끗해질 때까지 몇 번 반복합니다.
3D프린터 벨트 장력은 어떻게 확인하나요?
벨트 직선 구간을 기타줄처럼 튕겨 보세요. 둔탁한 소리가 아니라 낮은 음의 짧은 진동이 나면 적당하고, 흐물거리며 출렁이면 느슨한 것입니다. 벨트가 늘어지면 치수 오차와 고스팅(링잉)이 생기니, 좌우 장력을 비슷하게 맞추는 것이 중요합니다.
레진 프린터 FEP 필름은 언제 교체하나요?
정해진 횟수나 개월 수는 없고 상태로 판단합니다. 구멍·깊은 긁힘·심한 처짐이 보이면 바로 교체하고, 뿌옇기만 하면 제조사 세척법으로 먼저 닦아 봅니다. 손상된 필름은 출력 실패를 부르고, 뚫리면 아래 LCD 패널까지 상할 수 있습니다.