[FDM]언더압출노즐온도
언더압출
선이 끊기고 채움이 비어 보임
최종 수정 2026-08-18
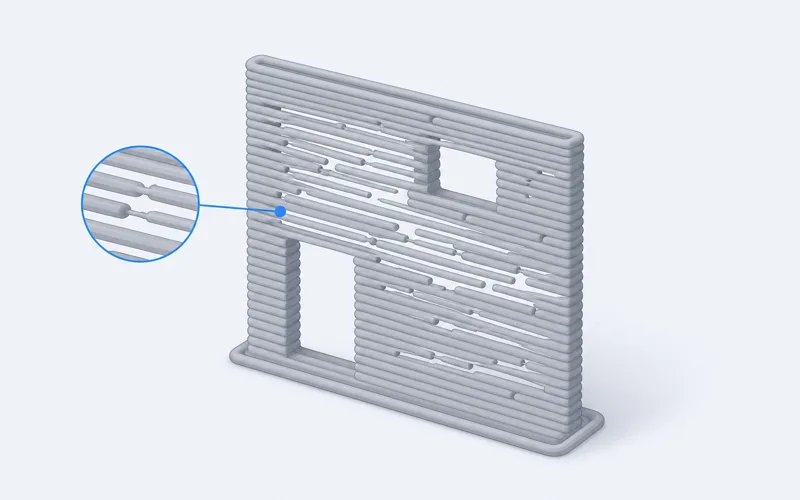
증상의 형태를 설명하는 일러스트입니다 — 실제 출력물 사진이 아닙니다. 내 출력물과 모양이 비슷한지만 보고, 값은 아래 처방에서 확인하세요.
증상
벽이 얇거나 끊기고 윗면 채움이 비어 보입니다. 압출량이 부족한 상태입니다.
추정 원인
- 1노즐 부분 막힘/이물
- 2온도가 낮아 용융 부족
- 3압출 텐션/기어 마모
바꿀 값 — 처방
슬라이서 는 PC 프로그램에서, 프린터 는 기계 앞에서 하는 것입니다. 슬라이서는 뱀부 스튜디오 · 오르카슬라이서 · 큐라 · 프루사슬라이서 같은 프로그램입니다 (기종에 따라 프린터 화면에도 있는 값이 있습니다). 슬라이서가 뭔지·어디서 받는지 →
노즐 온도(PLA)바꾸는 곳: 슬라이서현재 195℃에서 바꿀 값 205–215℃
용융 흐름 확보. PETG·ABS·ASA라면 소재 도감의 권장 범위(PETG·ABS 230~260℃ · ASA 240~260℃) 안에서 5~10℃씩 올릴 것.
플로우(압출배수)바꾸는 곳: 슬라이서현재 100%에서 바꿀 값 103–108%
부족분 보정
인쇄 속도바꾸는 곳: 슬라이서현재 80mm/s에서 바꿀 값 40–50mm/s
용융 시간 확보
노즐 점검바꾸는 곳: 프린터현재 그대로에서 바꿀 값 콜드풀/교체
부분 막힘 제거
만지기 전에노즐과 히터블록은 출력 온도 그대로 뜨겁습니다. 식기 전에 맨손으로 만지지 말고 장갑·롱노즈를 쓰세요. 배선·커넥터를 다룰 때는 전원을 내리고 플러그를 뽑은 뒤 진행하세요.
이 값은 제조사 권장 범위와 일반적인 대응이며 뽑로그가 실측한 값이 아닙니다. 여기서 시작해 내 기계에서 캘리브레이션으로 좁히세요.
출력 전노즐 막힘 여부와 필라멘트 경로(엉킴) 먼저 확인.
비슷한 증상
이 증상도 함께 확인하세요
기기별 공식 문서
내 기계는 어떻게 하라고 돼 있나
제조사 문서 · 광고 아님위 처방은 범위값입니다. 정확한 절차는 기종마다 다르므로, 같은 증상이라도 자기 기계의 제조사 문서를 함께 보세요.
프루사
- Under-extrusionMK3 계열·토출 부족 점검 순서
- Under-extrusion (Nextruder printers)Nextruder(MK4/S · CORE One · XL)·익스트루더 구조가 달라 절차도 다르다
뱀부랩
- Under-Extrusion전 기종·원인 분기표
- Troubleshooting Steps if Filament Not ExtrudingX1 · P1·아예 안 나올 때
- A1 Series Extruder Motor Replacement GuideA1 시리즈·익스트루더 모터 교체
- A1 series extruder cleaning tutorialA1 시리즈·익스트루더 청소 절차
- Extruder Maintenance Guide: Cleaning and Lubrication - P1 seriesP1·익스트루더 청소·윤활
- Replace the Extruder Filament Sensor - P1 SeriesP1·필라멘트 센서 교체
- Replacing the extruderX1 · X1C·익스트루더 교체
- P2S Extruder Clog Cleaning GuideP2S·익스트루더 막힘 청소
애니큐빅
- The print is out of material or has gapsKobra 시리즈·끊김·빈 곳
크리얼리티
- FAQ and Troubleshooting전 기종·공식 위키 문제해결 허브
참고 영상


댓글 0
판매·홍보 링크는 댓글에 남길 수 없어요아직 댓글이 없어요. 첫 댓글을 남겨보세요.