본문으로 건너뛰기
뽑로그
FDMABSASA워핑

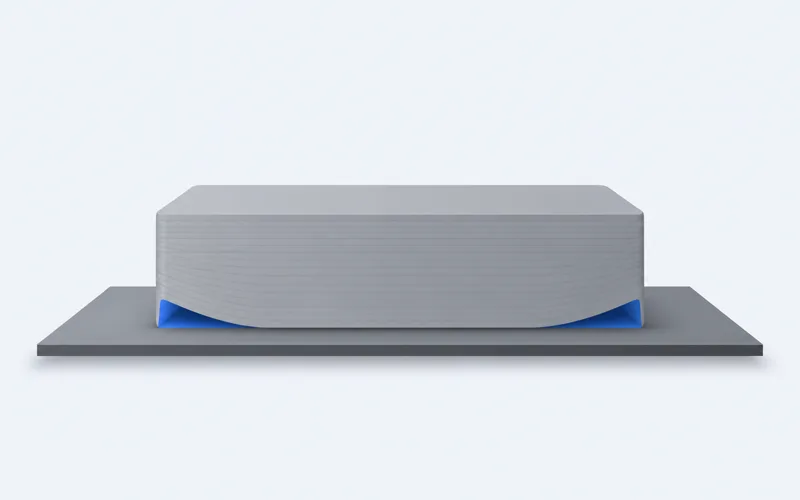
워핑 (모서리 들뜸)

출력 중 바닥 모서리가 베드에서 떨어져 위로 말립니다. ABS/ASA에서 특히 심합니다.

최종 수정 2026-08-25

도해 · 실제 출력물 사진 아님

먼저 할 일

출력 전 베드 청소 + 첫 레이어 온도/속도부터 점검.

바꿀 값

위에서부터 순서대로
  1. 베드 온도(ABS·ASA)바꾸는 곳: 슬라이서

    바꿀 값: 95–100℃

    지금: 90℃초기 접착력 상승. 상한 100℃ 는 뱀부랩 A1·P1S 의 최대 베드 온도이자 뱀부랩 위키의 ABS·ASA 권장 상한입니다. PLA 라면 이 값을 쓰지 마세요 — PLA 베드는 50–60℃ 범위이고, PLA 워핑은 온도보다 판 청결·브림·외풍을 먼저 봅니다.

  2. 인클로저/외풍

    바꿀 값: 밀폐·바람 차단

    지금: 개방급랭 수축 방지

  3. 브림바꾸는 곳: 슬라이서

    바꿀 값: 8–10mm

    지금: 없음모서리 들뜸 억제

  4. 첫 레이어 팬바꾸는 곳: 슬라이서

    바꿀 값: 0–20%

    지금: 켜짐바닥 급랭 방지

슬라이서 가 붙은 값은 PC 프로그램에서 바꿉니다. 슬라이서는 뱀부 스튜디오 · 오르카슬라이서 · 큐라 · 프루사슬라이서 같은 프로그램입니다 (기종에 따라 프린터 화면에도 있는 값이 있습니다). 슬라이서가 뭔지·어디서 받는지 →

이 값은 제조사 권장 범위와 일반적인 대응이며 뽑로그가 실측한 값이 아닙니다. 여기서 시작해 내 기계에서 캘리브레이션으로 좁히세요.

내 기계 제조사 절차 보기 · 프루사 · 뱀부랩 · 애니큐빅 · 크리얼리티

도움이 됐다면 공유해 주세요

같은 문제로 검색하다 못 찾은 사람에게 닿습니다.

X에 공유

기기별 공식 문서

내 기계는 어떻게 하라고 돼 있나

제조사 문서 · 광고 아님

위 처방은 범위값입니다. 정확한 절차는 기종마다 다르므로, 같은 증상이라도 자기 기계의 제조사 문서를 함께 보세요.

내 프린터
프루사
  • Warping
    전 기종·원인과 대처 순서
  • ABS
    전 기종·수축이 큰 소재의 출력 조건
  • Original Prusa Enclosure
    Original Prusa Enclosure·챔버가 실제로 하는 일
뱀부랩
애니큐빅
크리얼리티
영상 가이드

이 증상, 영상으로 확인

영상 가이드 전체 →

외부 유튜브 영상 · 광고 아님. 요약은 영상 자막을 바탕으로 뽑로그가 정리한 것이며, 뽑로그가 직접 재현·실측한 결과가 아닙니다.

워핑이 왜 생기는지(가열 팽창 후 냉각 수축)와 이를 설계 단계에서 막는 방법을 다룹니다.

요약 · 볼 구간 4곳
  • 워핑이 왜 생기는지(가열 팽창 후 냉각 수축)와 이를 설계 단계에서 막는 방법을 다룹니다.
  • 길게 이어진 직선 구간일수록 수축량이 커지므로, 모서리를 둥글게 하거나 마우스 이어를 달라고 권합니다.
  • 첫 레이어와 측벽에 칼집을 넣거나 벽을 주름지게·살짝 휘게 만들어 수축할 여유를 주는 방법을 보여 줍니다.
  • 모서리에 원형 구멍을 뚫어 인필 선을 끊으면 인필이 벽을 당기는 힘이 줄어든다고 설명합니다.

뽑로그 메모 · 슬라이서 설정이 아니라 CAD 모델 설계로 워핑을 줄이는 영상입니다. 남이 만든 모델을 그대로 뽑는 경우엔 브림 등 슬라이서 쪽 대책을 함께 보세요.

댓글 0

판매·홍보 링크는 댓글에 남길 수 없어요

아직 댓글이 없어요. 첫 댓글을 남겨보세요.