[FDM]크랙층간접착ABS
레이어 분리 (크랙)
층 사이가 갈라지거나 벌어짐
최종 수정 2026-08-25
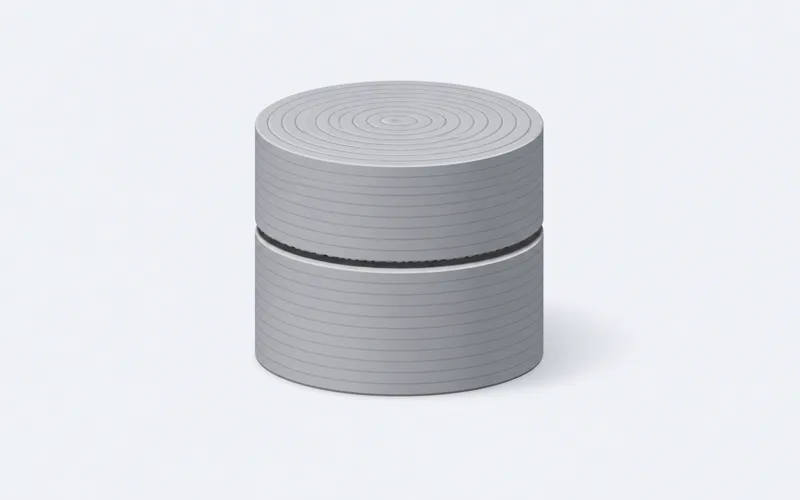
증상의 형태를 설명하는 일러스트입니다 — 실제 출력물 사진이 아닙니다. 내 출력물과 모양이 비슷한지만 보고, 값은 아래 처방에서 확인하세요.
증상
출력물 층 사이가 갈라지거나 손으로 누르면 쪼개집니다. 층간 접착이 약한 상태입니다.
추정 원인
- 1온도가 낮아 층간 융착 부족
- 2냉각팬 과다(특히 ABS)
- 3레이어 높이가 노즐 대비 과함
바꿀 값 — 처방
슬라이서 가 붙은 값은 PC 프로그램에서 바꿉니다. 슬라이서는 뱀부 스튜디오 · 오르카슬라이서 · 큐라 · 프루사슬라이서 같은 프로그램입니다 (기종에 따라 프린터 화면에도 있는 값이 있습니다). 슬라이서가 뭔지·어디서 받는지 →
노즐 온도(소재별)바꾸는 곳: 슬라이서현재 소재 권장 범위의 아래쪽에서 바꿀 값 범위 안에서 5–10℃씩 상향
층간 융착 강화. 소재별 상한이 다릅니다 — PLA 205–225℃ · PETG 230–240℃ · ABS 230–250℃ · ASA 240–260℃(소재 정보 기준). 범위를 넘기면 탄화·막힘이 생기므로 상한 밖으로 올리지 마세요.
부품 냉각팬바꾸는 곳: 슬라이서현재 100%에서 바꿀 값 0–30%(ABS)
급랭 분리 방지
레이어 높이바꾸는 곳: 슬라이서현재 0.32mm에서 바꿀 값 0.2mm(노즐0.4)
노즐 75% 이하 유지
이 값은 제조사 권장 범위와 일반적인 대응이며 뽑로그가 실측한 값이 아닙니다. 여기서 시작해 내 기계에서 캘리브레이션으로 좁히세요.
출력 전고온 소재는 인클로저로 환경 온도부터 안정화.
비슷한 증상
이 증상도 함께 확인하세요
기기별 공식 문서
내 기계는 어떻게 하라고 돼 있나
제조사 문서 · 광고 아님위 처방은 범위값입니다. 정확한 절차는 기종마다 다르므로, 같은 증상이라도 자기 기계의 제조사 문서를 함께 보세요.
프루사
- ABS전 기종·층간 접착이 약해지는 조건
- Drying filament전 기종·흡습이 크랙으로 이어지는 경로
뱀부랩
- Model interlayer cracking전 기종·층간 갈라짐 원인
- Filament Drying Recommendations전 기종·소재별 건조 권장값
애니큐빅
- FDM 품질 FAQKobra 시리즈·기종 공통 품질 문답
크리얼리티
- FAQ and Troubleshooting전 기종·공식 위키 문제해결 허브
참고 영상


댓글 0
판매·홍보 링크는 댓글에 남길 수 없어요아직 댓글이 없어요. 첫 댓글을 남겨보세요.