[FDM]PETG스트링건조
스트링 (거미줄)
이동 구간에 가는 실이 늘어짐
최종 수정 2026-08-25
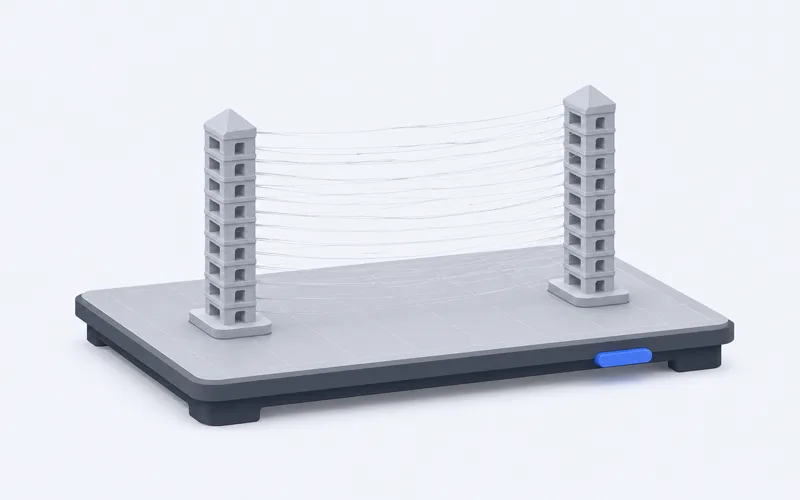
증상의 형태를 설명하는 일러스트입니다 — 실제 출력물 사진이 아닙니다. 내 출력물과 모양이 비슷한지만 보고, 값은 아래 처방에서 확인하세요.
증상
이동(트래블) 구간마다 가는 실이 늘어져 표면이 지저분합니다. PETG·TPU에서 흔합니다.
추정 원인
- 1필라멘트 흡습(가장 흔함)
- 2리트랙션 거리/속도 부족
- 3노즐 온도가 너무 높음
바꿀 값 — 처방
슬라이서 가 붙은 값은 PC 프로그램에서 바꿉니다. 슬라이서는 뱀부 스튜디오 · 오르카슬라이서 · 큐라 · 프루사슬라이서 같은 프로그램입니다 (기종에 따라 프린터 화면에도 있는 값이 있습니다). 슬라이서가 뭔지·어디서 받는지 →
필라멘트 건조현재 미건조에서 바꿀 값 PETG 65–70℃·8h(스풀 권장값 우선)
수분이 끓어 실 생성
리트랙션 거리바꾸는 곳: 슬라이서현재 1mm에서 바꿀 값 다이렉트 0.5–2mm · 보덴 4–7mm
익스트루더 방식에 따라 적정 구간이 다르다. 0.5mm씩 올리며 스트링이 사라지는 최소값을 찾을 것 — TPU는 예외로 최소 또는 0(많이 당기면 오히려 끊긴다).
노즐 온도(소재별)바꾸는 곳: 슬라이서현재 권장 범위의 위쪽에서 바꿀 값 범위 안에서 5–10℃씩 하향
흘러내림 감소. 소재별 범위가 다릅니다 — PLA 190~230℃ · PETG 230~260℃ · TPU 210~235℃(소재 정보 기준). 자기 소재 범위 아래로 내리면 층간 접착이 나빠지므로, 범위 안에서만 내리며 실이 사라지는 지점을 찾으세요. ⚠️ 온도부터 만지지 말 것 — 흡습·리트랙션을 먼저 잡는 편이 빠릅니다.
트래블 속도바꾸는 곳: 슬라이서현재 120mm/s에서 바꿀 값 150–200mm/s
실 늘어질 시간 단축
이 값은 제조사 권장 범위와 일반적인 대응이며 뽑로그가 실측한 값이 아닙니다. 여기서 시작해 내 기계에서 캘리브레이션으로 좁히세요.
출력 전출력 전 필라멘트 건조 — 흡습이 스트링의 1순위 원인.
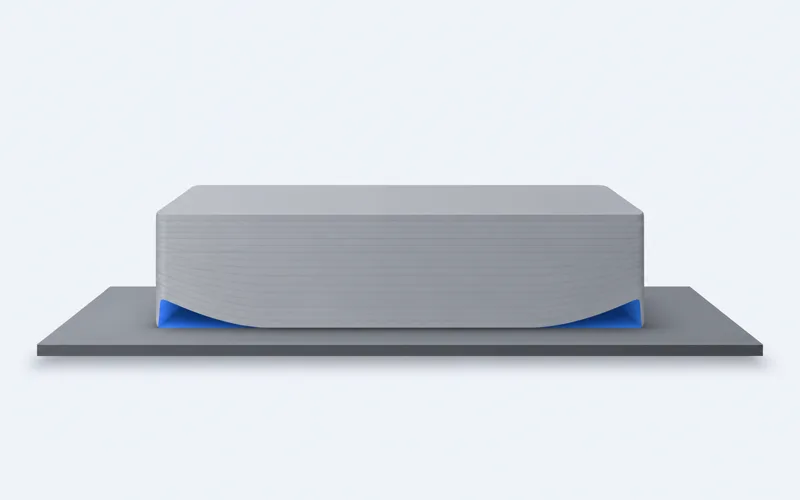
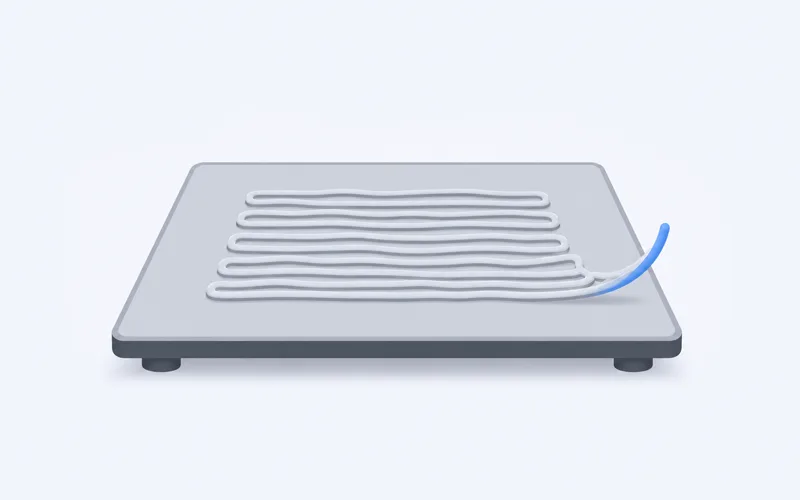
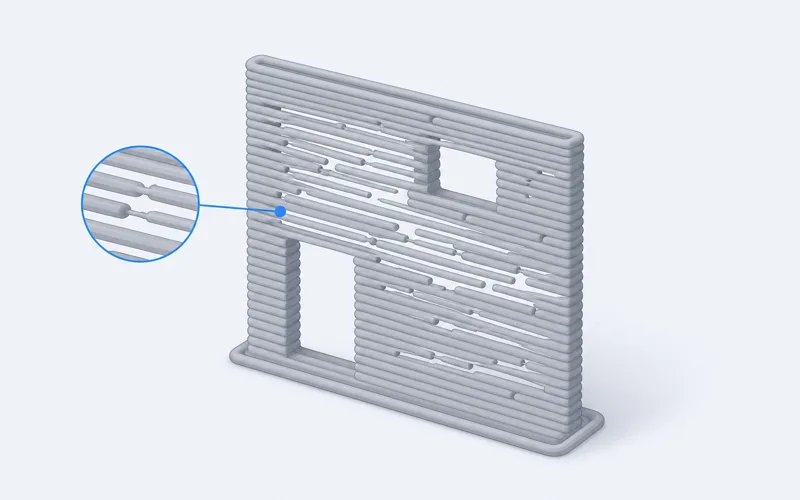
비슷한 증상
이 증상도 함께 확인하세요
기기별 공식 문서
내 기계는 어떻게 하라고 돼 있나
제조사 문서 · 광고 아님위 처방은 범위값입니다. 정확한 절차는 기종마다 다르므로, 같은 증상이라도 자기 기계의 제조사 문서를 함께 보세요.
프루사
- Stringing and oozing전 기종·리트랙션·온도 점검 순서
- Drying filament전 기종·흡습이 1순위 원인인 이유
뱀부랩
- Stringing and oozing전 기종·제조사 대처 순서
- Filament Drying Recommendations전 기종·소재별 건조 온도·시간
애니큐빅
- Extra material in printingKobra 시리즈·군더더기 압출 계열 증상
크리얼리티
- FAQ and Troubleshooting전 기종·공식 위키 문제해결 허브
참고 영상


댓글 0
판매·홍보 링크는 댓글에 남길 수 없어요아직 댓글이 없어요. 첫 댓글을 남겨보세요.