PETG 거미줄(스트링) 박멸 가이드 — 건조·온도·리트랙션 순서대로 잡기
PETG 거미줄의 1순위 원인은 습기입니다. 건조 → 노즐온도 하향 → 리트랙션 → 이동속도 순서로, 익스트루더 방식별 비교표와 함께 정리했습니다.
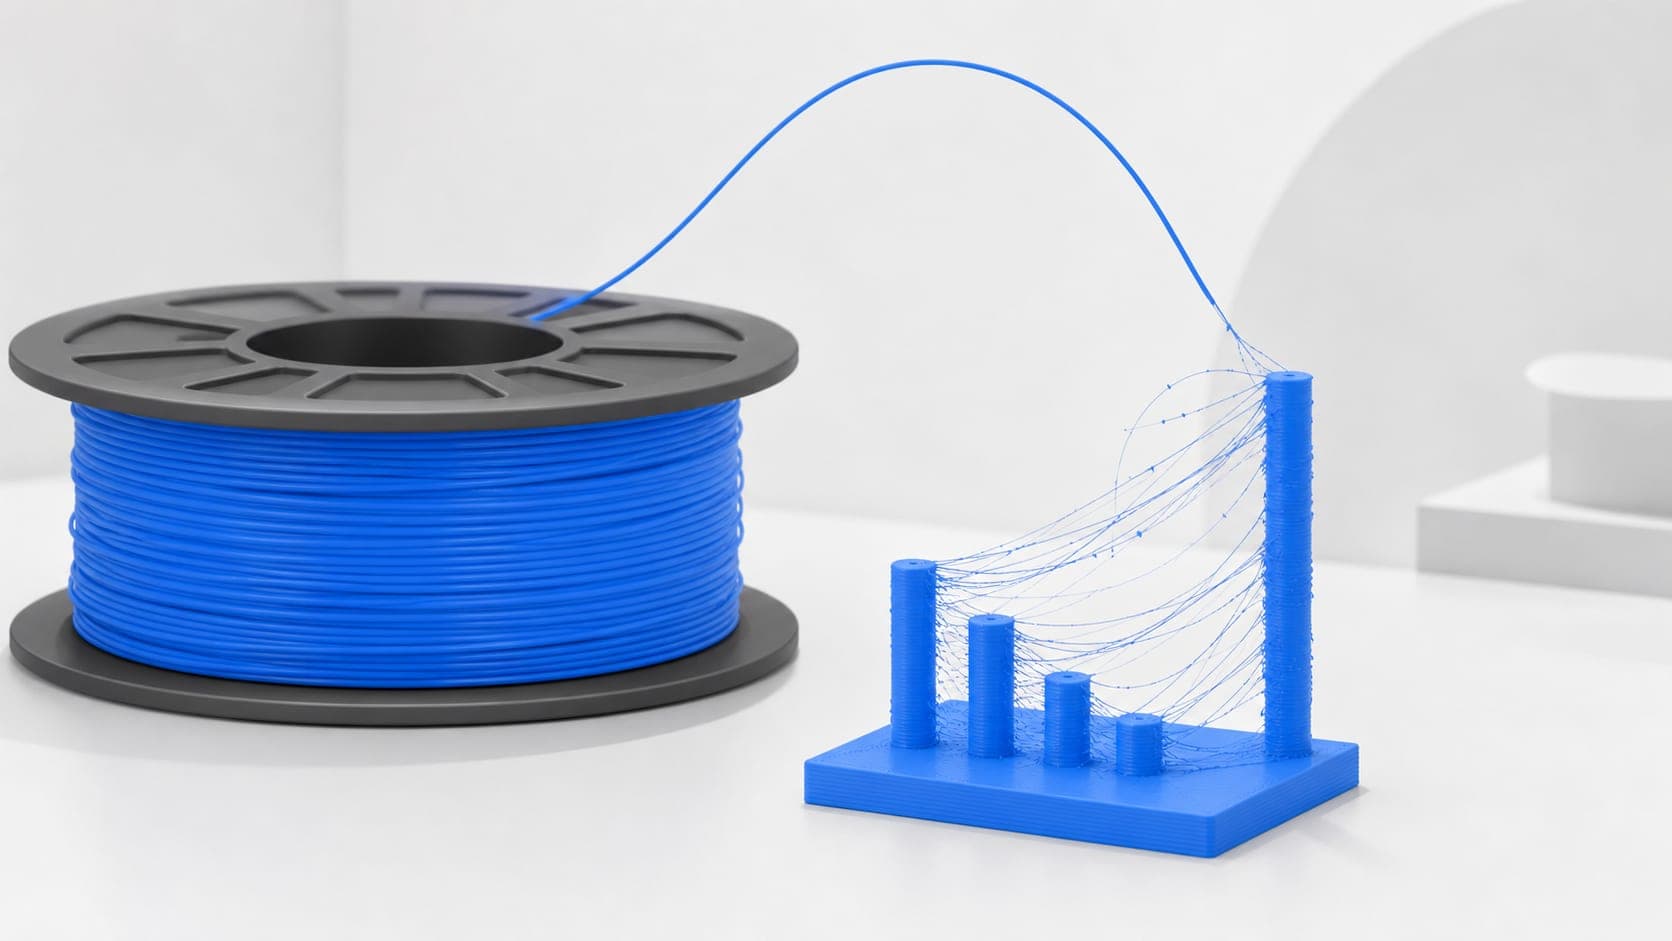
PETG로 뽑으면 출력물 사이사이가 미세한 거미줄(스트링)로 덮이는 경험, 거의 모두가 한 번은 겪습니다. PLA에서는 멀쩡하던 사람도 PETG로 넘어오면 갑자기 표면이 지저분해지죠.
이유는 단순합니다. PETG는 PLA보다 점성이 높고, 끈적이며, 습기를 잘 먹는 소재이기 때문입니다. 소재 자체의 성질 차이는 PETG 소재 문서에서 온도 구간과 흡습성을 보면 분명해집니다. 즉 스트링은 '소재 탓'이 아니라 '세팅이 PETG에 안 맞아서' 생기는, 충분히 잡을 수 있는 문제입니다.
이 글은 입문자도 따라 할 수 있게 원인 1순위부터 순서대로 정리했습니다. 한꺼번에 여러 값을 바꾸지 말고, 아래 순서대로 한 번에 하나씩만 바꾸며 스트링 타워(작은 기둥 2개를 띄워 뽑는 테스트 모델)로 비교하는 게 핵심입니다. 증상과 원인을 좁혀 보고 싶다면 스트링(거미줄) 진단 문서를 함께 열어 두세요.
※ 이 글은 프루사 나레지베이스와 뱀부랩·애니큐빅·크리얼리티 공식 위키(2026-08-31 확인)를 근거로 정리했습니다. 뽑로그가 직접 측정한 값은 없으며, 온도·리트랙션 범위는 출발점일 뿐 최종 값은 자기 기계의 캘리브레이션으로 정합니다.
왜 PETG가 PLA보다 거미줄이 심할까?
PLA는 녹는점 근처에서 점성이 비교적 낮아 리트랙션(필라멘트를 뒤로 빼는 동작)만으로 노즐 압력이 잘 빠집니다.
반면 PETG는 용융 상태에서 실처럼 늘어지는 성질이 강합니다. 노즐이 빈 공간을 이동(travel)할 때 노즐 끝에 남은 용융 수지가 엿가락처럼 딸려 나오면서 거미줄이 되는 거죠.
여기에 PETG는 흡습성이 높아 공기 중 수분을 빨아들이고, 그 수분이 노즐 안에서 끓어 증기로 튀면서 스트링과 표면 기포(팝핑 소리)를 동시에 만듭니다. 그래서 PETG 스트링 잡기의 출발점은 리트랙션이 아니라 '건조'입니다.
1순위: 건조만으로 얼마나 잡힐까?
스트링이 갑자기 심해졌다면 대부분 습기입니다. 특히 개봉한 지 몇 주 지난 스풀, 장마철, 욕실 근처 보관 필라멘트가 위험합니다.
노즐에서 치직 소리가 나거나, 표면에 작은 기포 자국이 보이면 거의 확정입니다.
- 건조 온도/시간: 필라멘트 건조기 또는 식품건조기로 65도에서 4~6시간. 많이 젖었다면 6시간까지 늘립니다. (PETG의 유리전이온도가 약 80도이므로 65~70도가 안전 상한선이며, 70도를 넘기면 스풀이 눌어붙거나 변형될 수 있습니다.)
- 오븐 사용 시: 가정용 오븐은 온도 편차가 커서 권장하지 않지만, 쓴다면 65도 이하로 맞추고 문을 살짝 열어 습기를 빼세요.
- 건조 후 보관: 실리카겔을 넣은 밀폐 박스나 진공 보관백에 넣어 두세요. 건조기에서 꺼내 그대로 방치하면 몇 시간 만에 다시 습기를 먹습니다. 보관함 안 습도를 눈으로 확인할 수 있으면 관리가 훨씬 쉬워집니다.
먼저 건조부터 하세요. 건조 안 한 PETG로 리트랙션을 아무리 만져봐야 밑 빠진 독에 물 붓기입니다.
2순위: 노즐 온도를 내리면 어디까지 줄어들까?
온도가 높을수록 수지가 묽어져 더 잘 늘어집니다. 건조를 마쳤는데도 스트링이 남으면 노즐 온도를 현재 값에서 5~10도 내려 봅니다.
- PETG 일반 권장 구간은 230~250도입니다. 보통 240도에서 시작해 235 → 230도로 5도씩 내리며 스트링 타워를 비교하세요.
- 너무 낮추면 층 접착이 약해져 레이어 분리(크랙)가 생기고, 언더압출이나 노즐 막힘으로 이어집니다. 층 접착이 깨지기 직전의 가장 낮은 온도가 스트링과 강도의 균형점입니다.
- 온도를 한 번에 20도씩 확 내리지 말고 5도 단위로. 같은 모델을 여러 온도로 자동 출력하는 '온도 타워'를 쓰면 한 번에 비교됩니다.
- 같은 PETG라도 제품마다 권장 구간이 다릅니다. Bambu PETG-HF처럼 고유량용으로 설계된 필라멘트는 온도·속도 창이 다르게 잡히고, 범용 PETG는 좀 더 보수적인 구간을 씁니다. 스풀에 적힌 권장값을 출발점으로 삼으세요.
보덴과 다이렉트, 리트랙션 값은 얼마나 다를까?
리트랙션은 노즐 안 압력을 빼서 이동 중 흘러나오는 양을 줄입니다. 익스트루더 방식에 따라 적정값이 크게 다릅니다.
자기 프린터가 어느 쪽인지부터 확인하세요. 모터가 노즐 바로 위에 붙어 있으면 다이렉트, 모터가 본체에 있고 긴 PTFE(테플론) 튜브로 필라멘트를 밀어 넣으면 보덴입니다.
| 항목 | 다이렉트 드라이브 | 보덴 |
|---|---|---|
| 리트랙션 거리 | 0.5~2mm (1mm에서 시작) | 4~7mm (5mm에서 시작) |
| 리트랙션 속도 | 25~45mm/s | 30~50mm/s |
| PLA 대비 | 약간 더 길게 (예: 0.8 → 1.2mm) | 1~2mm 더 길게 |
| 조정 단위 | 거리 0.5mm · 속도 5mm/s | 거리 0.5mm · 속도 5mm/s |
| 과할 때 부작용 | 기어가 필라멘트를 갈아냄(그라인딩) | 튜브 안에서 필라멘트가 휘어 압력 손실, 수지 역류·막힘 |
| 압력 전달 | 노즐과 가까워 즉각적 | 튜브 길이만큼 지연, 값이 커짐 |
표의 값은 출발점이지 정답이 아닙니다. 같은 방식이라도 기종·핫엔드에 따라 최적값이 달라지니, PETG 소재 정보의 권장 범위에서 출발해 리트랙션 테스트로 좁히는 편이 시행착오를 크게 줄입니다.
주의할 점이 하나 있습니다. PETG는 너무 빠르고 긴 리트랙션을 반복하면 필라멘트가 갈리거나(그라인딩) 노즐에서 끈적한 수지가 역류해 막힘을 유발합니다.
거리를 0.5mm씩, 속도를 5mm/s씩만 조절하며 스트링이 사라지는 최소값을 찾으세요. 무작정 키우는 게 답이 아닙니다.
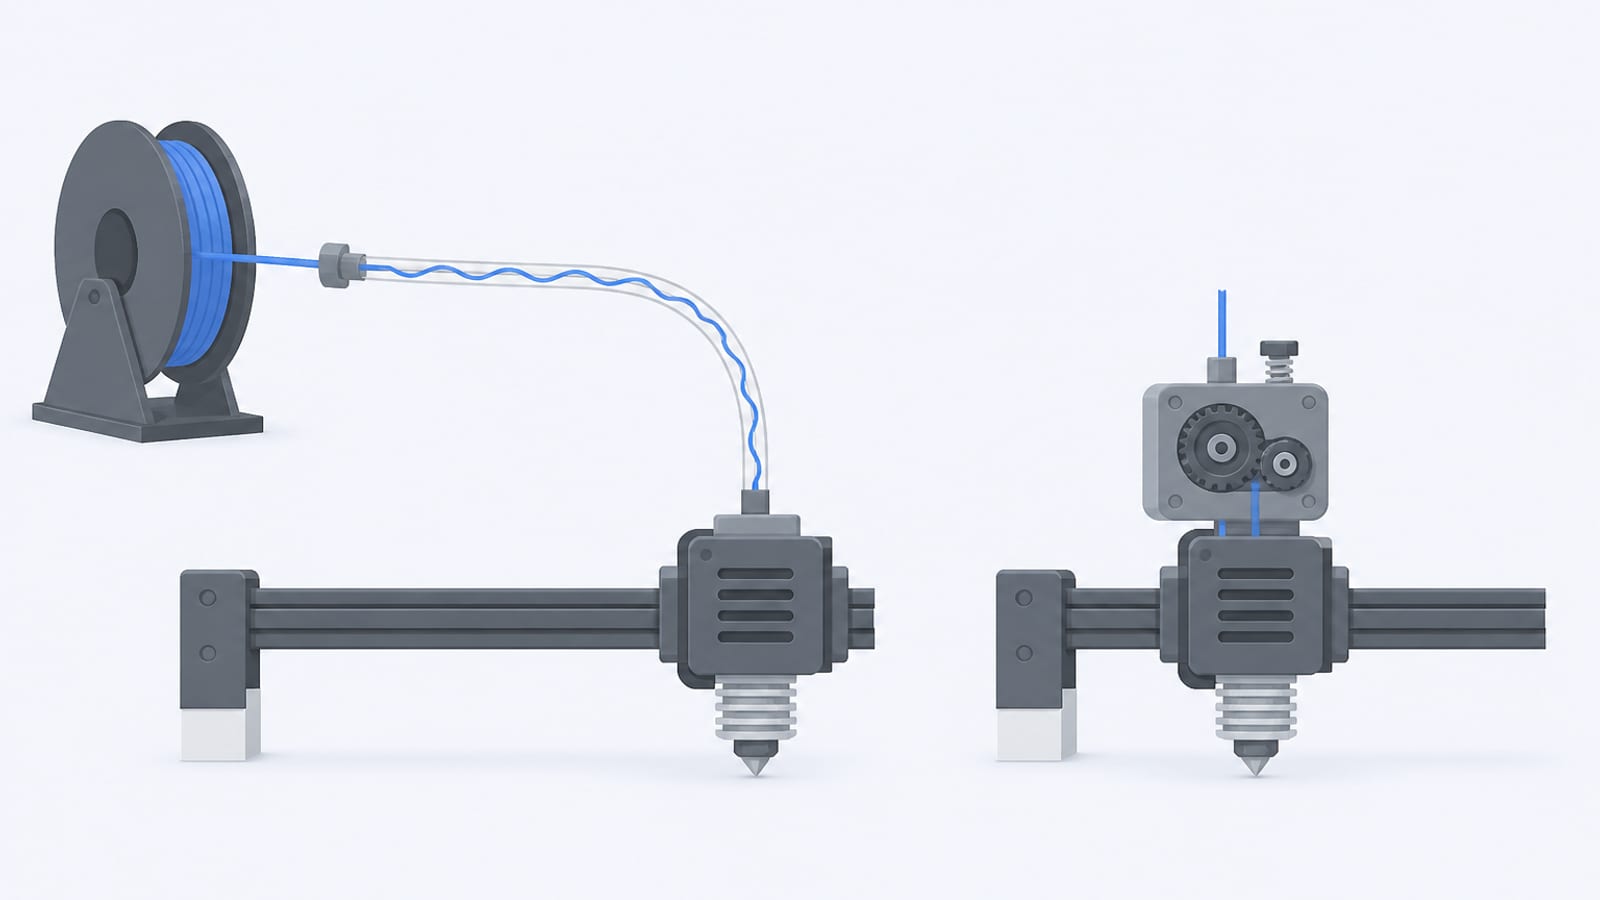
같은 리트랙션 값이 두 방식에서 다르게 동작하는 이유 — 필라멘트가 지나는 거리가 다릅니다.
이동 속도와 컴빙은 얼마나 도움이 될까?
노즐이 빈 공간을 빨리 지날수록 수지가 늘어질 시간이 줄어듭니다.
- 이동(travel) 속도: 150~200mm/s로 올립니다. 프린터 강성이 받쳐주면 높을수록 스트링에 유리합니다.
- 컴빙/Avoid: 슬라이서에서 이동 경로가 빈 공간 대신 이미 출력된 면 위로만 지나가게 하는 옵션입니다. 큐라의 'Combing Mode'를
Not in Skin정도로 두면, 거미줄이 생겨도 외벽이 아닌 안쪽에 숨어 표면이 깨끗해집니다. - 단 컴빙은 스트링을 '없애는' 게 아니라 '안 보이게' 하는 것임을 기억하세요. 근본 원인(습기·온도)이 남아 있으면 다른 데서 티가 납니다.
코스팅·냉각·노즐 청결 — 마지막 10%
- 코스팅: 한 구간 출력이 끝나기 직전 압출을 미리 멈추고 노즐에 남은 잔압으로 끝을 채우는 기능. 이동 시작 시점의 잔압을 줄여 스트링을 더 깎아줍니다. 0.2~0.5mm³ 부피로 약하게 시작하되, 과하면 모서리에 살이 빠지므로 미세하게만.
- 냉각 팬: PETG는 PLA만큼 강하게 식히지 않습니다. 30~50% 정도가 적당. 너무 세게 불면 층 접착이 약해지고 워핑이 생깁니다.
- 노즐 청결: 노즐 바깥에 눌어붙은 탄 PETG 찌꺼기도 스트링을 늘립니다. 출력 전 노즐 외부를 닦고, 막힘이 의심되면 콜드풀(cold pull)로 내부를 청소하세요. 내경이 넓어진 마모 노즐은 교체가 답입니다.
온도와 리트랙션을 다 만졌는데 왜 안 잡힐까?
여기까지 순서대로 내려왔는데도 거미줄이 남는다면, 값이 아니라 기계 쪽을 의심할 차례입니다. 설정으로 덮으려 할수록 다른 품질이 같이 무너지므로, 다음 넷을 먼저 확인하는 편이 빠릅니다.
- 노즐 안쪽에 탄화물이 눌어붙었다. 오래 쓴 노즐은 내부가 거칠어져 토출이 끊겼다 이어졌다 합니다. 콜드풀로 한 번 뽑아 보고 끝이 지저분하게 나오면 교체가 답입니다. 증상 판별은 노즐 막힘 진단을 보세요.
- 보덴 튜브 끝단이 변형됐다. PTFE 튜브 끝이 열에 눌리면 그 틈에 녹은 소재가 고이고, 리트랙션을 아무리 늘려도 고인 양이 그대로 실이 됩니다. 끝을 직각으로 다시 잘라 끼우는 것만으로 잡히는 경우가 많습니다.
- 히트크립(heat creep)이다. 다이렉트 구조에서 히트싱크 팬이 약하면 열이 위로 올라와 소재가 미리 물러집니다. 출력 초반에는 멀쩡하다가 중반부터 심해진다면 이쪽을 의심하세요.
- 사실은 스트링이 아니라 과압출이다. 실이 아니라 방울이 맺히거나 모서리가 부푼다면 원인이 다릅니다. 블롭 진단과 토출 불량 진단을 비교해 보세요.
네 가지 모두 설정을 원래대로 되돌린 상태에서 확인해야 합니다. 기계 문제를 설정으로 가려 두면 소재를 바꿨을 때 원인을 다시 찾지 못합니다.
PETG 스트링 튜닝 순서 체크리스트
- 건조 먼저. 65도 / 4~6시간 → 밀폐 보관. (스트링의 1순위 원인)
- 노즐 온도를 5도씩 내린다. 240 → 235 → 230도, 층 접착 깨지기 직전까지.
- 리트랙션 조정. 다이렉트 0.5~2mm·25~45mm/s / 보덴 4~7mm·30~50mm/s. 0.5mm·5mm/s 단위로.
- 이동 속도를 150~200mm/s로 올리고 컴빙으로 경로를 면 안쪽에 숨긴다.
- 코스팅 0.2~0.5mm³, 냉각 30~50%로 마무리.
- 매번 하나의 값만 바꾸고 스트링 타워로 직접 비교한다.
정리하면, PETG 거미줄의 대부분은 '건조 + 온도 5도 + 리트랙션 미세조정'에서 잡힙니다. 화려한 옵션부터 만지지 말고 위 순서대로 한 단계씩 내려가세요.
잘 말린 PETG에 자기 프린터(보덴/다이렉트)에 맞는 리트랙션만 찾으면, 깨끗한 표면은 생각보다 가까이 있습니다. 스트링 말고 다른 증상이 같이 보인다면 진단소에서 증상별로 원인을 좁혀 보세요.
참고 자료
이 글의 수치와 범위는 아래 1차 문서(제조사 공식 문서·표준 문서)에서 가져온 권장 범위입니다. 뽑로그가 직접 측정한 값은 없습니다.
- Prusa Knowledge Base — Stringing and oozing (스트링의 원인과 리트랙션·온도 점검 순서)
- Prusa Knowledge Base — PETG (PETG 권장 온도 범위)
- Prusa Knowledge Base — Drying filament (흡습성 소재의 건조 온도·시간)
- Bambu Lab Wiki — Stringing and oozing (제조사가 정리한 스트링 대처 순서)
- Bambu Lab Wiki — Drying Filament (소재별 건조 권장값)
- Bambu Lab Wiki — 3D Printer Clog (노즐 막힘·부분 막힘의 증상)
기기별 공식 문서 — 내 기계는 어떻게 하라고 돼 있나
리트랙션 값과 이동 속도는 익스트루더 구조에 따라 출발점이 다릅니다. 아래는 제조사가 자기 기종에 대해 직접 적어 둔 절차입니다. 우리 글의 값이 아니라 그쪽 문서가 우선입니다.
- 프루사 전 기종 — Stringing and oozing (리트랙션·온도 점검 순서)
- 프루사 전 기종 — Drying filament (흡습이 1순위인 이유)
- 뱀부랩 전 기종 — Stringing and oozing (제조사 대처 순서)
- 뱀부랩 전 기종 — Filament Drying Recommendations (소재별 건조 온도·시간)
- 애니큐빅 Kobra 시리즈 — Extra material in printing (군더더기 압출 계열)
- 크리얼리티 전 기종 — FAQ and Troubleshooting (공식 위키 문제해결 허브)
증상이 이 글과 조금씩 다르면 스트링(거미줄) 진단에서 같은 문서를 증상 기준으로 다시 볼 수 있습니다.
자주 묻는 질문
PETG 스트링, 리트랙션부터 만지면 안 되나요?
순서를 바꾸면 시간만 버립니다. PETG 스트링의 1순위 원인은 습기라서, 젖은 필라멘트로는 리트랙션을 아무리 조정해도 거미줄이 남습니다. 65도에서 4~6시간 건조부터 하고, 그다음 노즐 온도, 마지막에 리트랙션 순서로 가세요.
PETG 건조는 몇 도에서 몇 시간 해야 하나요?
일반적으로 65도에서 4~6시간이 무난한 출발점입니다. PETG의 유리전이온도가 약 80도라 65~70도가 안전 상한선이고, 그 이상 올리면 스풀이 변형되거나 필라멘트가 눌어붙을 수 있습니다. 건조 후에는 실리카겔을 넣은 밀폐 용기에 바로 넣어야 다시 습기를 먹지 않습니다.
PETG 리트랙션 거리는 얼마로 시작하면 되나요?
익스트루더 방식에 따라 다릅니다. 다이렉트 드라이브는 0.5~2mm(1mm 부근에서 시작), 보덴은 4~7mm(5mm에서 시작)가 일반적인 출발 구간입니다. 거리는 0.5mm씩, 속도는 5mm/s씩만 조정하면서 스트링이 사라지는 최소값을 찾으세요.
PETG 노즐 온도를 낮추면 스트링이 줄어드나요?
줄어듭니다. 온도가 높을수록 수지가 묽어져 더 잘 늘어지기 때문입니다. 다만 너무 낮추면 층 접착이 약해져 레이어가 갈라지므로, 240도에서 5도씩 내리며 '층이 깨지기 직전의 가장 낮은 온도'를 찾는 것이 균형점입니다.