3D프린터 공차 — 끼워 맞출 부품은 몇 mm 띄울까
3D프린터 공차, 끼워 맞출 부품은 틈을 몇 mm 둘까요? 구멍이 작게 나오는 이유, 슬라이서 구멍 보정, 안 부러지는 출력 방향까지 제조사 문서로 정리했습니다.
목차 11
결론부터 말하면, 끼워 맞출 부품을 설계 치수 그대로 그리면 대개 안 들어갑니다. 맞닿는 곳에 일부러 틈을 남기고, 시험 조각 한 장으로 값을 확정하는 것이 프린터 제조사와 출력 서비스 문서들의 공통된 답입니다. 출발값은 FDM(필라멘트) 기준 0.3~0.5mm입니다 — 프루사는 경첩처럼 움직이는 부품에 최소 0.3mm를, Protolabs Network는 FDM 걸쇠(스냅핏)와 맞물림 이음에 0.5mm를 적습니다.
- 숫자의 기준부터 정합니다. 한쪽 틈인지 지름 차이인지에 따라 실제 틈이 두 배 달라집니다.
- 구멍은 설계보다 작게 나오기 쉽습니다. 구멍 쪽을 키우거나 슬라이서의 구멍 보정을 씁니다.
- 바닥에 닿는 끼움부는 첫 층이 퍼집니다. 코끼리발 보정이나 모따기를 둡니다.
- 힘을 받는 걸쇠는 세로로 세워 뽑지 않습니다. 층과 층 사이로 갈라지기 쉽습니다.
다만 어느 프린터에나 맞는 숫자 하나는 없습니다. 프루사 문서는 하나의 '보편적' 값은 없다고 적고, 뱀부랩 위키는 구멍 보정을 필라멘트마다 다시 하라고 합니다. 그래서 끼움이 안 맞는다고 더 정밀한 프린터부터 살 일은 아닙니다 — 지금 프린터로 뽑는 시험 조각이 먼저입니다(판단).
※ 이 글은 프루사 지식베이스, 뱀부랩 위키, Protolabs Network 설계 가이드, 그리고 뱀부 스튜디오·PrusaSlicer·Cura의 설정 설명 원문(모두 2026-10-09 확인)을 근거로 정리했습니다. 뽑로그가 직접 측정한 값은 없고, 직접 설계해 끼워 본 경험담도 아닙니다. 표의 값은 각 문서가 밝힌 출발점이라 프린터·소재·설정에 따라 달라지며, 문서와 슬라이서 화면은 이후 바뀔 수 있습니다.
공차와 틈은 같은 말일까?
엄밀히는 다른 말입니다. Protolabs Network의 설명을 빌리면 공차(tolerance)는 정해 둔 치수에서 허용되는 오차의 전체 폭이고, 끼워맞춤(fit)은 맞닿는 두 부품, 대개 구멍과 축 사이의 틈이나 겹침을 가리킵니다. 끼워맞춤은 세 갈래로 나뉩니다.
- 헐거운 끼워맞춤(clearance) — 늘 틈이 있어 자유롭게 움직입니다. 돌아가는 축, 경첩.
- 중간 끼워맞춤(transition) — 틈이 아주 작거나 살짝 겹칩니다. 위치를 맞추는 핀.
- 억지 끼워맞춤(interference) — 늘 겹쳐서 마찰로 고정됩니다. 베어링을 하우징에 눌러 넣는 자리.
이 글에서 "공차를 준다"는 말은 첫째, 즉 틈을 남긴다는 뜻으로 씁니다. 두 말은 서로 이어져 있습니다. 같은 회사는 FDM 출력물의 일반적인 치수 오차를 ±0.2mm 또는 ±0.5% 중 큰 값으로 적는데, 출력물마다 치수가 그 폭 안에서 흔들리니 맞물리는 두 부품 사이의 틈은 그 흔들림을 받아 줄 만큼 있어야 합니다(판단).
왜 설계한 치수대로 안 나올까?
원인은 하나가 아니라 여럿이 겹칩니다. 문서들이 드는 것을 세 갈래로 묶었습니다.
세로 구멍은 눌려서 좁아진다
Protolabs Network는 FDM이 세로 방향 구멍을 설계보다 작게 뽑는 일이 잦다고 적고 이유를 이렇게 설명합니다. 노즐은 층이 잘 붙도록 막 나온 필라멘트를 아래층에 눌러 주는데, 그 힘에 둥근 단면이 넓고 납작하게 퍼지면서 구멍 안쪽으로 밀려 나옵니다. 그래서 노즐에 비해 작은 구멍일수록 영향이 크고, 얼마나 작아지는지는 프린터·슬라이서·구멍 크기·소재마다 다르다는 게 같은 문서의 결론입니다. 인서트 너트 글에서 다룬 인서트 제조사의 시험에서도 출력한 구멍이 설계보다 작게 나왔습니다.
식으면서 줄어든다
뱀부랩 위키는 뜨겁게 나온 필라멘트가 식으며 조금씩 줄어드는 열수축을 원인으로 들고, 그 영향이 X·Y 방향에서 가장 두드러지며 필라멘트마다 줄어드는 정도가 다르다고 적습니다. 한 소재에서 맞던 도면이 다른 소재로 바꾸면 안 맞을 수 있는 이유입니다. 같은 위키는 보정값을 만지기 전에 먼저 확인할 원인도 꼽습니다 — 첫 층 퍼짐, 젖은 필라멘트, 제대로 맞추지 않은 플로우 다이내믹스, 노즐 지름에 가까운 1mm 미만의 구멍, 구멍 입구 모따기 부족, 솔기(seam) 위치입니다.
원이 사실은 다각형이다
프루사 지식베이스는 모델링 프로그램이 매끈한 곡선으로 보여 줘도 실제로 뽑히는 건 다각형일 수 있다고 경고하고, 모델의 면 수가 충분한지 확인하라고 합니다. 꼭짓점이 원 위에 놓이는 다각형이라면 변은 원 안쪽으로 들어오므로, 구멍에서는 그만큼 좁아집니다.
틈은 몇 mm로 시작할까?
문서마다 출발값이 조금씩 다르고, 하나같이 이 값이 정답이라고 하지 않습니다. 아래 표는 각 문서가 적은 값을 옮긴 것입니다.
| 출처 | 대상 | 값 |
|---|---|---|
| 프루사 지식베이스 | FDM · 경첩처럼 움직이는 부품 | 최소 0.3mm |
| Protolabs Network | FDM · 걸쇠(스냅핏) | 0.5mm |
| Protolabs Network | FDM · 맞물림 이음 | 0.5mm |
| Protolabs Network | 레진(SLA)·SLS·MJF · 걸쇠 | 0.3mm |
| Protolabs Network | 레진(SLA) · 맞물림 이음 | 0.2mm |
값이 갈리는 이유도 문서에 있습니다. 프루사는 모델 크기, 가로·세로 방향, 맞물리는 형상, 캘리브레이션, 설정, 소재를 변수로 꼽고, 자사 프린터가 최소 0.2mm 정확도를 낸다면서도 소재에 따라 휘거나 줄어든다고 덧붙입니다. Protolabs도 스냅핏에는 보편적인 공차 규칙이 없다고 먼저 밝힌 뒤, 위 값은 산업용 3D프린팅에서 조립을 일정하게 맞추기 위한 값이라고 적습니다. 집에서 쓰는 프린터에 그대로 맞는다고 볼 근거는 없습니다(판단).
조립된 채로 한 번에 뽑아 움직이게 하는 부품도 같은 원리입니다. 3D프린터운용기능사 실기가 바로 이 형태라, 틈이 좁으면 두 부품이 붙어 버리고 넓으면 흔들리는 문제가 실격으로 이어집니다(실기 출력 글).
0.3mm는 한쪽 틈일까, 지름 차이일까?
숫자를 옮기기 전에 꼭 정해야 하는 것입니다. 위 문서들은 그 값이 맞닿는 면 사이 한쪽의 틈인지, 구멍과 축의 지름 차이인지를 따로 적지 않습니다. 그런데 구멍과 축 사이에서는 둘이 두 배 차이 납니다. 축이 가운데 있으면 틈이 양쪽에 하나씩 생기기 때문입니다.
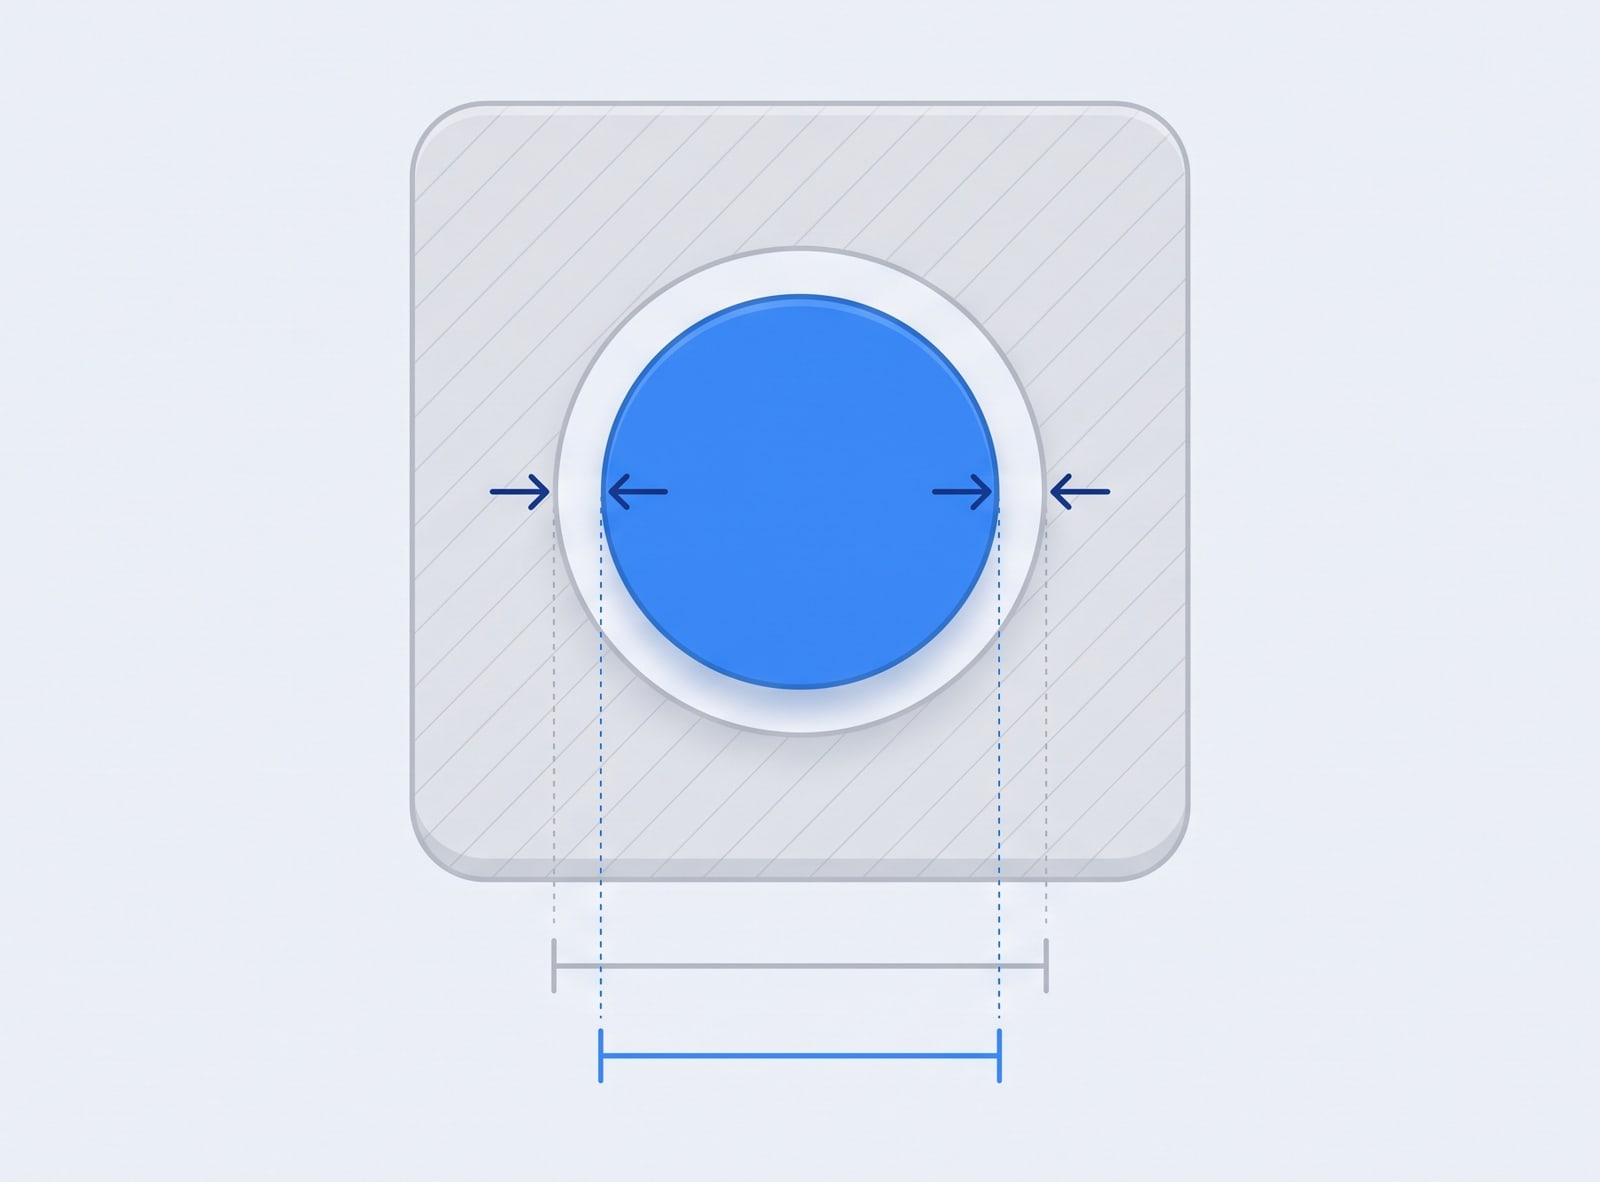
구멍과 축 사이의 틈은 양쪽에 하나씩 생깁니다 — 그래서 구멍 지름(회색 선)과 축 지름(파란 선)의 차이는 한쪽 틈의 두 배입니다. 설명을 위한 도해이며 실제 출력물 사진이 아닙니다.
예를 들어 지름 8mm 축에 한쪽 틈 0.3mm를 주려면 구멍을 8.6mm로 그립니다. 같은 0.3mm를 지름 차이로 주면 구멍은 8.3mm이고, 한쪽 틈은 0.15mm로 절반이 됩니다. 슬라이서도 같은 규칙을 씁니다 — 뱀부랩 위키는 X-Y 구멍 보정에 넣은 값의 두 배만큼 구멍 지름이 커진다고 적습니다. 보정값은 한쪽(반지름) 기준이라는 뜻입니다.
변수 하나로 두고 이름에 기준을 적는다
그래서 CAD에서는 틈을 변수 하나로 두고, 한쪽 틈인지 지름 차이인지를 변수 이름에 적어 두는 편이 안전합니다(판단). 프루사도 파라메트릭 방식으로 설계하면 공차를 고치기가 훨씬 쉽다고 권합니다. 짝이 되는 기성품도 표기 치수와 다를 수 있습니다. 뱀부랩 위키는 대부분의 M6 나사가 조립이 쉽도록 나사산을 일부러 조금 작게 만드는 ISO 6g 규격을 따라, 실제 지름이 대개 5.9mm 안팎이라고 적습니다.
구멍만 키워 주는 슬라이서 설정이 있을까?
있습니다. 도면을 다시 고치지 않고 슬라이서에서 구멍이나 바깥 치수를 조금씩 바꾸는 칸이 세 슬라이서에 모두 있는데, 무엇에 걸리는지가 다릅니다.
| 슬라이서 | 설정 | 걸리는 곳 |
|---|---|---|
| 뱀부 스튜디오 | X-Y 구멍 수평확장(X-Y hole compensation) | 구멍만 · 양수면 구멍이 커짐 |
| 뱀부 스튜디오 | X-Y 수평확장(X-Y contour compensation) | 바깥 윤곽만 · 구멍은 그대로 |
| 뱀부 스튜디오 | 코끼리 발 보정(Elephant foot compensation) | 첫 레이어를 안쪽으로 줄임 |
| PrusaSlicer | XY Size Compensation | 물체 전체 · 음수는 안쪽, 양수는 바깥쪽 |
| PrusaSlicer | Elephant foot compensation | 첫 레이어 |
| Cura | Hole Horizontal Expansion | 구멍만 · 양수면 구멍이 커짐 |
| Cura | Horizontal Expansion | 모든 윤곽 · 음수가 너무 작은 구멍을 보정 |
| Cura | Initial Layer Horizontal Expansion | 첫 레이어 · 음수로 코끼리발 보정 |
뱀부 스튜디오에서는 프로세스 → 품질 → 정밀도에 모여 있고, 앱 안의 설명도 "객체의 조립 문제가 있을 때 크기를 약간 조정하는 데 사용"한다고 적습니다. PrusaSlicer의 XY Size Compensation은 전문가(Expert) 모드에서 보이고, 툴팁은 구멍 크기를 미세하게 맞출 때 쓸 수 있다고 적지만 물체 전체에 걸리는 값입니다. 구멍을 키우려고 음수를 넣으면 바깥도 함께 줄어듭니다.
뱀부 스튜디오 구멍 보정이 안 듣는 경우
뱀부랩 위키는 한계를 두 가지 적습니다. 구멍 보정은 닫힌 경로에만 걸리므로, 옆면이 뚫려 층 안에서 구멍이 닫히지 않는 모델에는 적용되지 않고, 그런 모델에 쓰면 구멍 자리에서 층 분리가 눈에 띄게 생긴다고 경고합니다. 원형 구멍을 자동으로 맞추는 '자동 원 윤곽선 구멍 보정'은 수평면에 놓인 완전한 원, 지름 50mm 이내에만 걸리고, 지금은 일부 뱀부랩 공식 필라멘트에서만 호환된다고 합니다.
시험 조각은 어떻게 뽑을까?
문서들이 입을 모으는 마지막 단계입니다. 프루사는 최종 설계로 확정하기 전에 시험 출력을 해야 하고, 공차와 형상을 고쳐 나갈 준비를 하라고 적습니다. 순서는 뱀부랩 위키의 구멍 보정 절차를 따르면 무리가 없습니다.
- 본 부품과 같은 소재·같은 설정으로 뽑습니다. 위키는 이 보정이 필라멘트마다 다르니 소재를 바꾸면 다시 하라고 합니다.
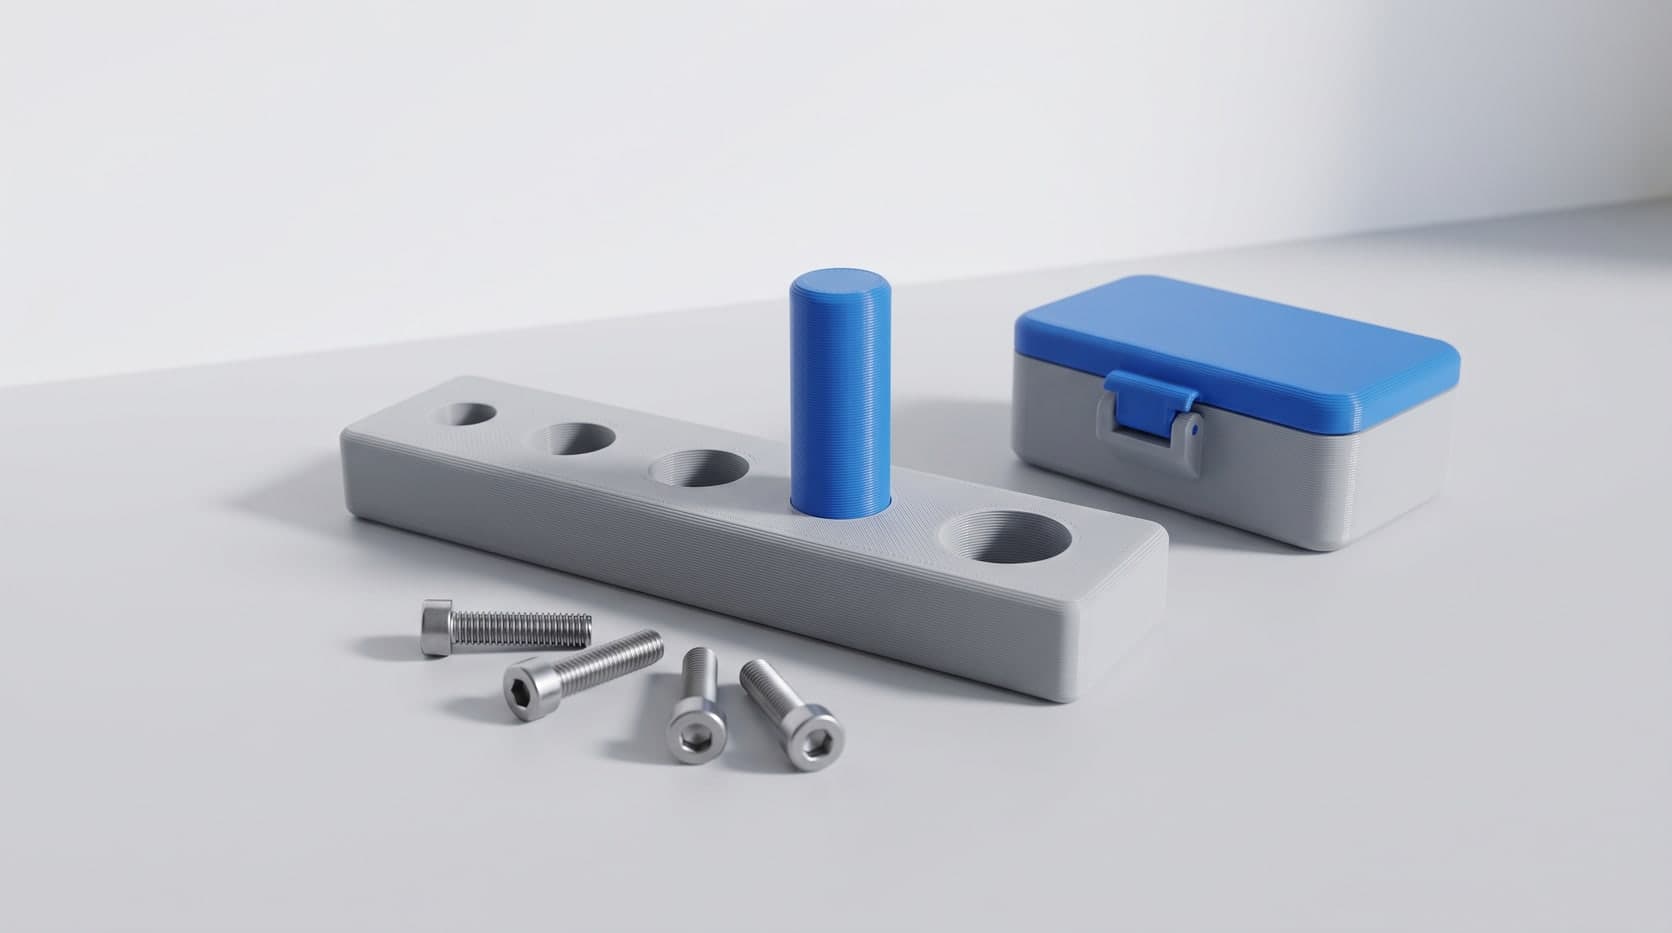
- 크기가 조금씩 다른 구멍 여러 개를 한 조각에 둡니다. 위키가 소개하는 방식은 표준 미터 나사(M3~M6)를 끼워 보는 것이라 캘리퍼스가 없어도 됩니다. 흔들림 없이 꼭 맞는 구멍을 고르고, 그 구멍에 해당하는 보정값을 넣습니다.
- 다시 뽑아 확인합니다. 맞을 때까지 값을 더해 가며 반복하고, 어느 순간 구멍이 전부 눈에 띄게 커지면 처음부터 다시 합니다.
습기와 모델 모양도 값을 흔든다
뱀부랩 위키는 같은 설정에서 마른 필라멘트는 더 헐겁게, 젖은 필라멘트는 더 빡빡하게 맞는다고 적습니다. 젖은 필라멘트로 맞춘 값은 말린 뒤에 헐거워질 수 있으니, 시험 조각은 필라멘트를 말린 상태에서 뽑는 편이 낫습니다(판단). 조립 요구가 높은 부품이라면 모델마다 오차를 따로 맞추라는 게 위키의 권고입니다 — 구조가 다르면 오차도 다르기 때문입니다.
어느 방향으로 뽑아야 안 부러질까?
힘이 층과 층 사이를 벌리지 않는 방향으로 놓는 것입니다. 프루사는 FDM 출력물이 나무처럼 한 방향으로 더 강하다며 구조 부품은 그 방향을 고려해 놓으라고 하고, Protolabs는 층 이음매가 작은 골이 되어 응력이 모이고 금이 가기 쉬워 FDM 부품은 본래 한 방향으로 약하다고 설명합니다.
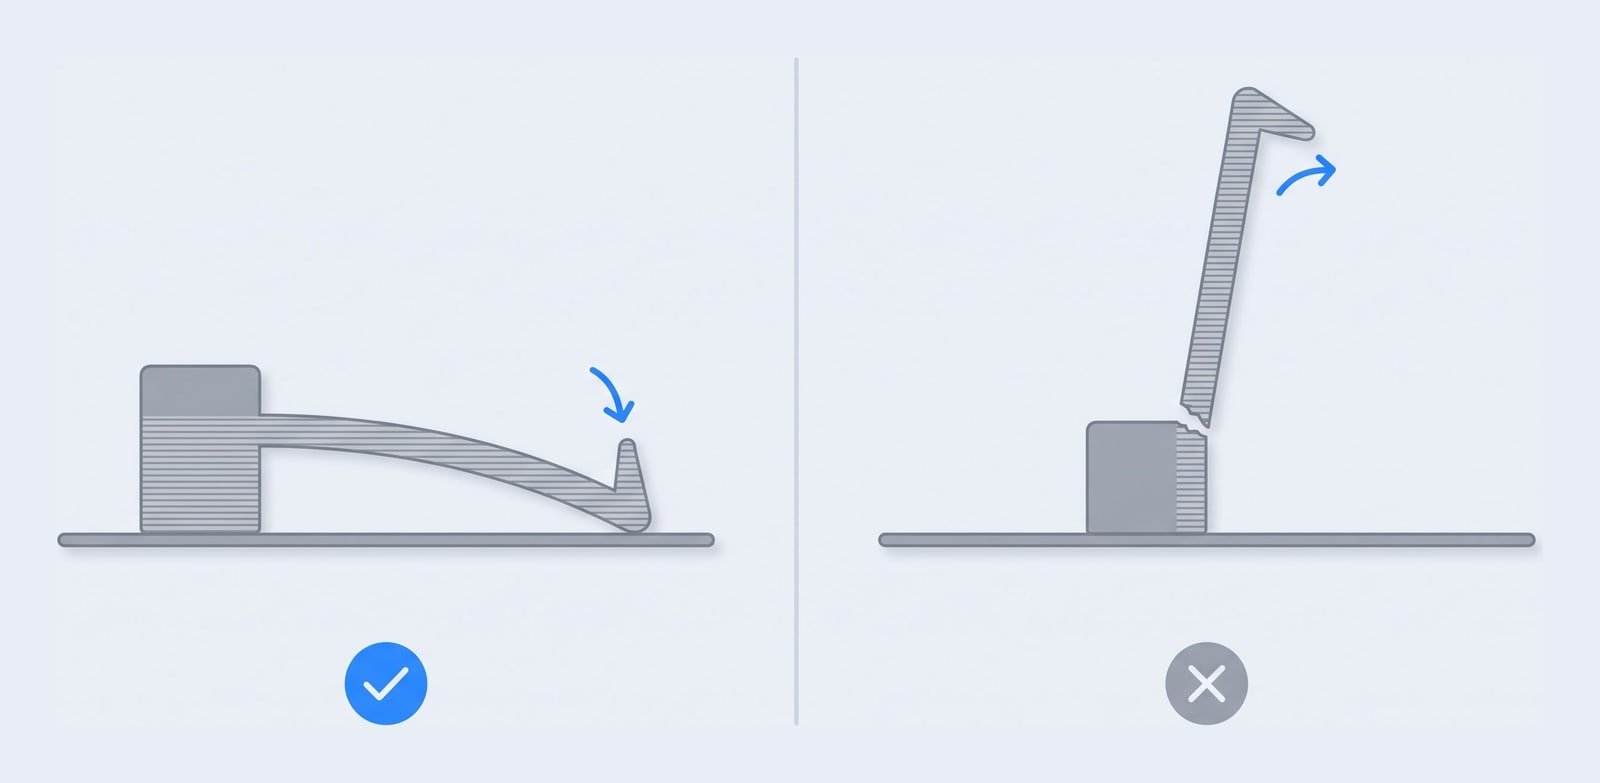
같은 걸쇠도 뽑는 방향이 강도를 가릅니다 — 눕혀 뽑으면 층이 팔을 따라 이어져 휘어도 버티고(왼쪽), 세워 뽑으면 휘는 힘이 층 사이를 벌려 뿌리에서 갈라지기 쉽습니다(오른쪽). 설명을 위한 도해이며 실제 출력물 사진이 아닙니다.
걸쇠가 대표적입니다. 끼울 때마다 휘는 가는 팔을 세로(Z)로 세워 뽑으면 휘는 힘이 층 사이를 벌립니다. Protolabs는 가능하면 걸쇠 팔을 Z 방향으로 세워 뽑지 말라고 하고, 팔 뿌리에는 두께의 0.5배 이상 되는 둥근 모서리(필렛)를, 폭은 5mm 이상을 권합니다. 층이 갈라지는 증상의 다른 원인은 레이어 분리 진단에 정리돼 있습니다.
구멍 방향과 강도가 부딪히면
방향은 정밀도와도 맞바꿉니다. 옆으로 누운 구멍은 윗부분이 허공을 건너는 브리지가 되어 처지기 쉽고, Protolabs는 구멍 방향을 90도 돌리면 서포트가 필요 없어진다고 적습니다. 구멍 정밀도와 걸쇠 강도가 한 부품 안에서 부딪히면 부품을 나눠 각자 유리한 방향으로 뽑는 것도 방법입니다(판단). 나누고 맞추는 방법은 분할 출력 글에 있습니다.
어떤 조합이 끼움을 망칠까?
안 맞는 끼움은 대개 아래 순서로 생깁니다. 위에서부터 대조하면 내 설계가 어디에 걸리는지 보입니다.
- 설계 치수 그대로, 틈 0 — 프루사 표현대로 틈이 0인 두 부품은 아마 끼워지지 않습니다.
- 지름 차이로 준 값을 한쪽 틈으로 착각 — 실제 틈이 절반이 되어 빡빡하거나 안 들어갑니다.
- 바닥에 닿는 끼움부를 보정 없이 — 뱀부랩 위키는 조립품·걸쇠·레일·축 구멍처럼 공차가 중요한 부품에서 퍼진 바닥이 끼움에 직접 영향을 주고, 심하면 조립이 아예 안 된다고 적습니다. 프루사는 0.4mm 노즐이면 코끼리발 보정 0.2mm 안팎이 대개 잘 맞고 공식 프로필에서는 기본으로 켜져 있다고 합니다. 코끼리발과 브림의 차이는 브림 글에서 다뤘습니다.
- PLA로 자주 여닫는 걸쇠 — Protolabs는 걸쇠에 ABS·PETG·나일론처럼 질기고 잘 늘어나는 소재를 권하고, PLA와 일반 레진은 덜 적합하다고 적습니다.
- 세로로 세운 5mm 미만의 핀 — 채움 없이 벽으로만 쌓여 몸체와 약하게 이어지고 쉽게 부러진다는 게 Protolabs의 설명입니다.
- 젖은 필라멘트로 맞춘 값 — 말리고 나면 헐거워질 수 있습니다.
출력하지 않는 편이 나은 부품은?
여기까지 해도 안 맞는 자리는 출력으로 끝까지 버티지 않는 편이 싸고 빠릅니다. 문서들이 직접 권하는 대안은 이렇습니다.
- 정밀해야 하는 세로 구멍 — Protolabs는 일부러 작게 뽑은 뒤 드릴로 정확한 지름까지 넓히라고 권합니다.
- 지름 5mm 미만의 중요한 핀 — 핀 자리에 구멍을 내고 기성품 핀을 끼우는 쪽이 나을 수 있다고 같은 문서가 적습니다.
- 자주 풀고 조이는 나사 자리 — 출력한 나사산 대신 금속 인서트를 박습니다(인서트 너트 박는 법).
- 베어링이 돌아가는 자리 — 베어링은 기성품을 쓰고, 출력물은 그걸 잡는 하우징만 맡깁니다(판단).
Protolabs는 정밀한 형상·끼움 시험이라면 레진(SLA)이나 PolyJet 같은 다른 방식을 권합니다. 맞는 말이지만, 집에서 부품 몇 개를 맞추는 일이라면 새 프린터보다 시험 조각과 드릴이 먼저입니다(판단). 출력을 업체에 맡길 때는 구멍 숫자만 적기보다 "지름 8mm 봉이 들어가야 함"처럼 짝이 되는 물건을 적어야 업체가 틈을 정할 수 있습니다(주문 제작 글).
그래서 무엇부터 하나
도면을 다시 그리기 전에 할 일은 셋입니다.
- 틈의 기준을 정합니다. 한쪽 틈인지 지름 차이인지 정해 CAD 변수 이름에 적고, 움직이는 부품은 0.3mm, 걸쇠·맞물림은 0.5mm에서 출발합니다.
- 시험 조각 한 장을 뽑습니다. 본 부품과 같은 소재·설정, 말린 필라멘트로, 틈을 몇 단계로 바꾼 구멍과 축을 한 조각에 둡니다. 맞는 값은 슬라이서 구멍 보정이나 도면에 옮깁니다.
- 바닥과 방향을 점검합니다. 바닥에 닿는 끼움부에는 코끼리발 보정이나 모따기를 두고, 걸쇠는 눕혀서 뽑습니다.
소재를 바꿨다면 같은 조각을 다시 뽑는 것까지가 한 세트입니다.
참고 자료
- Prusa Knowledge Base — Modeling with 3D printing in mind (끼움 부품에는 틈이 필요하고 '보편적' 값은 없다는 설명과 변수 6가지, Original Prusa 최소 0.2mm 정확도, 움직이는 부품 최소 0.3mm, 원이 다각형으로 뽑히는 문제, 끼우는 모서리의 모따기, 나무처럼 방향에 따라 다른 강도, 시험 출력과 파라메트릭 설계)
- Prusa Knowledge Base — Elephant foot compensation (첫 층이 눌려 넓어져 빡빡한 끼움에서 문제가 된다는 설명, 0.4mm 노즐에 0.2mm 안팎, 공식 프로필 기본 켜짐)
- PrusaSlicer 2.9.6 소스 — 설정 정의(PrintConfig.cpp) (XY Size Compensation 툴팁 원문: 물체가 XY로 커지거나 줄어든다, 음수는 안쪽·양수는 바깥쪽, 구멍 크기 미세 조정에 쓸 수 있다, 전문가 모드)
- Bambu Lab Wiki — XY Hole / Contour compensation (보정이 필요한 증상, 구멍만·윤곽만 걸리는 두 설정, 먼저 확인할 원인, 같은 프로필·필라멘트로 시험하고 필라멘트마다 다시, 지름은 보정값의 두 배만큼 커짐, M6 나사 실제 지름 약 5.9mm, 닫힌 경로에만 적용)
- Bambu Lab Wiki — 3D Prints Shrinkage: Causes and Solutions (열수축은 X·Y에서 가장 두드러지고 필라멘트마다 다르다는 설명, 조립 요구가 높으면 모델마다 따로 보정)
- Bambu Lab Wiki — Auto Circle Holes-contour Compensation (수평면의 완전한 원·지름 50mm 이내, 일부 공식 필라멘트만 호환, 마른 필라멘트는 헐겁게·젖은 필라멘트는 빡빡하게)
- Bambu Lab Wiki — Elephant foot compensation (조립품·걸쇠·레일·축 구멍에서 퍼진 바닥이 끼움에 직접 영향을 준다는 설명, 설정 위치)
- Bambu Studio v02.08.02.61 — 한국어 번역 파일 (한국어 화면 표기 프로세스·품질·정밀도, X-Y 구멍 수평확장, X-Y 수평확장, 코끼리 발 보정, 자동 원 윤곽선 구멍 보정과 앱 안 설명 문구)
- UltiMaker Cura 5.13.0 — 설정 정의 파일(fdmprinter.def.json) (Horizontal Expansion·Hole Horizontal Expansion·Initial Layer Horizontal Expansion 설명 원문)
- Protolabs Network — How do you design snap-fit joints for 3D printing? (보편적 공차 규칙은 없다는 전제, 명목 틈 FDM 0.5mm·SLA·SLS·MJF 0.3mm, Z로 세운 걸쇠를 피하라는 권고, 뿌리 필렛 0.5배·폭 5mm, ABS·PETG·나일론 권장과 PLA·일반 레진은 덜 적합)
- Protolabs Network — How to design interlocking joints for fastening 3D printed parts (맞물림 공차 FDM 0.5·SLA 0.2·SLS 0.2·머티리얼 젯팅 0.1mm, 사출 성형은 0.1mm, 모서리 라운드)
- Protolabs Network — How to design parts for FDM 3D printing (세로 구멍이 작게 나오는 이유와 드릴 마감, 코끼리발과 45° 모따기, 5mm 미만 핀과 기성품 핀, 구멍 방향과 브리지, 층 방향에 따른 약함, 정밀 끼움 시험엔 다른 방식 권장)
- Protolabs Network — Fits and tolerances: Clearance, transition, and interference (공차와 끼워맞춤의 정의, 헐거운·중간·억지 끼워맞춤의 쓰임)
- Protolabs Network — FDM vs. SLA 3D printing (일반 치수 공차 FDM ±0.2mm 또는 ±0.5%, SLA ±0.15mm 또는 ±0.3%)
자주 묻는 질문
3D프린터 공차는 보통 몇 mm로 주나요?
모든 프린터에 맞는 한 값은 없고 출발값이 있습니다. 프루사는 경첩처럼 움직이는 부품에 최소 0.3mm를, Protolabs Network는 FDM 걸쇠(스냅핏)와 맞물림 이음에 0.5mm를 권합니다. 두 곳 모두 프린터·소재·설정에 따라 달라진다고 적으므로, 본 부품과 같은 소재·설정으로 시험 조각을 뽑아 값을 확정합니다.
3D프린터로 뽑은 구멍이 설계보다 작게 나오는 이유는 뭔가요?
Protolabs Network는 노즐이 층을 붙이려고 필라멘트를 눌러 주면서 단면이 넓게 퍼져 구멍 안쪽으로 밀려 나오기 때문이라고 설명하고, 노즐에 비해 작은 구멍일수록 영향이 크다고 적습니다. 뱀부랩 위키는 식으면서 줄어드는 열수축을, 프루사는 곡선이 다각형으로 뽑히는 문제를 함께 원인으로 듭니다.
공차 0.3mm는 한쪽 틈인가요, 지름 차이인가요?
문서들이 따로 밝히지 않으니 직접 정해야 합니다. 구멍과 축 사이에서는 틈이 양쪽에 생기므로 지름 차이는 한쪽 틈의 두 배입니다. 지름 8mm 축에 한쪽 0.3mm를 주면 구멍은 8.6mm, 지름 차이로 0.3mm를 주면 8.3mm입니다. 뱀부 스튜디오의 X-Y 구멍 보정도 넣은 값의 두 배만큼 구멍 지름이 커집니다.
뱀부 스튜디오에서 구멍만 키우는 설정은 어디 있나요?
프로세스 → 품질 → 정밀도의 'X-Y 구멍 수평확장'(영문 X-Y hole compensation)입니다. 구멍에만 걸리고 바깥 치수는 그대로이며, 양수를 넣으면 구멍이 커집니다. 뱀부랩 위키는 필라멘트마다 다시 맞추라고 하고, 옆면이 뚫려 층 안에서 구멍이 닫히지 않는 모델에는 적용되지 않는다고 적습니다.
스냅핏(걸쇠)은 어느 방향으로 뽑아야 안 부러지나요?
걸쇠의 가는 팔을 바닥에 눕혀 층이 팔 길이 방향으로 이어지게 뽑습니다. Protolabs Network는 층 사이 결합 때문에 강도가 방향에 따라 달라진다며 걸쇠를 Z 방향으로 세워 뽑지 말라고 하고, 팔 뿌리에 두께의 0.5배 이상 필렛과 5mm 이상의 폭을 권합니다. 소재는 ABS·PETG·나일론을 권하고 PLA는 덜 적합하다고 적습니다.
코끼리발 보정은 몇 mm로 하나요?
프루사는 기본 0.4mm 노즐에서 0.2mm 안팎이 대개 잘 맞는다고 하고 공식 프로필에서 기본으로 켜 둡니다. 뱀부랩 위키는 조립품·걸쇠·레일·축 구멍처럼 공차가 중요한 부품이라면 시험 모델을 뽑아 값을 재서 정하라고 합니다. Cura에서는 'Initial Layer Horizontal Expansion'에 음수를 넣는 것이 같은 역할입니다.