3D프린터 인서트 너트 박는 법 — 인두 온도·구멍 크기
3D프린터 출력물에 인서트 너트(히트 인서트)를 박는 법. 인두 온도는 출력 온도+10~20℃, 구멍은 치수표대로 잡고, 비뚤어짐·레진·안 써도 되는 경우까지 정리했습니다.
목차 12
인서트 너트(히트 인서트)는 납땜 인두로 데워 출력물에 녹여 박습니다. 인두는 그 필라멘트의 출력 온도보다 10~20℃ 높게 맞춥니다 — 인서트를 직접 설계해 파는 CNC Kitchen이 적는 시작점은 PLA 약 225℃, PETG 약 245℃, ABS 약 265℃입니다. 구멍은 인서트 치수표의 지름대로 내고, 인서트를 구멍 위에 똑바로 세운 뒤 세게 누르지 말고 90%쯤 녹여 넣고, 나머지는 도구로 눌러 표면과 맞춥니다.
- 구멍 지름 — 쓰는 인서트 치수표의 값(예: CNC Kitchen M3 표준형 4.0mm)에서 시작합니다. 출력한 구멍은 설계보다 작게 나오기 쉬워서, 인서트가 살짝 걸리며 얹히는 크기로 맞춥니다.
- 구멍 깊이 — 막힌 구멍이면 인서트 길이보다 1mm 이상 깊게 냅니다.
- 둘레 두께 — 치수표의 최소 벽 두께(같은 표에서 M3는 1.6mm) 이상을 남깁니다.
- 소재 — FDM 출력물처럼 녹는 플라스틱에 쓰는 방법입니다. 레진 출력물은 녹지 않아 접착제로 붙입니다.
다만 인두를 켠 그대로 쓰지는 마세요. 한 납땜 스테이션 설명서의 공장 기본 설정 온도는 350℃로, PLA 시작점보다 100℃ 넘게 높습니다. 그리고 다시 풀 일이 없는 부품이라면 인서트가 아예 필요 없을 수도 있습니다. 목공·가구용 인서트 너트는 이 글의 대상이 아니고, 3D프린터 출력물에 녹여 박는 황동 인서트(heat-set insert)만 다룹니다.
※ 이 글은 CNC Kitchen의 설치 안내·치수표, 산업용 인서트 제조사 SPIROL의 구멍 설계 백서, 프린터 제조사 Formlabs·Markforged·프루사의 문서, HAKKO 납땜 인두 취급설명서(모두 2026-10-08 확인)를 근거로 정리했습니다. 뽑로그가 직접 인서트를 박아 보거나 측정한 값은 없습니다. 온도와 치수는 인서트 제품·소재·프린터마다 다르고, 제조사 문서는 이후 바뀔 수 있습니다.
인서트 너트는 언제 필요할까요?
출력물에 나사를 바로 박아도 처음 몇 번은 잘 물립니다. 문제는 반복입니다. CNC Kitchen은 나사를 조일 때마다 나사산 자리의 플라스틱이 조금씩 영구 변형되고, 결국 아무것도 물지 못하는 헐거운 구멍만 남는다고 설명합니다. 조금만 세게 조여도 플라스틱 나사산이 통째로 뜯겨 나가기 쉽다고도 적습니다.
인서트는 그 자리에 황동 나사산을 심는 부품입니다. 바깥에 빗살 무늬 홈(널링)이 있어, 인두로 데우면 둘레 플라스틱이 녹아 이 홈을 채우고 식으면서 고정됩니다. CNC Kitchen이 고속 촬영으로 확인한 바로는 플라스틱이 황동에 달라붙는 게 아니라 이 홈에 기계적으로 맞물리는 것이라, 뒤에서 볼 구멍 크기가 강도를 좌우합니다.
Formlabs는 출력물에 나사를 쓰는 방법들을 비교하면서 히트 인서트를 출력물에 대한 고정력이 가장 좋은 쪽으로, 금속 나사산을 쓰는 방식들을 여러 번의 조립·분해를 견디는 쪽으로 분류합니다. 그래서 인서트가 값을 하는 자리는 분명합니다. 케이스 뚜껑, 지그, 프린터 교체 부품처럼 여러 번 열고 닫을 부품입니다.
인두 온도는 몇 도로 맞춰야 할까요?
기준은 인두가 아니라 필라멘트입니다. CNC Kitchen의 설치 안내는 온도 조절이 되는 인두라면 그 소재를 출력한 온도보다 10~20℃ 높게 맞추라고 하고, 소재별 시작점을 아래처럼 적습니다. 같은 안내가 소재마다 조금씩 다를 수 있다고 덧붙이므로, 내가 실제로 뽑은 출력 온도에서 출발하는 편이 맞습니다. 소재별 출력 온도 범위는 PLA·PETG·ABS 소재 정보에 정리해 두었습니다.
| 소재 | 안내된 시작 온도 | 근거 |
|---|---|---|
| PLA | 약 225℃ | 출력 온도 + 10~20℃ |
| PETG | 약 245℃ | 출력 온도 + 10~20℃ |
| ABS | 약 265℃ | 출력 온도 + 10~20℃ |
온도 조절이 안 되는 인두라면
그래도 쓸 수는 있습니다. 다만 CNC Kitchen은 그런 인두가 권장값보다 뜨거운 경우가 많아 플라스틱이 분해될 수 있다며, 인서트를 과열하지 말고 인두를 일찍 떼라고 합니다. 인서트가 열을 머금고 있어 나머지는 드라이버나 핀셋 같은 도구로 눌러 넣으면 된다는 설명입니다. 반대로 M5나 카메라 나사(1/4인치) 같은 큰 인서트는 열이 모자라기 쉬워, 굵은 팁에 온도를 조금 올리고 접촉 면적을 최대한 넓히라고 적습니다.
다른 글에서 본 온도와 왜 다를까
찾다 보면 훨씬 높은 숫자도 보입니다. 산업용 프린터 제조사 Markforged의 블로그는 소재를 나누지 않고 인두 온도로 343~399℃를 적고, HAKKO의 납땜 스테이션 FX-888DX 설명서에 적힌 공장 기본 설정 온도는 350℃입니다. 모두 PLA 시작점(약 225℃)보다 100℃ 넘게 높습니다. 어떤 소재와 인서트를 전제했는지 모르는 숫자는 옮겨 오지 말고, 내 필라멘트의 출력 온도 + 10~20℃에서 출발하는 쪽이 안전합니다. 인두 제조사도 필요 이상으로 높은 온도는 인두팁을 빨리 상하게 한다며 가능하면 낮은 온도를 쓰라고 적습니다.
구멍 지름은 얼마로 내야 할까요?
구멍은 인서트 규격(M3)이 아니라 그 제품의 치수표가 정합니다. 같은 M3 인서트라도 회사마다 바깥지름과 모양이 다르기 때문입니다. 아래는 예로 든 CNC Kitchen 치수표의 일부입니다 — 특정 제품을 권하는 표가 아니라, 치수표가 무엇을 알려 주는지 보여 주는 예입니다.
| 규격 | 인서트 길이 | 인서트 지름 | 구멍 지름 | 최소 벽 두께 |
|---|---|---|---|---|
| M2 | 3.0 | 3.6 | 3.2 | 1.3 |
| M2.5 | 4.0 | 4.6 | 4.0 | 1.6 |
| M3 | 5.7 | 4.6 | 4.0 | 1.6 |
| M4 | 8.1 | 6.3 | 5.7 | 2.1 |
| M5 | 9.5 | 7.1 | 6.5 | 2.6 |
읽는 법은 단순합니다. 구멍 지름은 인서트 지름보다 작습니다 — 녹은 플라스틱이 널링 홈을 채울 만큼 재료를 남겨 두는 것입니다. 같은 M3라도 길이 3.0mm짜리 짧은 형이 따로 있고, 이 표에서 구멍 지름은 같습니다. 구멍 모양도 인서트가 정합니다. CNC Kitchen은 곧은 구멍을, Markforged는 위가 넓은 테이퍼 구멍을 쓰라고 하는데, SPIROL은 곧은 인서트는 곧은 구멍에만, 테이퍼 인서트는 테이퍼 구멍에만 쓰라고 못 박습니다. 그래서 Markforged도 구멍 치수는 인서트 판매처가 권하는 값을 찾아 쓰라고 합니다.
출력한 구멍은 왜 치수표대로 안 들어갈까
치수표대로 설계했는데 인서트가 안 얹히는 일은 흔합니다. CNC Kitchen은 2026년 3월 글에서 포장에 적힌 지름대로 하면 인서트가 안 들어가는 경우가 많다는 걸 인정하고 직접 시험했습니다. 그 프린터와 PLA에서는 출력한 구멍이 설계보다 약 0.25mm 작게 나왔고, M3 인서트를 설계값 4.0mm 구멍에 박자 인서트 아래로 플라스틱 거스러미가 심하게 밀려 나왔습니다. 설계값을 4.2mm로 키우자 깔끔하게 들어갔고, 강도는 최대치의 약 90%를 유지했습니다. 그보다 크게 가면 어느 지점에서 강도가 급격히 떨어졌습니다.
그렇다고 치수표가 틀린 건 아니라는 게 제조사의 결론입니다. 드릴로 정확히 낸 구멍에서는 4.0mm가 잘 맞았고, 문제는 출력한 구멍이 프린터와 소재마다 다르게 줄어든다는 데 있다는 것입니다.
그럼 구멍은 어떻게 맞추나
제조사가 내놓은 기준은 숫자가 아니라 손에 오는 감각입니다. 인서트가 살짝 저항을 받으며 구멍에 얹히는 크기로 맞추라는 것이고, 작은 인서트는 설계 지름에 보통 0.2~0.3mm를 더한다는 게 글쓴이의 방법입니다. 구멍은 세운 방향·눕힌 방향·비스듬한 방향마다 다르게 나오므로, 실제 부품과 같은 소재·벽·채움 설정으로 시험 조각을 뽑아 확인하라고 합니다. 너무 작은 구멍과 너무 큰 구멍이 어떻게 갈리는지는 아래 그림과 같습니다.
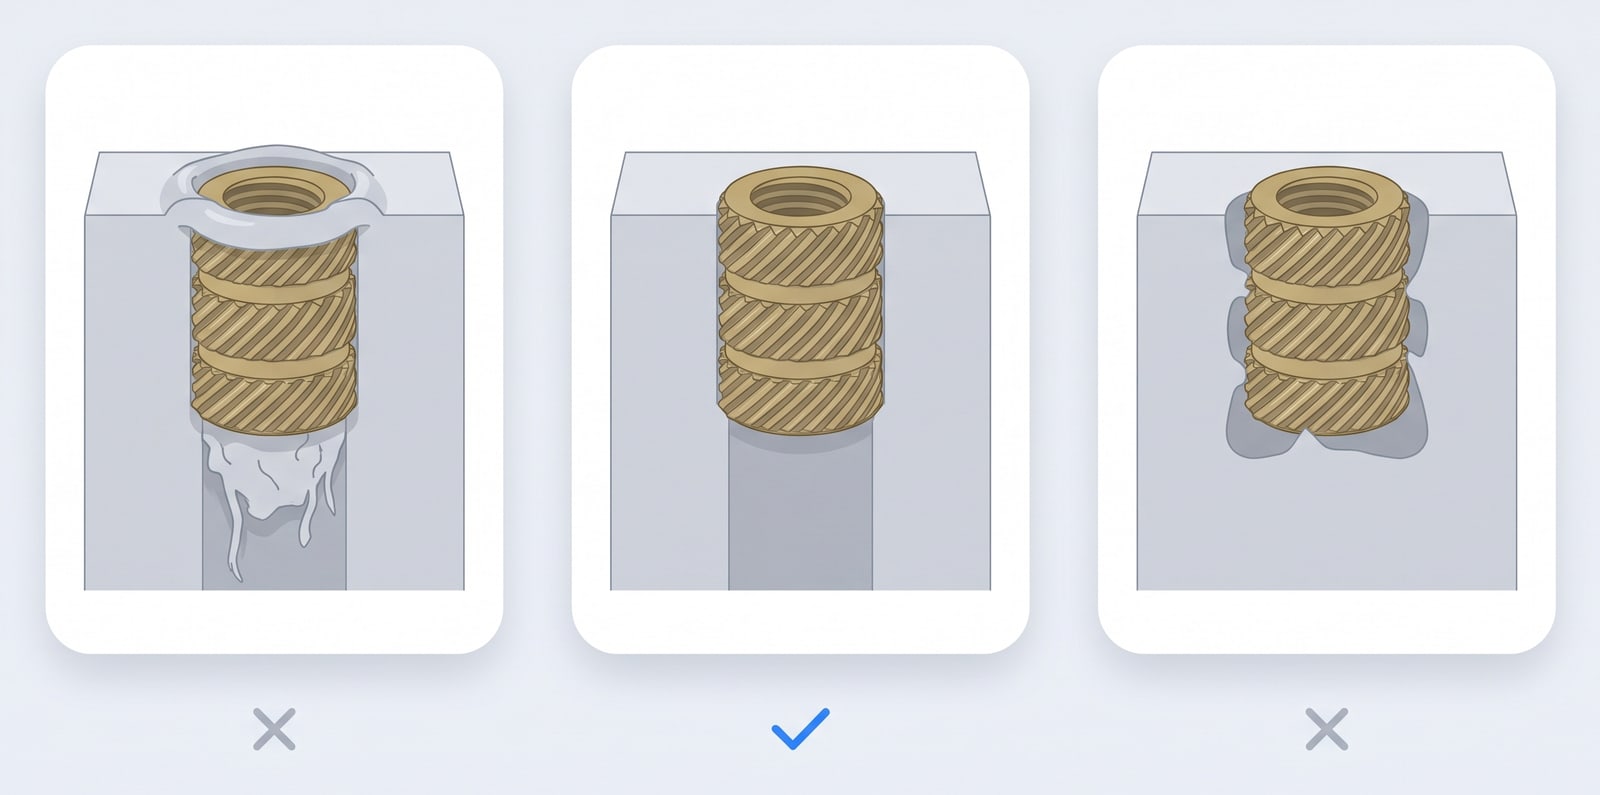
구멍 지름이 결과를 가릅니다 — 너무 작으면 플라스틱이 위로 솟고 아래로 밀려 나사를 막고(왼쪽), 너무 크면 널링이 물 플라스틱이 모자랍니다(오른쪽). 설명을 위한 도해이며 실제 출력물 사진이 아닙니다.
구멍 깊이와 둘레는 얼마나 남겨야 할까요?
막힌 구멍은 인서트보다 깊어야 합니다. CNC Kitchen 치수표는 인서트 길이에 최소 1mm를 더하라고 하고, SPIROL은 인서트 길이에 나사 피치 두 개를 더한 깊이를 최소로 둡니다. 녹으며 밀려난 플라스틱과 나사 끝이 들어갈 자리입니다. 끝까지 뚫린 구멍이라면 인서트보다 길 필요는 없습니다(CNC Kitchen). SPIROL은 조립 나사가 구멍 바닥에 닿아서는 안 된다고도 적습니다. 닿은 채로 조이면 인서트가 들려 빠집니다.
둘레 두께는 '최소'와 '권장'이 다릅니다. CNC Kitchen 치수표의 최소 벽 두께는 M3 기준 1.6mm이고, Markforged는 인서트 둘레와 아래에 2mm가 안 남으면 한 치수 작은 인서트를 고려하라고 합니다. 사출 부품을 기준으로 한 SPIROL 백서는 인서트를 감싸는 기둥(보스)의 최적 지름을 인서트 지름의 2~3배로 잡고, 벽은 박는 동안 부풀지 않고 나사 조임을 버틸 만큼이어야 한다고 적습니다.
FDM에서는 그 벽을 슬라이서가 만듭니다. CNC Kitchen은 강도 시험 조각을 벽과 채움을 넉넉히 넣어 뽑았는데, 그러지 않으면 인서트가 빠지기 전에 플라스틱이 먼저 부서지기 때문이라고 적습니다. 인서트 둘레가 터진다면 벽 수와 채움부터 의심해 볼 만하고, 층과 층 사이가 갈라지는 쪽이라면 원인은 층 분리 진단에 정리해 두었습니다.
박는 순서는 어떻게 될까요?
- 인두를 맞춰 둡니다. 출력 온도보다 10~20℃ 높게 설정하고, 그 온도에 다다를 때까지 기다립니다.
- 인서트를 똑바로 세웁니다. 좁은 쪽 끝을 아래로 해 구멍에 얹습니다. 구멍 크기가 맞으면 살짝 끼워져 손을 떼도 서 있습니다.
- 인두를 수직으로 댑니다. 인두 끝을 인서트 중심에 맞추고 살짝만 누릅니다. 인서트가 플라스틱이 녹는 온도를 넘으면 스스로 내려가기 시작한다는 게 Markforged의 설명입니다. 비스듬히 밀지 않는 게 핵심입니다.
- 90%에서 멈춥니다. CNC Kitchen은 인두로는 깊이의 약 90%까지만 녹여 넣으라고 합니다.
- 도구로 마무리합니다. 드라이버나 핀셋 같은 도구로 나머지를 눌러 표면과 맞추고, 굳을 때까지 몇 초 그대로 둡니다. 갓 녹인 인서트는 살짝 밀려 올라오는 경향이 있다고 CNC Kitchen이 적습니다. 끝이 평평하고 넓은 면일수록 수직으로 누르기 쉽습니다.
- 식힌 뒤 나사를 끼웁니다. Markforged는 몇 분 식히라고 하고, Formlabs도 플라스틱이 식어 강도를 되찾을 시간을 두라고 합니다.
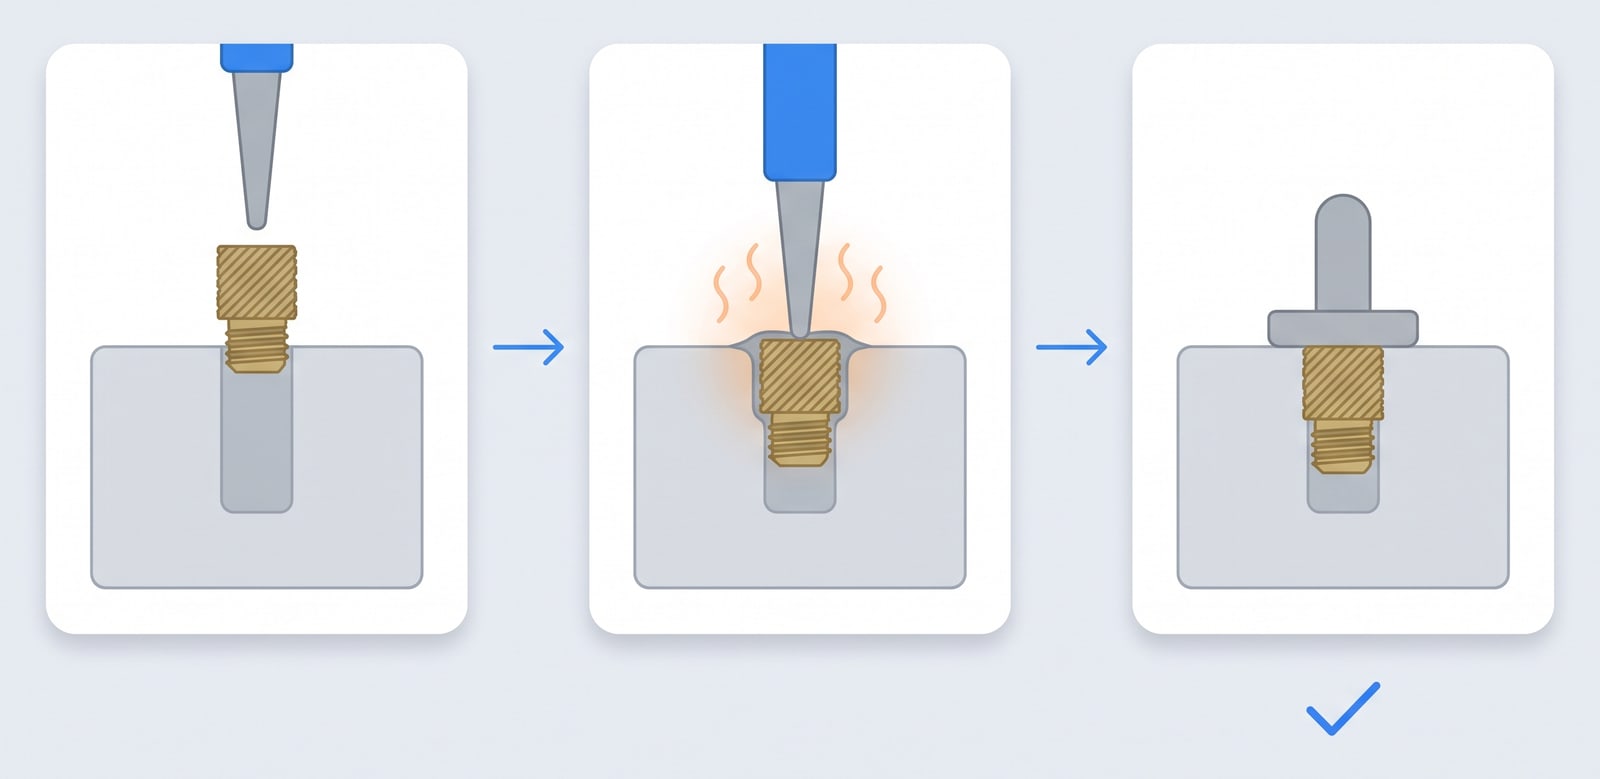
히트 인서트를 박는 순서 — 구멍 위에 똑바로 세우고, 인두로 대부분 녹여 넣은 뒤, 마지막은 도구로 눌러 표면과 맞춥니다. 설명을 위한 도해이며 실제 출력물 사진이 아닙니다.
전용 인두팁 없이 일반 팁으로도 될까요?
됩니다. 인서트용 팁을 파는 CNC Kitchen 스스로 대부분의 인서트는 깨끗한 일반 인두팁으로도 박을 수 있다고 적고, Formlabs도 전용 부속은 있어도 되고 없어도 된다고 씁니다. Markforged는 일반 팁을 쓸 때 뾰족한 끝이 아니라 팁의 옆면으로 인서트를 누르라고 합니다.
전용 팁이 더해 주는 건 정렬입니다. CNC Kitchen의 설명으로는 인서트 구멍에 맞는 가이드 핀이 인서트를 팁 위에 똑바로 세워 비스듬히 들어가지 않게 하고, 뒤쪽의 평평한 턱이 둘레 플라스틱이 아니라 인서트 테두리를 누릅니다. 큰 인서트에서는 접촉 면적이 넓어 열을 더 잘 전한다고도 적습니다.
뽑로그의 판단으로는, M2~M3 인서트 몇 개를 박는 정도라면 팁 세트부터 살 이유는 크지 않습니다. 매번 비뚤어지거나 M5 이상 큰 인서트를 자주 박는다면 그때 전용 팁이 값을 합니다.
자주 실패하는 지점은 어디일까요?
박는 순서대로 모았습니다. 원인 칸은 위에서 인용한 제조사 문서의 설명입니다.
| 증상 | 원인 | 다음엔 |
|---|---|---|
| 인서트가 비스듬히 박혔다 | 똑바로 세우지 않았거나 비스듬히 눌렀다 | 식기 전이면 인두로 다시 데워 바로잡는다(Markforged) |
| 둘레가 솟고, 볼트가 끝까지 안 들어간다 | 구멍이 작아 밀려난 플라스틱이 위로 솟고 아래에 거스러미가 생겼다 | 다음 부품은 구멍을 조금 키운다(CNC Kitchen) |
| 떨어지듯 쑥 들어가고 헐겁다 | 구멍이 커서 널링이 물 플라스틱이 모자라다 | 구멍을 줄인다 — 클수록 강도가 빠르게 떨어진다(CNC Kitchen·SPIROL) |
| 다 박았는데 표면보다 솟아 있다 | 갓 녹인 인서트가 밀려 올라왔다 | 마지막을 도구로 누르고 굳을 때까지 잡는다(CNC Kitchen) |
| 둘레가 부풀거나 갈라졌다 | 벽이 얇거나 구멍이 너무 작다 | 최소 벽 두께 이상으로, 구멍은 치수표와 시험 조각대로(SPIROL) |
| 조이니 인서트가 딸려 나온다 | 나사가 바닥에 닿았거나, 상대 부품의 구멍이 인서트보다 크다 | 나사를 짧게, 상대 부품 구멍은 나사보다 크고 인서트보다 작게(SPIROL) |
| 타는 냄새나 연기가 난다 | 온도가 너무 높다 | 출력 온도 + 10~20℃로 낮춘다(CNC Kitchen) |
잘못 박은 인서트는 뺄 수 있을까
굳은 뒤에도 다시 데우면 뺄 수 있습니다. CNC Kitchen은 인서트를 빼낼 때 인두를 출력 온도보다 20℃쯤 높게(PLA라면 240℃) 두라며, 너무 낮으면 꿈쩍하지 않고 너무 높으면 해로운 연기가 날 수 있다고 적습니다. 뺀 인서트는 다시 쓸 수 있지만 새것만큼의 정밀도·강도는 기대하지 말고 시제품이나 중요하지 않은 부품에 쓰라고 하고, PLA에서 뺀 인서트를 PETG 부품에 다시 쓰지는 말라고 합니다. 남은 플라스틱이 결합을 해칠 수 있어서입니다.
레진 출력물에도 박을 수 있을까요?
열로는 안 됩니다. 레진(광경화) 출력물은 한 번 굳으면 다시 녹지 않는 열경화성 수지라서, CNC Kitchen이 인서트를 녹여 박아 보니 한동안 아무 일도 없다가 갑자기 부스러져 무너졌다고 적습니다. Formlabs도 히트 인서트는 열가소성 플라스틱에 인두로 박도록 설계됐고, 레진 같은 열경화성 소재에는 접착용으로 쓸 수 있다고 설명합니다.
방법은 접착입니다. Formlabs는 구멍을 인서트의 가장 넓은 지름에 맞춰 설계하고 순간접착제(시아노아크릴레이트)나 에폭시로 고정한 뒤, 접착제가 완전히 굳고 나서 나사를 끼우라고 합니다. CNC Kitchen은 세척과 후경화까지 끝나 완전히 경화된 부품에 점도가 높은 순간접착제로 붙이라고 하고, 인서트 모양을 따라 단을 낸 구멍을 권합니다. 너무 빡빡하면 0.1mm씩 키우라는 안내도 있습니다. 같은 시험에서 출력에 쓴 레진을 접착제 대신 발랐을 때는 검은 레진 속까지 빛이 닿지 않아 굳지 않았습니다.
인서트를 안 써도 되는 경우는 언제일까요?
인서트는 여러 번 풀었다 조일 부품을 위한 답입니다. 한 번 조립하고 끝낼 부품까지 인서트와 인두를 갖출 필요는 없습니다. Formlabs가 정리한 선택지를 조립 횟수 기준으로 다시 놓으면 이렇습니다.
| 방법 | 필요한 것 | 반복 조립 | 맞는 경우 |
|---|---|---|---|
| 히트 인서트 | 인서트·인두 | 강함(금속 나사산) | 자주 열고 닫는 FDM 부품 |
| 너트 끼우기 | 육각·사각 너트, 모델의 너트 홈 | 강함(금속 대 금속) | 너트 홈을 바깥에서 손이 닿는 자리에 낼 수 있을 때 |
| 셀프태핑 나사 | 나사뿐 | 약함 | 한두 번 조립하고 끝낼 부품. 잘 늘어나는 소재에 맞고, 잘 깨지는 소재는 갈라질 수 있다 |
| 탭으로 나사산 내기 | 플라스틱용 탭 | 약함 | 빠르고 싸게 끝낼 때 |
| 나사산째 출력 | 모델링 | 약함 | M6 이상 큰 나사. FDM보다 레진·SLS가 유리하다 |
프린터 제조사도 자기 키트에 너트 방식을 씁니다. 프루사의 MK3S+ 업그레이드 조립 설명서는 출력 부품의 홈에 너트를 넣는 요령을 따로 두었습니다. 너트가 안 들어가면 반대편에서 전산 나사(M3×10, M3×18)를 조여 너트를 끌어당기고, 자꾸 빠지면 테이프로 잠시 붙여 두라고 합니다. 접착제는 나사산으로 스며들 수 있어 권하지 않는다고 적습니다.
판단 기준은 하나입니다. 이 부품을 몇 번 풀었다 조일 것인가. 영영 붙여 둘 조각이라면 분할 출력과 접착 쪽이 더 간단하고, 몇 번 열 일은 있지만 인두가 없다면 너트 홈부터 고려할 만합니다. 인서트 세트나 전용 팁을 사는 건 그다음입니다.
인두를 쓸 때 무엇을 조심해야 하나요?
인서트를 박는 인두도 결국 납땜 인두입니다. HAKKO 스테이션(FX-888DX) 한국어 취급설명서의 경고를 이 작업에 맞게 추리면 이렇습니다.
- 전원이 켜져 있으면 인두팁이 고온이 되어, 잘못 다루면 화상이나 화재가 날 수 있습니다. 팁 근처의 금속 부분을 만지지 않습니다.
- 근처에 불에 타기 쉬운 물건을 두지 않고, 주변 사람에게 고온 위험을 알립니다.
- 쓰지 않을 때는 인두를 거치대에 두고, 높은 온도로 켜 둔 채 오래 방치하지 않으며, 안 쓸 때는 전원을 끕니다.
- 작업은 환기가 잘 되는 곳에서 합니다. 설명서는 납땜 연기 때문이라고 적습니다.
인서트 쪽 주의도 있습니다. CNC Kitchen은 인서트가 열을 머금는다고 적는데, 그만큼 박은 직후의 인서트와 둘레도 한동안 뜨겁습니다. 그리고 온도를 필요 이상으로 올리면 플라스틱이 분해되고 해로운 연기가 날 수 있다고 경고합니다. 시작 온도를 출력 온도 근처로 잡는 건 결과물뿐 아니라 공기 때문이기도 합니다.
그래서 무엇부터 하나
순서는 살 것이 아니라 정할 것부터입니다.
- 몇 번 풀 부품인지 정합니다. 한두 번이면 셀프태핑 나사나 너트 홈으로 끝내고, 여러 번 열고 닫을 부품만 인서트로 갑니다.
- 쓸 인서트의 치수표를 모델에 옮깁니다. 구멍 지름, 인서트보다 깊은 구멍, 최소 벽 두께 세 가지입니다. 실제 부품과 같은 방향·설정으로 시험 조각을 하나 뽑아, 인서트가 살짝 걸리며 얹히는 지름을 찾습니다.
- 인두를 출력 온도 + 10~20℃로 맞추고 90%까지만 녹여 넣습니다. 나머지는 도구로 눌러 표면과 맞추고, 굳을 때까지 잡은 뒤 식혀서 나사를 끼웁니다.
레진 출력물이라면 2번까지는 같고, 3번 대신 후경화가 끝난 부품에 접착합니다.
참고 자료
- CNC Kitchen — Tips & Tricks for Heat-Set Inserts used in 3D printing (인두 온도 = 출력 온도 + 10~20℃와 PLA·PETG·ABS 시작점, 온도 조절이 안 되는 인두, 90%까지 녹이고 도구로 마무리, 일반 팁 사용, 막힌 구멍 +1mm, 레진은 접착)
- CNC Kitchen — Heat-Set Insert Dimensions & Design Guidelines (PDF) (규격별 인서트 길이·지름·구멍 지름·최소 벽 두께 표, 막힌 구멍 길이 +1mm)
- CNC Kitchen — Are Our Heat-Set Insert Datasheets Wrong? (2026-03-28) (출력 구멍이 설계보다 작게 나오는 문제, M3 구멍 지름별 설치·강도 시험, 살짝 걸리며 얹히는 크기 기준)
- CNC Kitchen — How To use Threaded Inserts in Resin 3D Prints (2022-10-29) (굳은 레진은 녹지 않고 부스러짐, 순간접착제·에폭시 접착과 단을 낸 구멍)
- CNC Kitchen — How to use our Threaded-Insert Removal Tool (2025-01-06) (인서트를 빼낼 때의 온도, 과열 시 해로운 연기, 재사용 주의)
- Formlabs — 3D Printing Threads and Adding Threaded Inserts to 3D Printed Parts (나사 자리를 만드는 방법 비교, 열경화성 레진에는 접착, 셀프태핑 나사·출력 나사산의 조건)
- Markforged — Using Heat Set Inserts (판매처가 권하는 구멍 치수, 둘레 2mm 미만이면 작은 규격, 일반 팁은 옆면으로, 343~399℃ 표기)
- SPIROL — How to Design the Proper Hole for Heat / Ultrasonic Inserts (PDF, 2022) (구멍 깊이 = 인서트 길이 + 나사 피치 2개 이상, 곧은·테이퍼 구멍, 보스 지름, 나사가 바닥에 닿으면 인서트가 빠짐)
- Prusa Knowledge Base — MK3/MK3S to MK3S+ upgrade, 1. Introduction (Pro tip: inserting the nuts — 나사로 너트를 끌어당기는 요령, 테이프 고정, 접착제 비권장)
- HAKKO — FX-888DX 취급 설명서 한국어판 (PDF, 2024-12-02 개정) (인두 안전 경고, 공장 기본 설정 온도 350℃)
자주 묻는 질문
인서트 너트 박을 때 인두 온도는 몇 도로 하나요?
그 필라멘트의 출력 온도보다 10~20℃ 높게 맞추라는 게 인서트를 설계해 파는 CNC Kitchen의 안내입니다. 시작점으로 PLA 약 225℃, PETG 약 245℃, ABS 약 265℃를 적고, 소재마다 조금씩 다를 수 있다고 덧붙입니다. 납땜 스테이션 기본값(한 제조사 설명서 기준 350℃)을 그대로 쓰면 이보다 훨씬 높습니다. M5 이상 큰 인서트는 열이 모자라기 쉬워 굵은 팁과 조금 높은 온도를 권합니다.
M3 인서트 구멍은 몇 mm로 뚫어야 하나요?
쓰는 인서트의 치수표를 따릅니다. 예로 CNC Kitchen 치수표의 M3 인서트(길이 5.7mm·지름 4.6mm)는 구멍 지름 4.0mm, 최소 벽 두께 1.6mm이고, 막힌 구멍은 인서트 길이보다 1mm 이상 깊게 냅니다. 다만 출력한 구멍은 설계보다 작게 나오기 쉬워서, 같은 회사도 인서트가 살짝 저항을 받으며 얹히는 크기로 맞추라고 하고 작은 인서트는 설계 지름에 0.2~0.3mm를 더한다고 적습니다. 다른 회사 인서트는 치수가 다릅니다.
전용 인두팁 없이 일반 인두팁으로 박아도 되나요?
됩니다. 인서트용 팁을 파는 CNC Kitchen도 대부분의 인서트는 깨끗한 일반 팁으로 박을 수 있다고 적고, Markforged는 일반 팁이라면 뾰족한 끝이 아니라 옆면으로 누르라고 합니다. 전용 팁은 가이드 핀으로 인서트를 똑바로 세우고 테두리를 눌러 주는 정렬 도구라서, 자주 비뚤어지거나 큰 인서트를 박을 때 값을 합니다.
인서트 너트가 비뚤게 들어가면 어떻게 고치나요?
아직 식기 전이면 인두로 다시 데워 바로잡을 수 있다고 Markforged가 적습니다. 이미 굳었다면 다시 데워 빼낼 수 있는데, CNC Kitchen은 이때 인두를 출력 온도보다 20℃쯤 높게 두고, 뺀 인서트는 시제품처럼 중요하지 않은 부품에만 다시 쓰라고 합니다. 다음부터는 인서트를 구멍 위에 똑바로 세우고, 살짝만 누르며 90%까지 녹인 뒤 나머지를 도구로 눌러 마무리합니다.
레진 출력물에도 인서트 너트를 박을 수 있나요?
인두로 녹여 박을 수는 없습니다. 굳은 레진은 다시 녹지 않아, CNC Kitchen의 시험에서는 한동안 아무 일도 없다가 부스러졌습니다. 대신 후경화까지 끝난 부품에 순간접착제나 에폭시로 붙입니다. Formlabs는 구멍을 인서트의 가장 넓은 지름에 맞추고, 접착제가 완전히 굳은 뒤 나사를 끼우라고 합니다.
인서트 없이 출력물에 나사를 바로 박으면 안 되나요?
한두 번 조립하고 끝낼 부품이라면 괜찮습니다. Formlabs는 셀프태핑 나사를 아주 간단한 방법으로 분류하면서도, 여러 번의 조립·분해에는 금속 나사산만큼 버티지 못한다고 적습니다. CNC Kitchen도 출력물에 바로 박은 나사는 몇 번 풀었다 조이면 나사산 자리가 뭉개진다고 설명합니다. 자주 열고 닫을 부품이면 인서트나 너트 홈을 씁니다.