레진 미니어처 서포트 완벽 가이드 — 자국 없이 실패 없이 뽑는 세팅
레진 미니어처 서포트 실전 세팅. 모델 각도와 띄우기, 기둥 굵기와 접점 지름, 아일랜드·흡입력 방지, 자국 안 보이게 배치하는 법까지 수치로 정리했습니다.
이 포스팅은 쿠팡 파트너스 활동의 일환으로, 이에 따른 일정액의 수수료를 제공받습니다.
목차 9
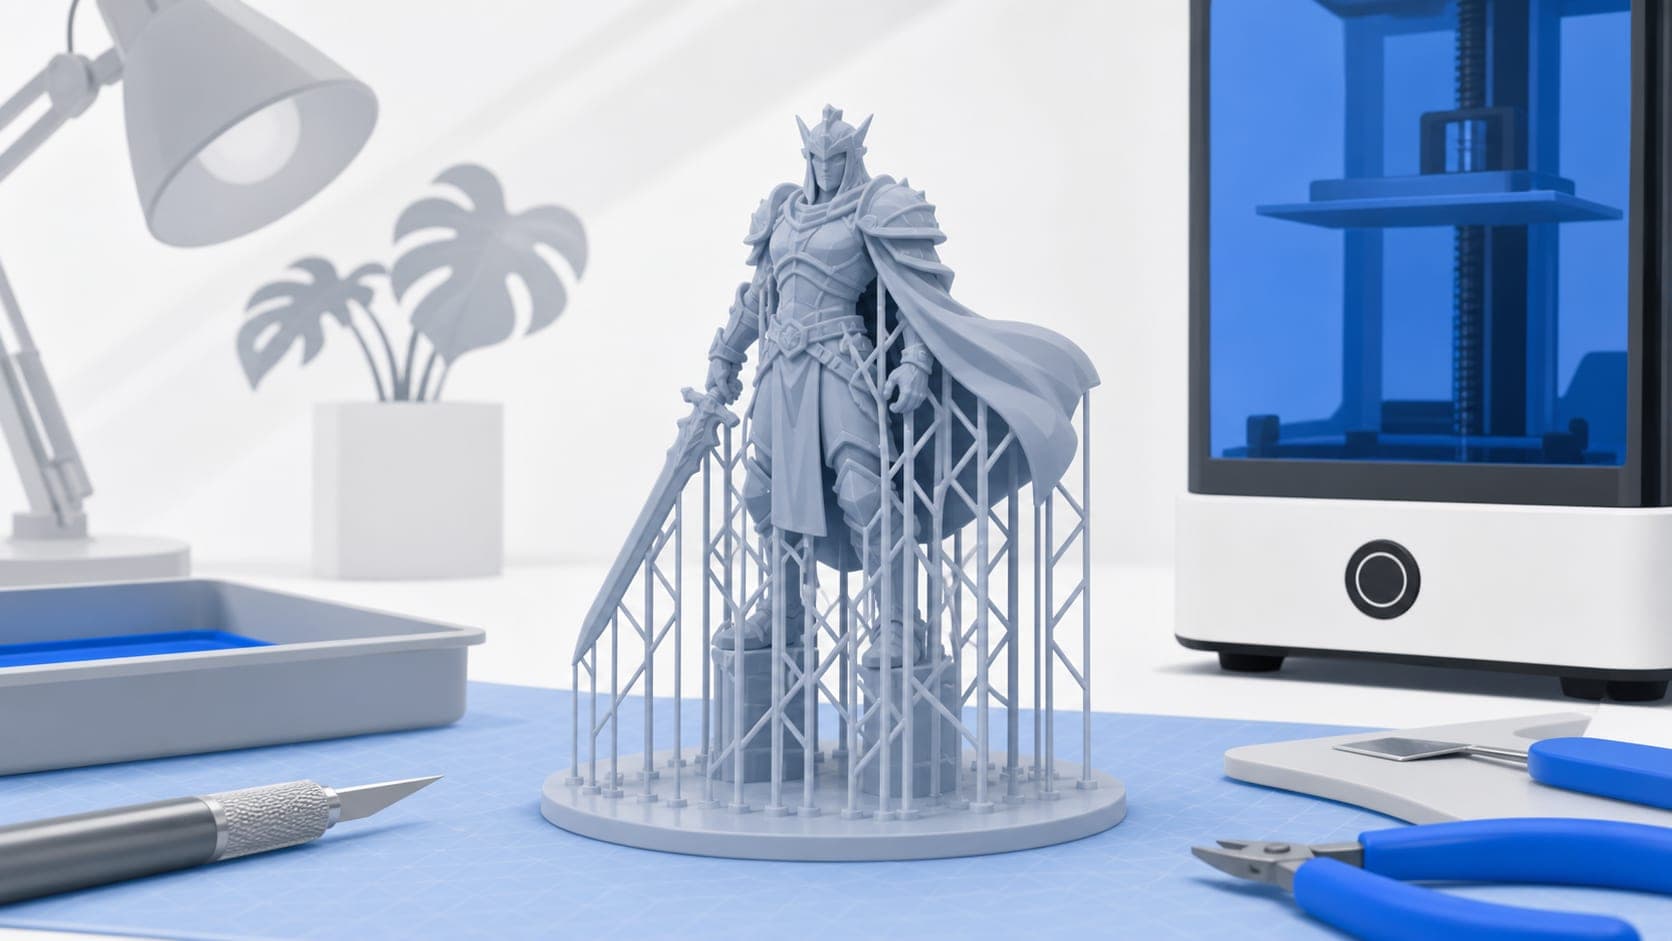
레진 미니어처는 디테일이 생명이다. 칼날 같은 디테일을 살려놓고도 서포트 자국 하나가 얼굴 한가운데 박히면 그 출력은 실패에 가깝다.
반대로 서포트를 너무 아끼면 출력 도중 부품이 떨어져 베드에 눌어붙거나, 레이어가 어긋난 '레이어 시프트'로 통째로 망친다. 출력이 도중에 멈추거나 소실되는 증상, 서포트만 남고 모델은 사라진 증상의 뿌리는 대개 슬라이서 안에 있다.
결국 미니어처 출력의 성패는 서포트를 어떻게 설계하느냐에서 크게 갈린다. 이 글은 라이체(Lychee), 츄박스(Chitubox), 애니큐빅 포톤 워크숍 같은 슬라이서를 기준으로 각도 → 띄우기 → 굵기·밀도 → 접점 → 아일랜드 → 자국 배치 → 실패 방어 순서로, 무엇을 보고 어느 쪽으로 움직이는지를 정리한다.
굵기·간격·높이 같은 숫자는 일부러 적지 않았다. 기종(해상도·광원)과 쓰는 레진의 점도에 따라 맞는 값이 달라서, 출발점은 늘 슬라이서 기본 프리셋과 레진 제조사가 준 값이다. 이 글은 그 값을 어느 방향으로 움직일지를 다룬다.
※ 이 글은 애니큐빅 공식 위키·애니큐빅 공식 스토어 가이드·프루사 지식베이스(2026-11-12 확인)를 근거로 정리했습니다. 뽑로그가 직접 측정한 값은 없습니다. 숫자로 적은 값(바텀 노광·바텀 층수·노광 보정)은 애니큐빅이 자사 기종·레진 기준으로 밝힌 값이라, 다른 기종·레진이면 그 제조사 문서가 우선입니다. 각도 30~45도는 제조사가 정한 값이 아니라 흔히 쓰는 어림값입니다.
1. 모델은 왜 비스듬히 눕힐까?
가장 흔한 초보 실수는 미니어처를 베드에 똑바로 세워 출력하는 것이다. 똑바로 세우면 발바닥·망토 밑면이 베드와 평행한 거대한 평면이 된다.
이 평면이 한 레이어에 통째로 노출되면 흡입력(suction force)이 극대화된다. FEP 필름에서 떨어지는 박리력이 한 면에 집중돼 디테일이 뭉개지거나 부품이 뜯긴다.
해결책은 모델을 기울이는 것이다. 제조사 문서가 정한 각도는 없고, 흔히 수평 기준 30~45도 안팎에서 시작한다(어림값 — 슬라이서 미리보기에서 한 층의 단면이 작아지는 쪽으로 조정한다). 기울이면 얻는 이점이 세 가지다.
- 단면적 분산: 한 레이어에 노출되는 면적이 작아져 박리력이 줄고 디테일이 보존된다.
- 자국 위치 통제: 서포트를 정면·얼굴이 아닌 등·바닥·안쪽으로 몰아넣을 수 있다.
- 레진 배출: 오목한 부위(망토 안쪽, 방패 뒤)에 레진이 고이는 '레진 트랩'을 줄인다.
휴머노이드 미니어처(보병·영웅)는 보통 몸통을 옆으로 비스듬히 눕히고 약간 비틀어, 얼굴과 가슴 정면이 위쪽 바깥을 향하게 한다. 얇고 긴 무기·창은 길이 방향이 Z축과 평행하지 않게 사선으로 눕혀 휨과 흡입을 동시에 잡는다.
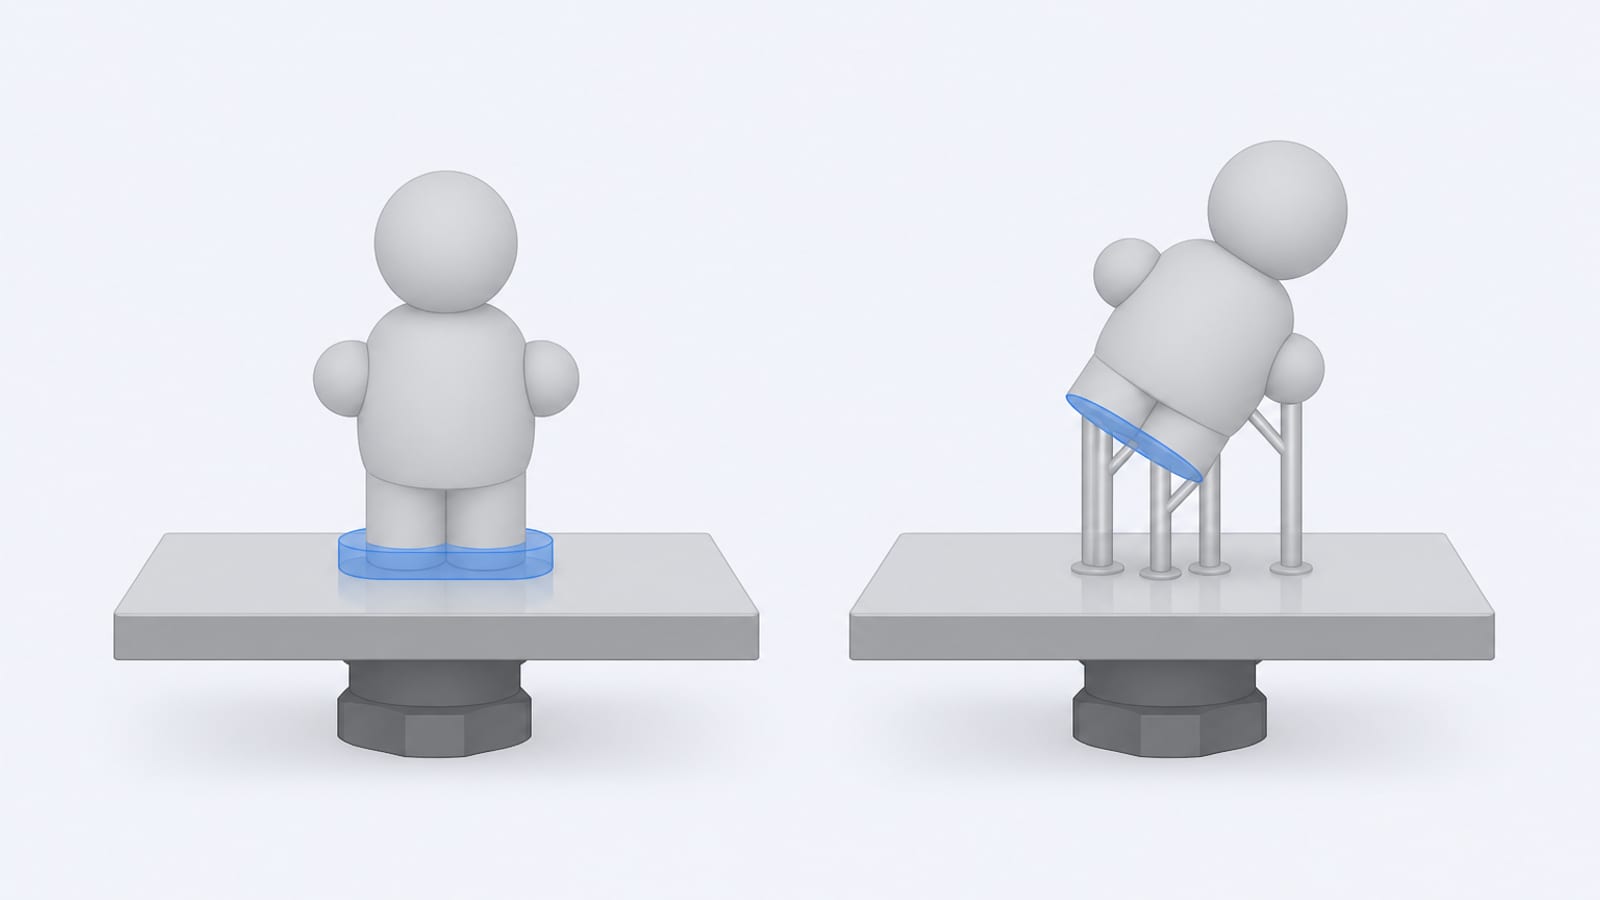
눕히는 이유는 모양이 아니라 단면입니다 — 한 층에서 뜯어내야 할 면적이 줄어듭니다.
2. 베드에서 얼마나 띄워야 할까?
모델을 베드에 직접 붙이지 말고 서포트로 띄워라. 띄우는 높이는 슬라이서 서포트 설정의 기본값에서 시작하면 된다. 이 공간이 필요한 이유는 명확하다.
- 초반 바텀 레이어는 판에 붙이려고 일부러 오래 노광한다. 애니큐빅 공식 가이드는 바텀 층수 약 6층, 바텀 노광은 헤어라인(드로잉) 마감 플랫폼 약 40초 · 레이저 각인 플랫폼 약 25초를 권하고(일반 층은 자사 레진 기준 2~3초), 바텀 노광이 지나치면 모델 밑이 살짝 부푼다고 적는다. 이 과경화·부풂이 모델 본체가 아니라 라프트와 서포트 기둥에서 일어나게 하는 것이 띄우는 이유다.
- 출력 후 스크레이퍼를 넣어 떼기 쉽고, 세척 시 레진이 빠질 통로가 생긴다.
라프트는 스커트형보다 아일랜드형(island)·라프트형을 쓴다. 접착이 불안하면 라프트 두께를 늘리거나 베드 레벨링을 다시 잡는다.
베드 부착이 약하면 출력 중간에 통째로 떨어져 'FEP에 눌어붙은 레진 판'이 된다. 베이스 안착 실패는 레진에서 가장 비싼 실패다(수조까지 손봐야 한다). 띄우기와 라프트는 타협하지 말 것.
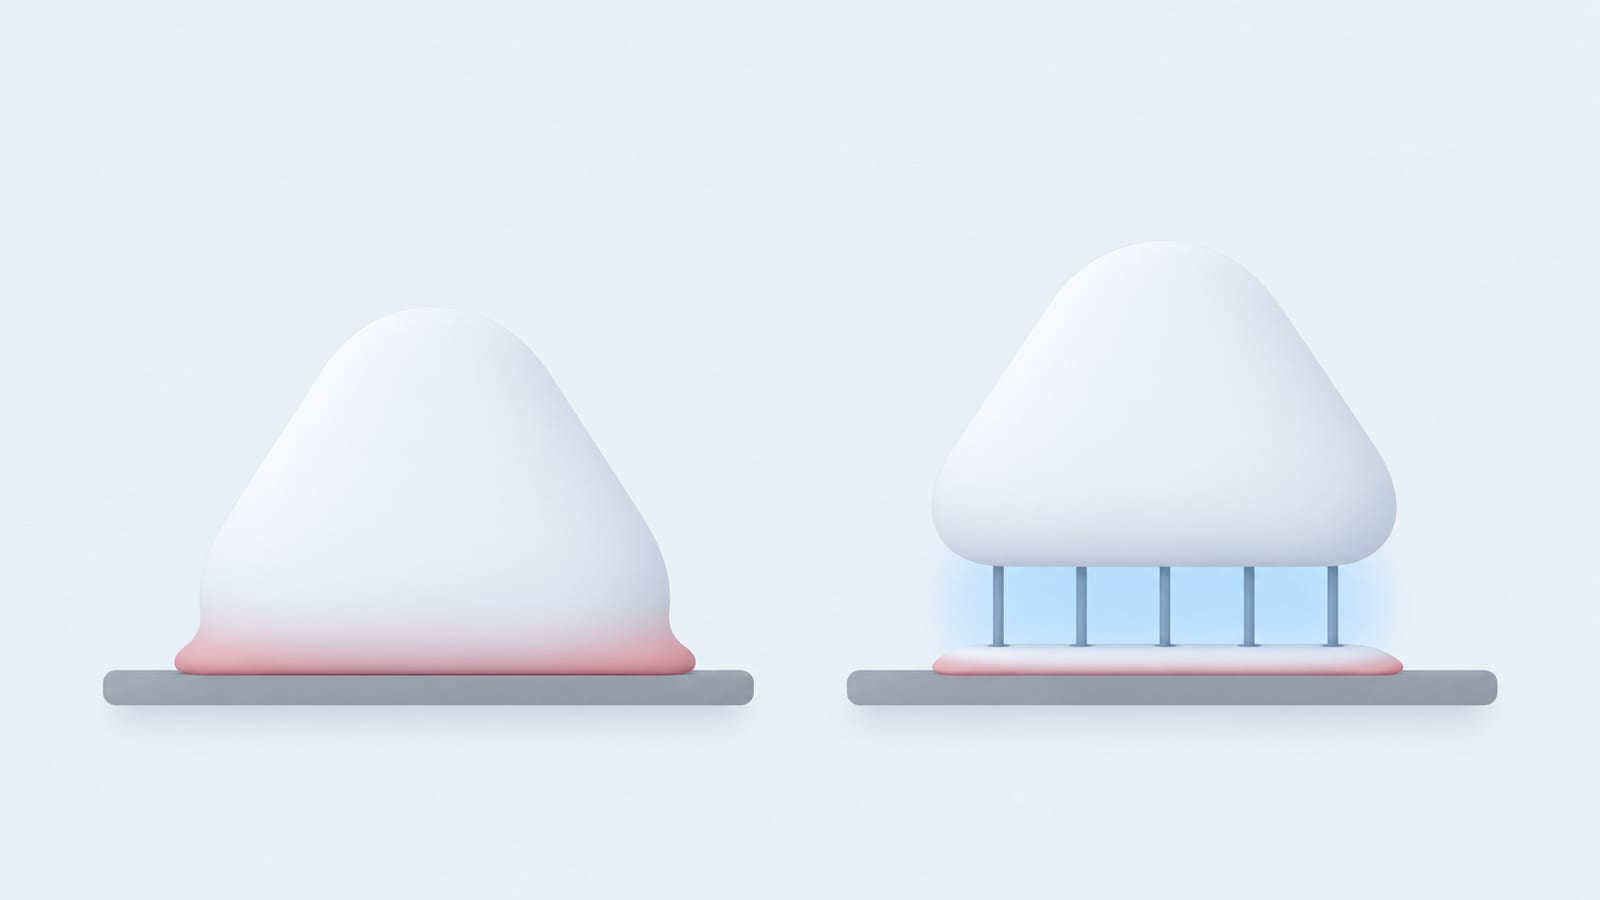
판에서 띄우면 첫 층이 뭉치는 자리가 모델이 아니라 라프트·서포트가 됩니다. 뭉침은 알아보기 쉽게 과장했습니다.
3. 굵기와 밀도는 어떻게 섞어야 할까?
슬라이서의 라이트/미디엄/헤비 프리셋은 결국 기둥 굵기 + 접점 크기 + 밀도의 조합이다. 미니어처에서는 하나만 골라 쓰는 게 아니라, 무게중심을 잡는 큰 줄기는 헤비, 디테일 면에 닿는 잔가지는 라이트로 섞어 쓰는 게 핵심이다.
애니큐빅 위키는 세 프리셋의 차이를 이렇게 정리한다. 굵기·접점 지름의 실제 값은 슬라이서마다 프리셋 기본값이 다르니, 그 값을 그대로 쓰고 아래 방향만 기억하면 된다.
| 항목 | 라이트 | 미디엄 | 헤비 |
|---|---|---|---|
| 떼기 쉬움 | 가장 쉬움 | 중간 | 가장 어려움 |
| 다듬기 어려움 | 가장 쉬움 | 중간 | 가장 어려움 |
| 다듬은 뒤 표면 | 가장 매끈 | 중간 | 자국이 가장 큼 |
| 출력 성공률 | 가장 낮음 | 중간 | 가장 높음 |
| 주로 쓰는 곳 | 얼굴·손가락·천 주름 등 섬세한 면 | 몸통·팔다리 등 대부분의 면 | 큰 덩어리, 메인 기둥, 베이스 연결부 |
밀도는 '아래(베드 쪽)는 빽빽하게, 위(모델 쪽)는 디테일 따라 성기게'가 원칙이다. 무게가 실리는 하단 줄기는 두껍게 깔고, 모델에 닿는 끝은 라이트 잔가지로 분산시켜 자국을 최소화한다.
접점 간격도 자동 서포트의 기본값에서 시작하되, 처지는 돌출부에는 더 촘촘히 박는다.
4. 접점 지름은 자국을 얼마나 바꿀까?
실제 모델 표면에 남는 자국 크기는 접점 지름이 결정한다. 작을수록 자국은 작지만, 너무 가늘면 출력 중 떨어진다. 애니큐빅 위키가 정리한 관계는 이렇다.
- 접점 지름(Top Width)·침투 깊이(Distance In Model): 클수록 모델을 잘 붙잡지만, 떼고 나면 파인 자국도 커진다. 줄이면 자국은 작아지지만 출력 뒤 모델이 수조로 떨어질 수 있다.
- 볼 접점(Ball Contact): 떼고 나면 파인 홈 대신 볼록한 돌기가 남아, 구멍을 메우는 것보다 사포로 갈아내기가 쉽다. 볼 지름을 키우면 돌기도 커진다.
- 브레이크 포인트: 애니큐빅 포톤 워크숍 3.0에는 접점이 끊어질 지점을 지정하는 기능이 있어, 떼어 낼 때 표면에서 끊기게 할 수 있다.
가는 접점을 안정적으로 쓰려면 접점만 가늘게, 바로 아래 줄기는 굵게 가는 '깔때기' 구조가 좋다. 끝은 얇아 자국이 작고, 몸통은 굵어 안 부러진다.
제거할 때는 니퍼로 살을 파고들지 말고 표면에서 톡 끊어지게 침투 깊이를 얕게 잡는 게 요령이다.
5. 아일랜드는 어떻게 막을까?
아일랜드는 아래에 아무 받침 없이 허공에서 새로 생기는 영역이다. 칼끝, 망토 끝자락, 뿔, 손에 든 작은 소품처럼 그 레이어에서 처음 등장하는 점이 대표적이다.
받쳐주지 않으면 그 조각은 레진 탱크에 떨어져 떠다니다 다음 층을 망친다. 최악의 경우 떨어진 조각이 FEP 위에 눌어붙어 그 위 모든 레이어를 밀어낸다.
- 슬라이서의 아일랜드 감지(섬 검출) 기능을 켜고, 빨갛게 뜨는 모든 점에 서포트를 박는다.
- 레이어 미리보기를 위에서 아래로 넘기며 '갑자기 나타나는' 영역을 육안 확인한다. 자동 서포트는 이걸 종종 놓친다.
- 돌출 끝·날카로운 모서리·작은 점은 라이트 접점으로 반드시 한 개 이상 받친다.
자동 서포트를 한 번 돌린 뒤, 반드시 수동으로 아일랜드와 가파른 오버행을 보강하라. '자동 → 검수 → 수동 보강'이 미니어처 서포트의 정석 워크플로다.
6. 자국은 어느 면에 남겨야 할까?
자국은 '안 남기는 것'이 아니라 '안 보이는 곳에 남기는 것'이다. 우선순위를 정해 서포트를 몰아라.
- 1순위 배치 면: 바닥, 등판, 망토·옷 안쪽, 다리 뒤, 베이스에 가려지는 부위.
- 최대한 피할 면: 얼굴, 가슴 엠블럼, 손등, 정면 디테일.
- 평면보다 곡면·텍스처 면에: 매끈한 평면의 자국은 도드라지지만, 사슬갑옷·모피 같은 텍스처 위 자국은 도색하면 묻힌다.
모델을 기울이는 이유의 절반이 바로 이 자국 통제다. 기울여 정면을 위로 띄우면 서포트가 자연스럽게 등과 바닥으로 몰린다.
제거 후 남는 미세 돌기는 출력 직후 레진이 무를 때 다듬는 게 가장 깔끔하다. 2차 경화 후엔 아트나이프와 사포(800→1200방)로 정리하고, 도색 전이라면 프라이머를 얇게 올려 남은 자국을 눈으로 확인하는 습관이 좋다.
7. 레이어 분리와 흡입력은 어떻게 줄일까?
미니어처 출력 실패의 양대 원인은 과도한 박리력(흡입력)과 레이어 분리다. 둘 다 서포트·각도·노출 세팅으로 잡는다.
- 흡입력 컵 방지: 투구·방패·컵 모양처럼 오목한 면이 베드를 향하면 진공 컵이 생긴다. 컵 안쪽 방향을 위로 돌리거나, 가장 깊은 지점에 배수 구멍(drain hole)을 뚫는다.
- 속 비우기(hollowing): 애니큐빅 위키의 원칙은 '작으면 꽉 채워서, 중간이면 속을 비워서, 크면 속을 비우고 격자로 채워서'다. 속을 비우면 구멍을 높이가 다른 두 곳에 뚫는다 — 하나는 플랫폼 가까이(출력 중 속이 진공이 되어 필름에 빨려 붙는 것을 막는다), 하나는 멀리(세척 때 안팎 압력을 맞춰 레진을 뺀다). 벽 두께는 슬라이서 속 비우기 기본값에서 시작한다.
- 레이어 분리·시프트: 모델이 출력 도중 떨어지면 서포트 굵기·밀도 부족이거나 리프트 속도·노출이 안 맞는 것이다. 메인 기둥을 헤비로 키우고, 리프트 속도를 기본값보다 늦추며, 소재 권장 노출값을 다시 캘리브레이션한다. 전에 잘 뽑히던 파일이 갑자기 이렇게 실패하면, 애니큐빅 위키는 온도 변화로 인한 노광 부족을 의심해 일반 노광을 0.5~1초 늘려 보라고 한다. 증상별 원인 정리는 레이어 분리(크랙) 진단을 참고하라.
- 오버행 처짐: 완만한 오버행 아래쪽은 처지므로 접점을 기본값보다 촘촘히 박는다.
레진 종류는 어떻게 영향을 주나
소재도 변수다. 같은 서포트라도 ELEGOO ABS-Like 3.0처럼 질긴 계열은 접점이 잘 안 부러지는 대신 제거할 때 살을 물고 나오기 쉽고, Siraya Tech Tenacious 같은 인성 레진을 섞으면 얇은 부위가 덜 부러진다. 표준 계열(Elegoo Standard Resin 2.0)은 잘 떨어지지만 그만큼 잘 깨진다.
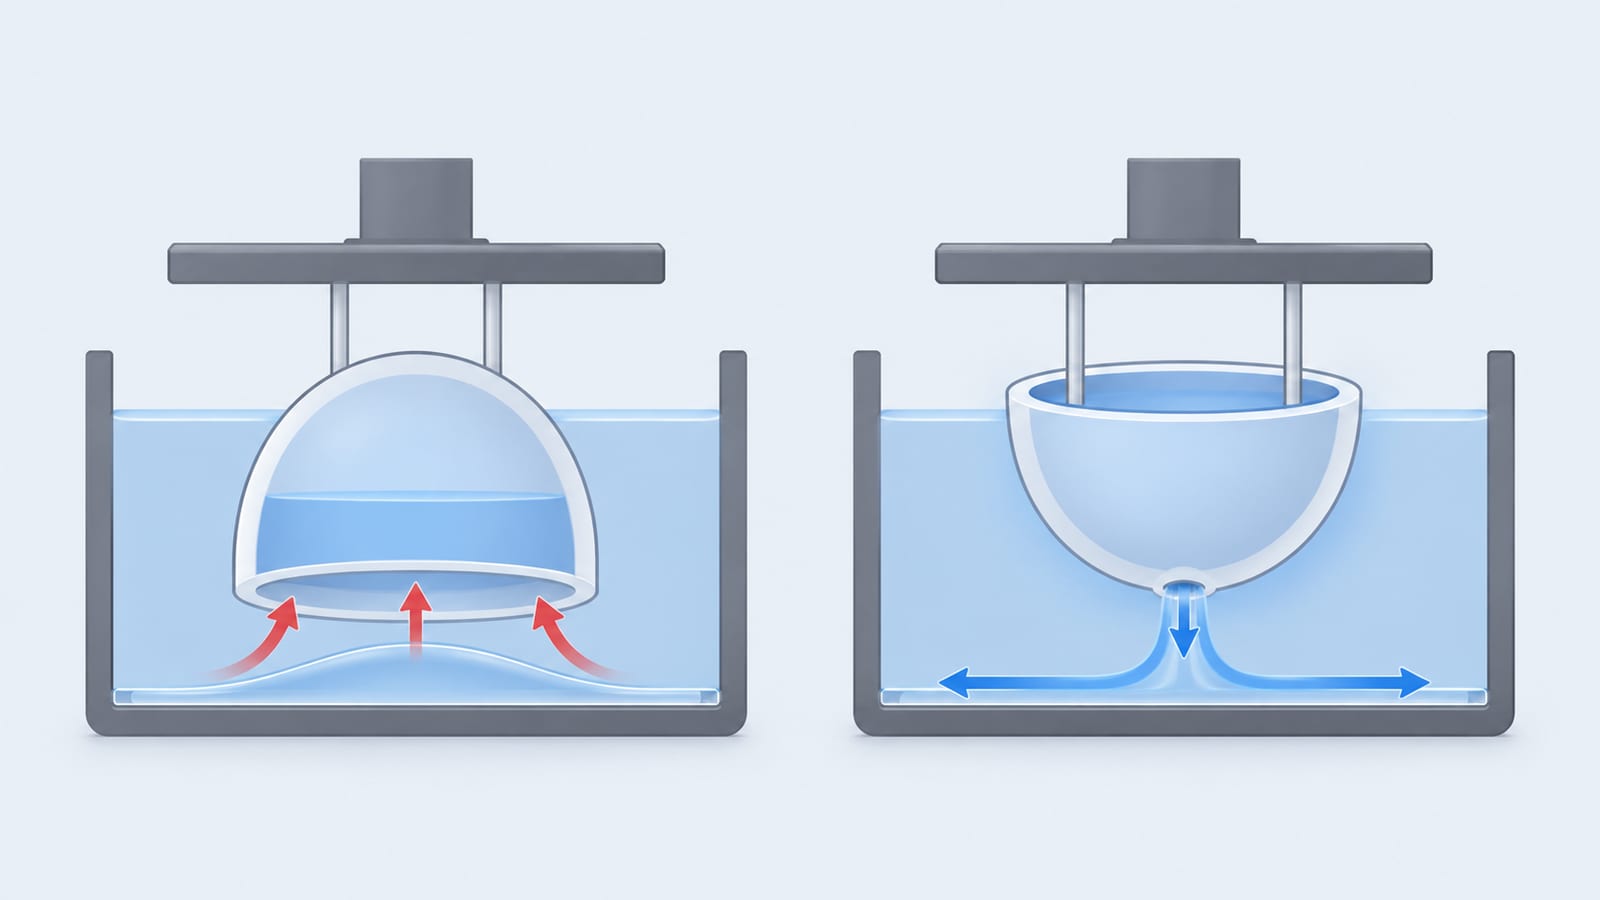
오목면이 필름을 향하면 진공 컵이 생깁니다(왼쪽). 방향을 돌리거나 가장 깊은 곳에 배수 구멍을 뚫습니다(오른쪽). 힘은 과장해 그렸습니다.
출력 전 최종 체크리스트
- 모델을 비스듬히(흔히 30~45도 안팎) 기울였는가? 정면이 위 바깥을 향하는가?
- 베드에서 띄우고(슬라이서 기본값) 라프트를 깔았는가?
- 메인 기둥은 헤비, 디테일 면은 라이트로 섞었는가?
- 디테일 면은 접점 지름·침투 깊이를 줄이고(라이트), 떨어질 만한 곳만 키웠는가?
- 아일랜드 감지를 켜고 빨간 점을 전부 받쳤는가? 레이어 미리보기로 눈으로 재확인했는가?
- 오목면에 흡입 컵이 생기지 않게 방향을 돌리거나 배수 구멍을 뚫었는가?
- 큰 덩어리는 속을 비우고, 높이가 다른 배수 구멍 두 개(플랫폼 가까이 하나·멀리 하나)를 뚫었는가?
- 자국이 얼굴·정면이 아닌 등·바닥·안쪽에 몰렸는가?
다시 강조하지만 출발점은 슬라이서 기본 프리셋과 레진 제조사 값이다. 같은 세팅이라도 기종, 레진 점도(특히 ABS-like vs 표준), 실내 온도에 따라 결과가 달라진다.
작은 테스트 모델로 한두 번 돌려 접점이 잘 떨어지는지, 떨어진 부품은 없는지 확인한 뒤 본 출력에 들어가는 습관이 결국 실패율과 사포질 시간을 가장 크게 줄여준다. 내 기종·내 레진 조합에 맞는 값은 레진 소재 정보의 권장 범위에서 출발해, 작은 테스트 출력으로 좁히는 쪽이 정확하다.
참고 자료
이 글에 숫자로 적은 값은 아래 제조사 문서에서 가져왔습니다. 뽑로그가 직접 측정한 값은 없습니다.
- Prusa Knowledge Base — Broken supports (SL1/SL1S) (서포트가 부러지는 원인)
- Prusa Knowledge Base — Print detached from supports (SL1/SL1S) (출력물이 서포트에서 떨어지는 경우)
- Prusa Knowledge Base — De-lamination / separated layers (SL1/SL1S) (레이어 분리와 흡입력)
- Prusa Knowledge Base — Creating a resin calibration object (SL1/SL1S) (노출값을 직접 잡는 절차)
- Anycubic Wiki — The impact of support structures on models (접점 지름·침투 깊이와 자국 · 라이트/미디엄/헤비 비교, 2026-11-12 확인)
- Anycubic Wiki — Printing only supports and not models (서포트만 남는 경우 · 일반 노광 0.5~1초 보정, 2026-11-12 확인)
- Anycubic Wiki — Hollow and Punch settings for models (속 비우기 원칙 · 높이가 다른 구멍 두 개, 2026-11-12 확인)
- Anycubic — Mastering the Basics: Resin Printer Common Parameters Description (바텀 노광 약 40초/약 25초 · 바텀 약 6층 · 일반 노광 2~3초, 2026-11-12 확인)
기기별 공식 문서 — 내 기계는 어떻게 하라고 돼 있나
서포트가 실패하는 방식은 기종과 슬라이서에 따라 다르게 나타납니다. 아래는 제조사가 자기 기종에 대해 직접 적어 둔 절차입니다. 우리 글의 값이 아니라 그쪽 문서가 우선입니다.
- 프루사 SL1 / SL1S — Print detached from supports (본체가 서포트에서 떨어진 경우)
- 프루사 SL1 / SL1S — Broken supports (서포트가 부러지는 원인)
- 프루사 SL1 / SL1S — Missing parts (일부가 통째로 빌 때)
- 애니큐빅 레진 전 기종 — Printing only supports and not models (서포트만 남았을 때)
- 애니큐빅 레진 전 기종 — Guide for testing optimal exposure time (노출 테스트 절차)
- 엘레구 레진 전 기종 — Get Started in Resin Printing (공식 입문 가이드)
증상이 이 글과 조금씩 다르면 서포트만 출력됨 진단에서 같은 문서를 증상 기준으로 다시 볼 수 있습니다.
이 포스팅은 쿠팡 파트너스 활동의 일환으로, 이에 따른 일정액의 수수료를 제공받습니다.
자주 묻는 질문
레진 미니어처 서포트 각도 몇 도가 좋나요?
제조사가 정한 각도는 없고, 흔히 수평 기준 30~45도 안팎에서 시작합니다(어림값). 똑바로 세우면 발바닥·망토 밑면이 큰 평면이 되어 흡입력이 커지고 디테일이 뭉개집니다. 기울이면 한 층의 단면이 줄고 서포트 자국을 등·바닥으로 몰 수 있습니다.
레진 서포트 접점 크기는 얼마로 잡아야 하나요?
정해진 숫자보다 슬라이서 프리셋 기본값에서 시작하는 게 맞습니다. 애니큐빅 위키에 따르면 접점 지름(Top Width)과 침투 깊이를 키울수록 잘 붙잡지만 떼고 난 자국이 커지고, 줄이면 자국은 작아지지만 모델이 떨어질 수 있습니다. 얼굴·손가락 같은 디테일 면은 라이트, 무게가 실리는 곳만 키우세요.
레진 출력물이 자꾸 떨어지는데 왜 그런가요?
대부분 서포트 굵기·밀도 부족이거나 흡입력 때문입니다. 메인 기둥을 헤비로 키우고, 오목한 면에는 배수 구멍을 뚫고, 큰 덩어리는 속을 비운 뒤 높이가 다른 구멍 두 개를 두세요. 전에 잘 뽑히던 파일이면 애니큐빅 위키는 일반 노광을 0.5~1초 늘려 보라고 합니다.
아일랜드(섬)가 뭔가요? 꼭 서포트를 박아야 하나요?
아래에 받침 없이 허공에서 새로 시작되는 영역입니다. 칼끝, 뿔, 망토 끝자락처럼 그 레이어에서 처음 등장하는 점이 대표적입니다. 받치지 않으면 조각이 레진 탱크에 떨어져 다음 층을 망치므로, 슬라이서의 아일랜드 감지를 켜고 빨간 점은 전부 받쳐야 합니다.