뱀부랩 A1 mini, 사도 되는 경우와 아닌 경우
뱀부랩 A1 mini는 PLA·PETG로 한 변 18cm 안쪽을 뽑을 때 맞습니다. 엔더3에서 넘어오면 달라지는 것, ABS·인클로저 비권장, 권장 온습도를 제조사 문서로 정리했습니다.
목차 11
결론부터 말하면, PLA·PETG로 한 변 18cm 안에 들어가는 물건을 뽑을 거라면 뱀부랩 A1 mini를 사도 됩니다. 제조사가 이 기계의 몫으로 적어 둔 범위가 정확히 거기이고, 그 안에서라면 수동 기종에서 손으로 하던 레벨링·Z오프셋·유량 맞추기를 출력 전에 기계가 스스로 합니다.
아래 넷 중 하나라도 걸리면 다시 생각하는 편이 낫습니다.
- 크기 — 뽑을 물건이 180×180×180mm 안에 들어가는가
- 소재 — PLA·PETG·TPU(서포트용 PVA 포함)로 충분한가. ABS·ASA·PC·PA·PET는 제조사가 비권장으로 적었습니다
- 인클로저 — 상자를 씌워 쓸 계획이 없는가. 제조사가 권장하지 않습니다
- 자리 — 베드가 앞뒤로 오갈 약 390mm를 비워 둘 수 있는가
다만 '알아서 한다'가 '손 갈 일이 없다'는 뜻은 아닙니다. 습기 먹은 필라멘트와 부분적으로 막힌 노즐은 자동 보정값을 어긋나게 만들 수 있고, 레일 청소와 윤활은 매달 하라고 제조사 정비 문서에 적혀 있습니다.
※ 이 글은 뱀부랩 공식 위키(A1 mini FAQ·소개·정비 문서)와 한국 공식 스토어 A1 mini 페이지(2026-10-08 확인)를 근거로 정리했습니다. 뽑로그는 A1 mini를 직접 써 보지 않았고 뽑로그가 직접 측정한 값은 없습니다. 사용 후기가 아니라, 후기에서 자주 갈리는 지점을 제조사 문서로 확인한 구매 판단 글입니다. 사양과 펌웨어 기능은 이후 바뀔 수 있습니다.
A1 mini는 무엇을 알아서 해 줄까?
한국 공식 스토어의 A1 mini 페이지는 이렇게 적습니다.
모든 프린팅 작업에 대해 Z 오프셋, 베드 레벨, 진동 공명 및 노즐 압력을 자동으로 세심하게 교정합니다.
같은 페이지는 기계가 사전 조립·사전 조정된 상태로 오고, 첫 출력을 설정하는 데 약 20분이면 된다고 적습니다. 그 속은 위키의 A1 mini 소개 문서가 풀어 둡니다.
레벨링 — 노즐로 베드를 36번 짚는다
툴헤드에는 핫엔드에 걸리는 힘을 재는 센서가 있어서, 노즐이 베드에 닿는 순간을 압니다. 이걸로 베드 위 6×6, 36개 지점의 높이를 재서 높이 지도를 만들고, 출력 중에는 위치마다 Z축 높이를 그 지도대로 보정합니다.
제조사 FAQ는 이 레벨링을 출력마다 켜 두라고 권합니다. 자석으로 붙는 빌드 플레이트가 매번 정확히 같은 자리에 놓이지 않을 수 있어서입니다. 켜 두면 먼저 5개 지점을 빠르게 짚어 보고, 다시 잴지 지난 값을 쓸지를 기계가 정합니다.
진동과 유량 — 빠르게 움직일 때 생기는 오차
진동 보정은 X축은 가속도계, Y축은 와전류 센서로 축의 떨림을 재고, 출력 중 움직임에 반대 방향 보정을 넣어 상쇄하는 기능입니다. 유량 보정(플로우 다이내믹스)은 노즐 와이퍼에서 필라멘트를 밀어내는 동안 압출 힘의 변화를 재서 K값을 잡습니다. 위키는 이것을 Klipper의 'pressure advance', Marlin의 'linear advance'와 비슷한 것이라고 설명합니다. 펌웨어 값을 손으로 찾던 사람이라면, 그 값을 기계가 출력 전에 찾는다고 보면 됩니다. K값이 무엇이고 어떤 결과는 믿으면 안 되는지는 뱀부 캘리브레이션 — 언제 돌리고 언제 믿나에 따로 정리했습니다.
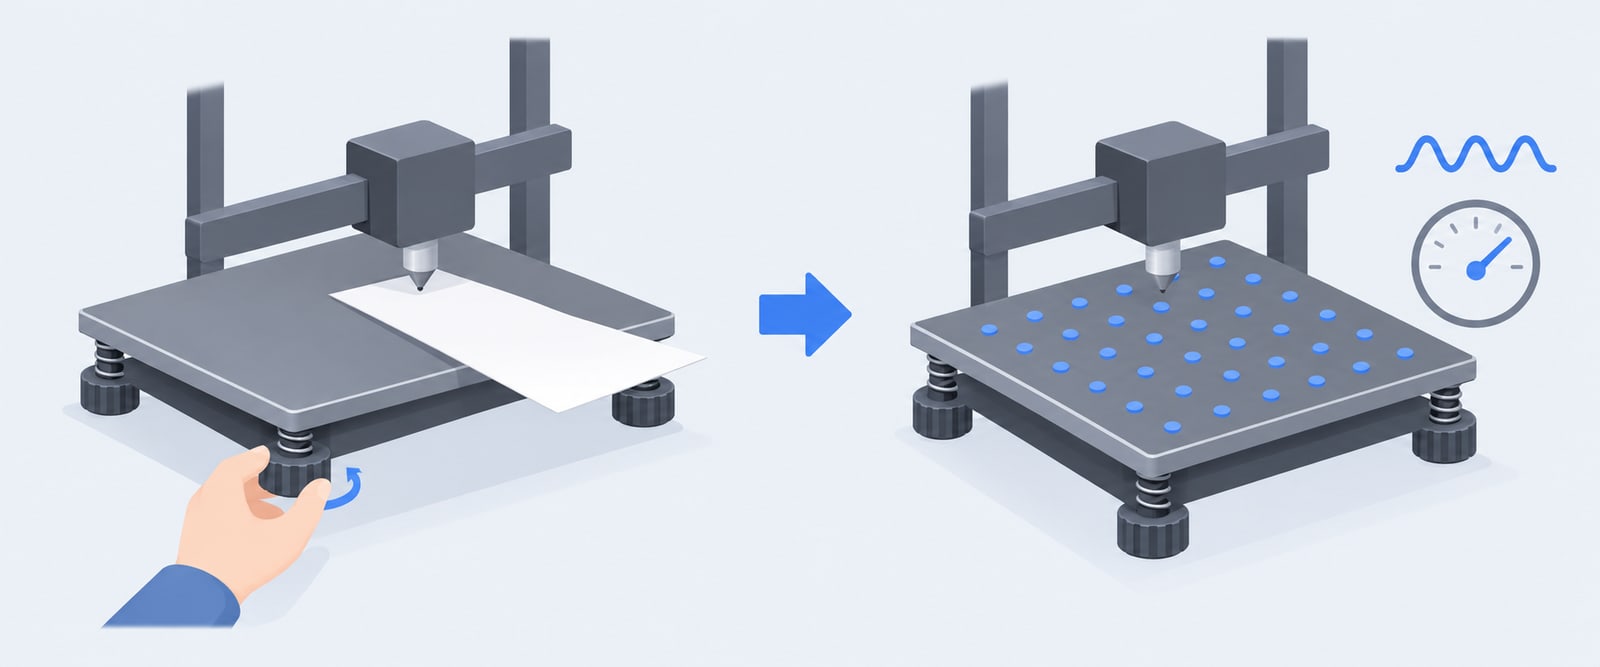
수동 레벨링(왼쪽 — 손잡이를 돌리고 종이로 간격을 확인)과 자동 보정(오른쪽 — 노즐이 베드 여러 지점을 짚어 높이를 재고, 진동·유량을 따로 보정)의 차이를 나타낸 개념도. 설명을 위한 도해이며 실제 기기나 출력물 사진이 아닙니다.
엔더3 같은 수동 기종에서 넘어오면 무엇이 달라질까?
베드 나사를 손으로 돌리고 종이 한 장으로 노즐 간격을 맞추던 기종을 써 왔다면(그 절차는 엔더3 첫 레이어 안착에 있습니다), 가장 크게 사라지는 일이 그것입니다. A1 mini FAQ는 히트베드를 손으로 레벨링할 필요가 없어야 한다고 적습니다.
예외가 하나 있습니다. 운송 중에 베드가 틀어졌거나 정비하느라 히트베드를 떼었다 다시 달았다면 위키의 수동 트래밍 절차를 따릅니다. SD 카드로 전용 G코드를 돌리면 노즐이 모서리마다 멈춰 서고, 그때 베드 나사를 돌려 노즐이 출력면에 막 닿게 맞추는 방식이며 약 8분이 걸립니다. 공장에서 맞춰 나오므로 평소에 할 일은 아닙니다.
대신 새로 익힐 것
- 마이크로SD 카드 — 본체에 내장 메모리가 없어 출력을 시작하려면 SD 카드가 꽂혀 있어야 합니다(32GB가 꽂혀 나옵니다). 위키는 SD 카드를 전원이 켜진 채로 뽑거나 꽂지 말라고 적습니다.
- 핫엔드 통째 교체 — 노즐과 방열판이 한 몸인 일체형 핫엔드라, 작은 커넥터를 뽑거나 드라이버를 찾지 않고 갈아 끼우는 구조입니다. 노즐만 따로 돌려 빼서 바꾸는 방식과는 부품 단위가 다릅니다.
- 인터넷은 선택 — 인터넷 연결 없이 SD 카드로 출력할 수 있습니다. 다만 펌웨어 업데이트는 Wi-Fi 없이는 안 된다고 FAQ가 적습니다.
180mm면 충분할까, A1과는 무엇이 다를까?
둘 다 열린 프레임에 베드가 앞뒤(Y축)로 움직이는 구조이고, 권장 소재와 인클로저 비권장도 같습니다. 갈리는 건 크기와 베드 온도입니다.
| 항목 | A1 mini | A1 |
|---|---|---|
| 빌드 볼륨 | 180×180×180mm | 256×256×256mm |
| 본체 크기 | 347×315×365mm | 465×410×430mm |
| 베드가 오갈 앞뒤 공간 | 약 390mm | 약 695mm |
| 순 중량 | 5.5kg | 8.3kg |
| 최대 베드 온도 | 80℃ | 100℃ |
| 최대 핫엔드 온도 | 300℃ | 300℃ |
| 최대 속도 · 가속도 | 500mm/s · 10,000mm/s² | 같음 |
| 권장 소재 | PLA · PETG · TPU · PVA | 같음 |
| 비권장 소재 | ABS · ASA · PC · PA · PET · 섬유 강화 | 같음 |
| 인클로저 | 권장하지 않음 | 권장하지 않음 |
| AMS lite | 1대(최대 4색) | 1대(최대 4색) |
| 무음 모드 소음 | 약 48dB | 약 48dB |
| 소비 전력(FAQ) | 대기 약 6W · 출력 평균 57W | 대기 5W · PLA 출력 평균 95W(220V) |
18cm가 모자라면, 그리고 놓을 자리는
180mm는 넘을 수 없는 한계입니다. 더 큰 물건은 나눠 뽑아 붙이는 방법이 있지만(분할 출력과 접착 마감) 이음매 손질이 늘어납니다. 큰 물건이 주력이라면 같은 구조에 256mm인 A1을 먼저 보는 편이 맞습니다. 소비 전력은 두 FAQ가 조건을 다르게 적어 단순 비교가 어렵고, 둘 다 베드와 노즐을 데우는 동안에는 더 높아진다고 덧붙입니다.
자리는 본체 크기보다 넓게 잡아야 합니다. 베드가 앞뒤로 오가므로 제조사는 Y 방향으로 약 390mm를 비우라고 적습니다. 그리고 A1과 견줄 때 함께 나오는 2024년 히트베드 케이블 리콜은 A1 mini에는 해당하지 않는다고 제조사가 공지했습니다. A1이라면 A1 히트베드 온도센서 오류·리콜에서 대상 여부부터 가립니다.
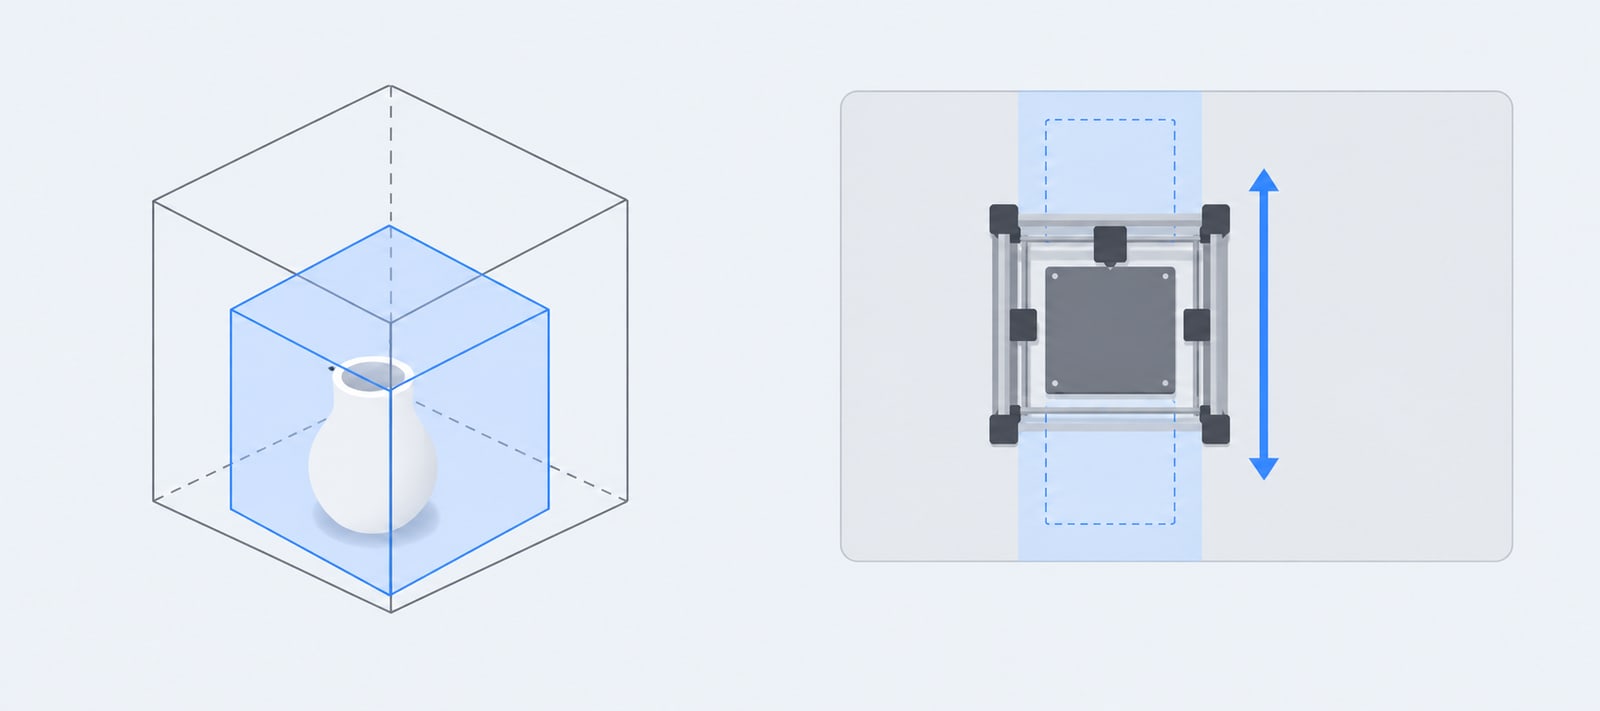
왼쪽은 작은 빌드 볼륨과 큰 빌드 볼륨의 차이, 오른쪽은 베드가 앞뒤로 오가므로 본체보다 넓게 비워 둬야 하는 공간을 나타낸 개념도. 설명을 위한 도해이며 실제 기기를 축척대로 그린 것이 아닙니다.
ABS·ASA는 왜 안 되고, 인클로저를 씌우면 될까?
한국 공식 스토어의 자주 묻는 질문에 답이 그대로 있습니다.
A1 mini는 PLA, PETG, TPU 및 해당 지원 필라멘트와 같이 인클로저가 필요 없는 시중의 대부분 소재를 프린팅할 수 있습니다. 더 높은 베드 및 챔버 온도가 필요한 ABS, ASA, PC, PA 및 PET와 같은 필라멘트는 프린팅하지 않는 것이 좋습니다
위키 FAQ는 이유를 결과로 적습니다. 이런 소재를 뽑으면 휨(워핑), 베드에서 떨어짐, Z 방향 강도 약화 같은 문제가 생길 수 있다는 것입니다. 베드 최고 온도도 80℃로 A1보다 낮습니다. 휨이 어떤 순서로 생기고 잡히는지는 워핑 진단에 있습니다.
그럼 상자를 씌우면 될까요. 같은 FAQ의 답은 한 줄입니다.
We don't recommend enclosing the A1 mini.
(A1 mini를 인클로저에 넣는 것을 권장하지 않습니다.)
즉 "A1 mini를 사고 나중에 상자를 씌워 ABS 기계로 만든다"는 계획은 제조사 권장 밖입니다. A1도 같은 답을 받았고, 그 경계는 뱀부랩 A1 vs P1S에 자세히 있습니다. ABS·ASA가 꼭 필요하면 처음부터 밀폐형을 보고, 냄새와 배기는 3D프린터 환기 — ABS는 기종 유형마다 다르다에서 기종 유형별로 따집니다.
탄소섬유(CF) 필라멘트는?
스토어 사양표는 섬유 강화 소재를 비권장 칸에 둡니다. FAQ는 그 이유를 노즐로 적습니다 — 기본 노즐이 스테인리스 0.4mm라 탄소섬유·유리섬유가 든 PLA-CF·PETG-CF는 노즐이 지나치게 닳는다는 것이고, 경화강 노즐로 바꾸면 뽑을 수 있다는 단서를 붙입니다. AMS lite로 넣을 거라면 AMS lite 쪽 소재 조건도 따로 맞춰야 합니다(아래 콤보 절). 노즐 재질이 무엇을 가르는지는 노즐 가이드에 있습니다.
온도·습도는 얼마나 신경 써야 할까?
두 가지를 갈라서 봐야 합니다. 기계를 둔 방의 온습도와, 필라멘트가 먹는 습기는 다른 문제입니다.
방 — 10~30℃, 습도 85% 이하
위키 FAQ가 A1 mini에 권장하는 주변 환경은 온도 10~30℃, 습도 85% 이하입니다. A1 FAQ도 같은 값을 적습니다. 따로 장비를 갖추라는 수준은 아니지만, 겨울에 난방이 안 되는 베란다처럼 10℃ 아래로 내려가는 자리는 범위 밖입니다.
열린 프레임이라 방 공기가 곧 출력물 주변 공기이기도 합니다. 제조사 소재 표는 PETG에 대해, 낮은 주변 온도가 층간 강도를 떨어뜨리지 않도록 밀폐형을 권장한다는 단서를 답니다. 추운 날 실패가 어떻게 나타나는지는 추운 날 출력 실패 진단에 있습니다.
필라멘트 — 방 공기를 그대로 먹는다
손이 더 가는 쪽은 이쪽입니다. 뱀부랩 건조 문서는 실내 습도 55% 안팎에서 갓 말린 필라멘트도 종류에 따라 2~12시간이면 출력 품질에 영향을 줄 만큼 습기를 먹는다고 적습니다. 그런데 A1 mini 기본 구성에는 그걸 막아 줄 장치가 없습니다.
- AMS lite는 밀폐형이 아니라고 스토어 FAQ가 적습니다. 걸어 둔 스풀은 방 공기를 그대로 맞습니다.
- 같은 건조 문서는 A1 mini를 포함한 오픈형 기종을 필라멘트 건조에 쓸 수 없다고 적습니다. 밀폐형 기종의 '베드 위 건조'를 여기서는 못 씁니다.
- 습기 먹은 필라멘트는 점도가 달라져, 유량 보정을 다시 돌려야 하는 조건으로 FAQ에 올라 있습니다.
그래서 밀폐 보관 수단과 건조 수단을 처음부터 따로 생각해 둬야 합니다. 습기를 어떻게 알아보고 건조기는 언제 사는지는 필라멘트 건조기, 사야 할까에 순서대로 있습니다.
자동 보정이 못 잡는 건 무엇일까?
자동 기능의 한계나 다시 손봐야 하는 조건을 제조사 문서가 스스로 적어 둔 곳이 세 군데 있습니다.
- 노즐이 부분적으로 막혀 있으면 유량 보정이 틀린 K값을 낼 수 있다고 FAQ가 적습니다. 보정이 막힘을 고치는 게 아니라, 막힌 상태를 기준으로 값을 잡을 수 있다는 뜻입니다. 막힘을 증상으로 가리는 순서는 노즐 막힘 진단에 있습니다.
- 유량 보정을 다시 돌려야 하는 때도 FAQ에 목록으로 있습니다. 다른 브랜드·모델의 필라멘트를 새로 넣을 때, 노즐이 닳았거나 바꿨을 때, 필라멘트가 습기를 먹었을 때, 필라멘트 설정의 최대 체적 속도나 출력 온도를 바꿨을 때입니다.
- 노즐 뭉침 감지(노즐이 녹은 필라멘트에 감싸이면 출력을 멈추는 기능)는 실패를 빠짐없이 잡는 장치가 아니라고 위키가 직접 적습니다. 그래서 앱의 실시간 화면으로 가끔 확인하고, 출력 전에는 빌드 플레이트를 늘 씻으라고 권합니다.
마지막 항목이 중요합니다. 레벨링이 자동이어도 판이 더러우면 첫 레이어는 안 붙습니다. 판 종류와 세척 순서는 뱀부 스튜디오에서 첫 레이어가 안 붙을 때에 있습니다.
정비는 얼마나 자주 해야 할까?
위키의 A1 mini 정비 지침에 부위별 주기가 있습니다. 수동 기종에서 하던 레벨링은 사라져도 이 목록은 남습니다.
| 부위 | 언제 | 무엇을 |
|---|---|---|
| X·Y·Z 레일 | 매달 | 이물을 걷어 내고 윤활유 |
| Z축 리드스크루(1개) | 3개월마다 | 그리스 또는 윤활유 |
| X축 아이들러 풀리 | 3개월마다 | 윤활유 |
| 부품 냉각 팬 · 핫엔드 냉각 팬 | 매주 | 먼지·이물 점검 |
| 노즐(핫엔드) | 스풀 5개마다(CF는 2개) | 청소, 닳아서 새면 교체 |
| 압출 기어 | 스풀 5개마다(CF는 2개) | 청소 |
| 필라멘트 커터 날 | 스풀 3개마다 | 날 상태 확인, 무뎌지면 교체 |
| PTFE 튜브 | 스풀 6개마다(CF는 2개) | 교체 |
| X·Y 벨트 | 시스템 알림이 뜰 때 | 장력 다시 맞추기 |
벨트는 기계가 진동 주파수로 장력을 스스로 점검해 느슨하면 알려 준다고 문서가 적습니다. 그래서 사람이 날짜를 세야 하는 건 윤활과 팬 점검 정도이고, 노즐·커터·PTFE 튜브는 쓴 스풀 개수로 셉니다. 정비 전에는 반드시 전원을 끄고 플러그를 뽑으라는 경고가 문서 맨 앞에 있습니다.
콤보(AMS lite)까지 사야 할까?
콤보는 A1 mini에 AMS lite(필라멘트 4개를 물려 자동으로 바꿔 주는 장치)를 묶은 구성입니다. 사기 전에 확인할 제조사 표기는 넷입니다.
- A1 mini에는 AMS lite를 한 대만 붙일 수 있어 최대 4색입니다(위키 FAQ).
- AMS lite는 X1·P1 계열과 다른 브랜드 프린터에 호환되지 않습니다(스토어 FAQ). 나중에 다른 라인으로 옮기면 따라가지 않습니다.
- 반대로 A1 mini에 AMS·AMS 2 Pro·AMS HT를 붙일 수는 있습니다. 따로 파는 AMS 허브가 필요합니다(위키 FAQ).
- AMS lite에는 AMS에 있는 보조 급송 기어가 없어 PETG-CF·PLA Wood는 권장하지 않고, 일반 TPU처럼 무른 소재는 AMS 계열 전체가 권장하지 않습니다(위키 소재 표).
그리고 색을 바꿀 때마다 필라멘트를 버립니다. 노즐 하나로 여러 색을 뽑는 방식 자체의 비용이라, 줄이는 방법은 뱀부 AMS 멀티컬러 — 버리는 필라멘트 줄이기에 있습니다. 다른 회사 필라멘트를 AMS에 넣는 조건은 뱀부랩 필라멘트를 꼭 써야 할까에, TPU를 어떤 경로로 넣는지는 TPU, 내 기종으로 뽑아도 될까에 있습니다. 콤보를 지금 살지 나중에 살지는 라인을 옮길 계획과 엮여 있어서, 뱀부랩 라인부터 고르는 법에서 그 계산을 먼저 하는 편이 낫습니다.
A1 mini를 고르지 않는 게 나은 경우는?
파는 쪽에서는 잘 안 쓰는 문단입니다. 아래에 해당하면 다른 선택을 먼저 봅니다.
- 18cm 넘는 물건이 주력이다. 나눠 뽑기는 예외 처리이지 매일 쓰는 방법이 아닙니다. 같은 구조의 A1(256mm)이나 더 큰 기종을 봅니다.
- ABS·ASA·PC·나일론을 쓸 일이 있다. 제조사 비권장이고, 상자를 씌우는 우회로도 권장 밖입니다. 처음부터 밀폐형으로 갑니다.
- 소음이나 냄새 때문에 상자에 넣어 쓸 생각이다. 같은 이유로 권장 밖입니다. 제조사 FAQ에 적힌 소음 수치는 무음 모드 약 48dB입니다.
- 베드가 오갈 앞뒤 공간이 없다. 본체 크기가 아니라 약 390mm를 기준으로 잽니다.
- 기계를 뜯어 개조하는 게 목적이다. 핫엔드·압출기·커터·필라멘트 허브·센서가 툴헤드 한 모듈로 묶인 구조라(위키 소개 문서), 부품을 하나씩 골라 바꿔 끼우며 튜닝하는 쪽과는 방향이 다릅니다.
반대로 "작은 물건을 PLA·PETG로, 손을 덜 대고 자주 뽑는다"가 목적이라면 제조사 문서상 이 기계는 정확히 그 일을 하도록 만들어져 있습니다.
그래서 오늘 무엇부터 확인하나
살지 말지는 네 가지를 재 보면 대개 갈립니다.
- 가장 큰 물건을 잽니다. 뽑고 싶은 것 중 제일 큰 것의 가로·세로·높이를 180mm와 대조합니다.
- 소재 목록을 적습니다. ABS·ASA·PC·PA·PET가 하나라도 있으면 A1 mini가 아니라 밀폐형 라인을 봅니다.
- 둘 자리를 확인합니다. 앞뒤 약 390mm가 비는지, 겨울에도 10℃ 아래로 내려가지 않는 방인지, 필라멘트를 밀폐해 둘 통이 있는지 봅니다.
- 멀티컬러를 쓸지 정합니다. 쓸 거면 콤보, 아니면 단품입니다. 2~3년 안에 다른 라인으로 옮길 계획이 있다면 AMS lite가 따라오지 않는다는 점까지 넣어 계산합니다.
참고 자료
- Bambu Lab 한국 공식 스토어 — A1 mini (빌드 볼륨·최고 온도·노즐·권장/비권장 소재·본체 크기·중량, Z 오프셋·베드 레벨·진동 공명·노즐 압력 자동 교정과 약 20분 설정, 콤보 구성, AMS와 AMS lite의 차이·호환, 소재 FAQ 원문)
- Bambu Lab Wiki — A1 mini FAQ (권장 주변 온도 10~30℃·습도 85% 이하, 인클로저 비권장, 비권장 소재의 결과, CF와 경화강 노즐, AMS 허브, AMS lite 1대·4색, 베드 이동 공간 약 390mm, SD 카드 필수·오프라인 출력·펌웨어는 Wi-Fi, 무음 모드 약 48dB, 소비 전력, 자동 레벨링·유량 보정과 다시 돌릴 조건, 부분 막힘과 K값)
- Bambu Lab Wiki — A1 mini Introduction (6×6 36점 높이 지도, 진동 보정 센서, Klipper·Marlin과 견준 유량 보정, 일체형 핫엔드, 베드가 움직이는 Y축, 툴헤드 구성)
- Bambu Lab Wiki — A1 mini Maintenance Guidelines (부위별 정비 주기, 벨트 장력 자동 점검, 정비 전 전원 차단)
- Bambu Lab Wiki — A1 mini Bed Tramming (수동 트래밍이 필요한 경우와 절차, SD 카드를 전원이 켜진 채 빼지 말 것)
- Bambu Lab Wiki — A1 Series Nozzle Clumping Detection (감지가 완전하지 않다는 단서, 실시간 화면 확인과 판 세척 권고)
- Bambu Lab Wiki — Filament guide (오픈형·밀폐형별 권장 소재, PETG 저온 단서, AMS lite 비권장 소재)
- Bambu Lab Wiki — Filament Drying Recommendations (실내 습도 55% 안팎에서 2~12시간, 오픈형 기종은 건조에 쓸 수 없음, 밀폐·제습 보관)
- Bambu Lab Wiki — A1 FAQ (비교용 A1 값: 권장 주변 환경, 베드 100℃, 베드 이동 공간 약 695mm, 인클로저 비권장, 소비 전력, 무음 모드 소음)
- Bambu Lab 한국 공식 스토어 — A1 (비교용 A1 빌드 볼륨·본체 크기·중량)
- Bambu Lab Blog — A1 Heatbed Cable Callback (A1 히트베드 케이블 회수 공지, "A1 mini is not affected")
스토어 링크는 제조사 공식 판매 페이지이며 뽑로그가 받는 수수료는 없습니다. 모두 2026-10-08에 열어 본문과 대조했습니다.
자주 묻는 질문
뱀부랩 A1 mini로 ABS를 뽑을 수 있나요?
제조사는 권장하지 않습니다. 한국 공식 스토어는 더 높은 베드·챔버 온도가 필요한 ABS·ASA·PC·PA·PET는 프린팅하지 않는 것이 좋다고 적고, 위키 FAQ는 그런 소재를 뽑으면 휨, 베드에서 떨어짐, Z 방향 강도 약화가 생길 수 있다고 적습니다. 최대 베드 온도도 80℃입니다. 인클로저를 씌우는 것도 권장하지 않으므로, ABS·ASA가 꼭 필요하면 처음부터 밀폐형 기종을 보는 편이 맞습니다.
뱀부랩 A1 mini와 A1은 뭐가 다른가요?
크기와 베드 온도가 갈립니다. 빌드 볼륨은 A1 mini 180×180×180mm, A1 256×256×256mm이고, 최대 베드 온도는 80℃와 100℃입니다. 베드가 앞뒤로 오갈 공간도 제조사 FAQ 기준 약 390mm와 약 695mm로 다릅니다. 둘 다 열린 프레임에 베드가 앞뒤로 움직이는 구조이고, 권장 소재(PLA·PETG·TPU·PVA), 인클로저 비권장, AMS lite 1대(최대 4색)는 같습니다.
A1 mini에 인클로저(챔버)를 씌워도 되나요?
제조사는 권장하지 않습니다. A1 mini 위키 FAQ의 "Is it OK to enclose the A1 mini?"에 대한 답이 "We don't recommend enclosing the A1 mini."입니다. A1도 같은 답을 받았습니다. 그래서 A1 mini를 사고 나중에 상자를 씌워 ABS 기계로 만드는 계획은 제조사 권장 밖입니다.
뱀부랩 A1 mini는 온습도 관리를 따로 해야 하나요?
기계를 둔 방과 필라멘트를 나눠 봐야 합니다. 위키 FAQ가 권장하는 주변 환경은 온도 10~30℃, 습도 85% 이하이고 A1도 같습니다. 손이 더 가는 쪽은 필라멘트입니다. 뱀부랩 건조 문서는 실내 습도 55% 안팎에서 갓 말린 필라멘트도 종류에 따라 2~12시간이면 품질에 영향을 줄 만큼 습기를 먹는다고 적는데, AMS lite는 밀폐형이 아니고 A1 mini 같은 오픈형 기종은 베드 위 건조에 쓸 수 없습니다. 밀폐 보관 수단과 건조 수단을 따로 준비하는 편이 낫습니다.
A1 mini는 베드 레벨링을 안 해도 되나요?
손으로 할 일은 거의 없습니다. 핫엔드에 걸리는 힘을 재는 센서로 베드 위 6×6, 36개 지점의 높이를 재서 자동으로 보정하고, 제조사는 이 자동 레벨링을 출력마다 켜 두라고 권합니다. 예외는 운송 중에 베드가 틀어졌거나 히트베드를 떼었다 다시 단 경우로, 위키의 수동 트래밍 절차(SD 카드로 전용 G코드 실행, 약 8분)를 따릅니다.
A1 mini 콤보를 사야 하나요?
멀티컬러를 쓸 생각이 있을 때만입니다. 콤보에 들어 있는 AMS lite는 A1 mini에 한 대만 붙어 최대 4색이고, X1·P1 계열과 다른 브랜드 프린터에는 호환되지 않아 나중에 다른 라인으로 옮기면 따라가지 않습니다. A1 mini에 AMS·AMS 2 Pro·AMS HT를 붙이는 길도 있는데 이때는 따로 파는 AMS 허브가 필요합니다. 색을 바꿀 때마다 버리는 필라멘트가 생긴다는 점도 계산에 넣어야 합니다.