3D프린팅 용어 사전 — 입문자가 자주 막히는 말들
인필·리트랙션·Z오프셋·서포트·브림·노출·FEP·STL까지. 슬라이서에서 자주 막히는 3D프린팅 용어를 FDM·레진으로 나눠 풀고 증상→설정 연결표를 붙였습니다.
이 포스팅은 쿠팡 파트너스 활동의 일환으로, 이에 따른 일정액의 수수료를 제공받습니다.
목차 7
3D프린팅을 처음 시작하면 출력보다 용어에 먼저 막힙니다. 슬라이서 설정창에는 인필·리트랙션·플로우 같은 영어 약어가 가득하고, 커뮤니티 답변에는 "Z오프셋 낮춰봐" "바텀 노출 늘려" 같은 말이 아무 설명 없이 나옵니다.
이 글은 FDM(필라멘트)과 레진(LCD/SLA) 양쪽에서 입문자가 가장 자주 검색하는 용어를 한 곳에 모아 1~2줄씩 풀이합니다. 용어에 따라 제조사·슬라이서 문서가 밝힌 출발 수치와, 그 용어가 문제될 때 어디를 봐야 하는지까지 붙였습니다. 사전처럼 필요한 단어만 찾아 읽어도 되고, 처음부터 훑어도 됩니다.
표기 약속: 수치는 출처(프루사·뱀부랩·애니큐빅 문서, 뽑로그 소재 도감)를 밝힌 "출발점"입니다. 문서가 값을 하나로 정하지 않은 항목은 수치 대신 "슬라이서 기본 프로필에서 시작"이라고 적었습니다. 기종·소재·노즐 지름에 따라 달라지므로, 내 환경 기준값은 직접 테스트로 확정하세요. 소재 정보의 권장 범위를 출발점으로 삼으면 테스트 횟수를 줄일 수 있습니다.
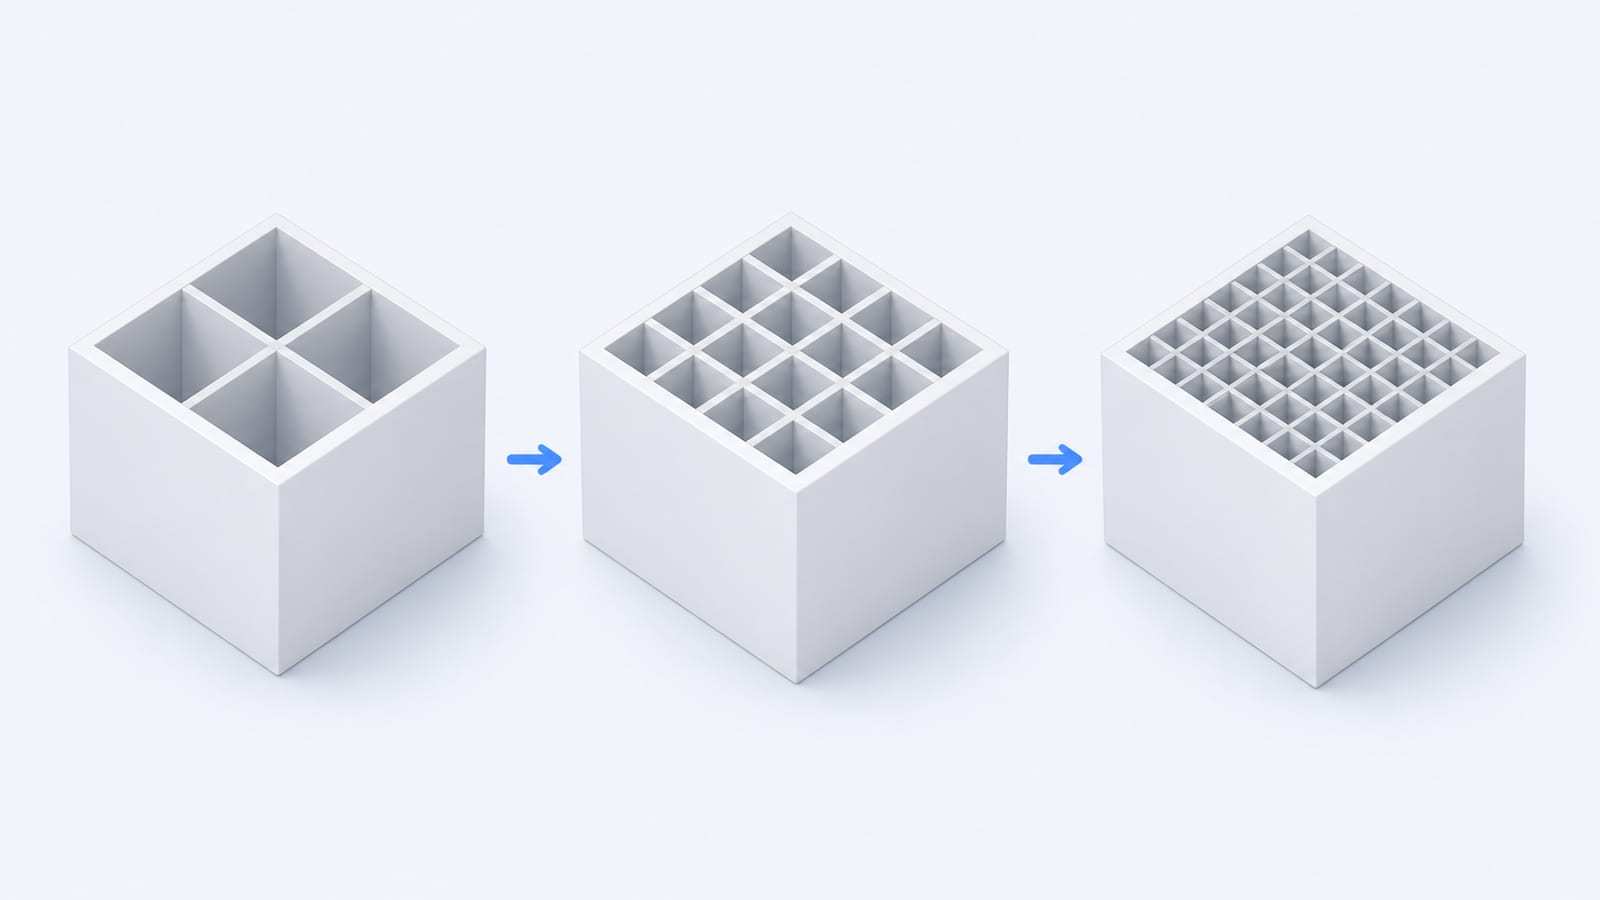
인필은 속을 채우는 격자입니다 — 겉벽 두께와는 다른 값이고, 무게·시간·강도가 여기서 갈립니다.
출력 흐름에서 먼저 알아야 할 용어는?
슬라이서(Slicer)
3D 모델 파일을 프린터가 이해하는 명령(G코드)으로 변환하는 프로그램입니다. FDM은 큐라(Cura)·프루사슬라이서·오르카슬라이서(OrcaSlicer)·뱀부스튜디오, 레진은 차이투박스(Chitubox)·라이쳐(Lychee)가 대표적입니다. 같은 모델도 슬라이서 설정에 따라 결과가 완전히 달라집니다.
STL / 3MF / OBJ
STL은 표면을 삼각형으로만 표현하는 가장 보편적인 모델 포맷으로, 색·단위·설정 정보를 담지 못합니다. 3MF는 그 한계를 보완해 색상·재질·인쇄 설정·여러 부품을 한 파일에 담을 수 있는 최신 포맷이며, 뱀부/오르카 계열에서 권장됩니다.
OBJ는 색·텍스처를 담을 수 있어 풀컬러 모델 교환에 쓰입니다. 가능하면 STL보다 3MF로 주고받는 편이 정보 손실이 적습니다.
G코드(G-code)
슬라이서가 만들어낸 최종 출력 명령 파일입니다. "어디로 얼마나 빠르게 이동하고, 얼마나 압출하고, 온도는 몇 도로 유지하라"가 줄줄이 적혀 있습니다. 슬라이서 설정을 바꾸면 결국 이 G코드가 바뀝니다.
FDM 프린터에서 자주 막히는 용어는?
노즐(Nozzle)
녹은 필라멘트가 빠져나오는 끝부분. 표준 지름은 0.4mm이며, 0.2mm는 더 정밀하게(느리게), 0.6~0.8mm는 더 두껍고 빠르게 뽑습니다. 노즐 지름이 바뀌면 레이어 높이·라인 폭의 적정 범위도 함께 바뀝니다.
노즐은 소모품이라 마모되면 압출량이 흔들립니다. 재질(황동·경화강)과 교체 주기는 노즐 장비 정보에서 확인하세요. 압출이 아예 끊기면 노즐 막힘 진단이 출발점입니다.
베드(Bed) / 히트베드
출력물이 쌓이는 바닥판입니다. 가열되는 히트베드는 첫 층 접착과 수축(워핑) 방지에 중요합니다.
베드 레벨링은 노즐과 베드 사이 간격을 전체적으로 고르게 맞추는 작업으로, 첫 층 실패의 가장 흔한 원인입니다. 요즘은 접촉식 베드 레벨링 센서(예: BLTouch) 같은 자동 레벨링 장치가 이 과정을 대신하며, 베드 표면(PEI·유리 등) 종류는 빌드 플레이트 도감에 정리돼 있습니다.
레이어 높이(Layer Height)
한 층의 두께. 작을수록 표면이 매끈하지만 시간이 오래 걸립니다. 뱀부랩 위키는 적정 범위를 노즐 지름의 20~70%(0.4mm 노즐이면 0.08~0.28mm)로 적고, 프루사 지식 베이스는 노즐 지름의 80% 아래(0.4mm 노즐이면 최대 약 0.32mm)로 적습니다. 0.2mm가 0.4mm 노즐의 흔한 표준값입니다.
인필(Infill)
출력물 내부를 채우는 밀도와 패턴입니다. 100%로 꽉 채우지 않고 비워서 재료·시간을 아낍니다. 프루사 지식 베이스는 대부분의 모델은 10~15%로 충분하고, 30%를 넘길 일은 드물다고 적습니다. 뱀부스튜디오에서 밀도·패턴 칸이 어디 있는지와 패턴 22종의 속 모양은 뱀부스튜디오 인필 설정에 화면으로 정리했습니다.
더 무겁게, 눌림에 강하게 만들 때 인필을 올립니다. 패턴은 그리드·자이로이드·라인 등이 있습니다.
월(Wall) / 셸(Shell) / 펄리미터(Perimeter)
출력물의 바깥 벽 두께로, 슬라이서에선 벽 라인 수로 정합니다. 슬라이서 기본 프로필의 값에서 시작하면 됩니다. 프루사 지식 베이스는 출력물의 강도는 대부분 인필이 아니라 벽(둘레) 수가 정한다고 적습니다 — 단단함이 필요하면 인필을 올리기 전에 벽을 먼저 늘리는 것이 효율적입니다(인필은 눌림 저항에 도움이 됩니다).
리트랙션(Retraction)
노즐이 빈 공간을 이동할 때 필라멘트를 살짝 뒤로 당겨 흘러나옴을 막는 동작입니다. 부족하면 거미줄 같은 스트링잉(stringing)이 생깁니다.
값은 압출 구동 방식이 지배합니다 — 직결식(다이렉트)은 짧고, 보우덴은 훨씬 깁니다. 공통 범위를 정해 둔 1차 문서는 없어서 슬라이서 기본 프로필(내 기종·소재용)에서 시작하는 게 맞습니다. 필라멘트 제조사가 값을 공개하기도 합니다(예: PETG·TPU 소재 도감의 리트랙션 칸). 값을 올려도 실이 계속 나온다면 리트랙션만의 문제가 아닐 수 있습니다 — 스트링(거미줄) 진단에서 습기·온도까지 함께 봅니다.
플로우(Flow) / 압출 배율
슬라이서가 계산한 압출량 대비 실제로 얼마나 내보낼지의 비율(%)입니다. 100%가 기본이며, 표면이 비치거나 약하면 살짝 올리고, 뭉치고 거칠면 살짝 내립니다.
조금씩 바꿔 확인하고, 크게 바꿔야만 맞는다면 플로우보다 압출기 캘리브레이션(E스텝)이나 필라멘트 지름을 먼저 의심합니다. 벽이 성기게 비어 나오는 증상은 언더압출 진단과 함께 보세요.
Z오프셋(Z-Offset)
노즐 끝과 베드 사이의 첫 층 간격을 미세하게 보정하는 값입니다. 첫 층이 베드에 안 붙으면 음수 방향(노즐을 더 낮춤)으로, 첫 층이 눌려 번지거나 노즐이 긁으면 양수 방향으로 조정합니다.
한 번에 크게 바꾸지 말고 프린터·슬라이서가 허용하는 작은 폭으로 조금씩 움직인 뒤 첫 층을 다시 확인합니다. 값의 범위와 바꾸는 방법(출력 중 조정인지, 설정 메뉴인지)은 기종마다 다르니 내 프린터 제조사 문서를 따르세요 — 예를 들어 프루사는 출력 첫 몇 층 동안 노브를 길게 눌러 조정하는 Live Adjust Z 를 안내합니다. 조정해도 계속 안 붙으면 첫 레이어 안착 실패의 다른 원인(베드 오염·온도)을 점검합니다.
서포트(Support)
허공에 뜬 부분(오버행)을 받쳐주는 임시 구조물로, 출력 후 떼어냅니다. 프루사 지식 베이스는 3D프린터가 45~60도 정도의 오버행은 서포트 없이 깔끔하게 뽑을 수 있다고 적습니다 — 다만 0.25mm처럼 작은 노즐에선 45도보다 낮아질 수 있고, 냉각이 좋은 기종은 더 높게 갑니다. 각도를 재는 기준도 슬라이서마다 달라서(뱀부스튜디오의 서포트 임계 각도는 수평면 기준이라 값이 클수록 서포트가 많아집니다) 숫자만 옮겨 적지 말고 내 슬라이서의 서포트 미리보기로 확인하세요. 트리(나무) 서포트는 가지처럼 뻗어 재료를 아끼고 제거가 쉬운 편입니다.
브림(Brim) / 라프트(Raft) / 스커트(Skirt)
모두 첫 층 접착·점검을 돕는 보조 구조입니다.
- 스커트: 출력물 주위에 떨어져 그려지는 윤곽선. 압출이 정상인지 예열·확인용.
- 브림: 출력물에 붙는 납작한 테두리. 바닥 접착 면적을 넓힙니다.
- 라프트: 출력물 아래 전체에 까는 받침판. 휨이 심한 소재나 울퉁불퉁한 베드에서 유용하지만 바닥면이 거칠어집니다.
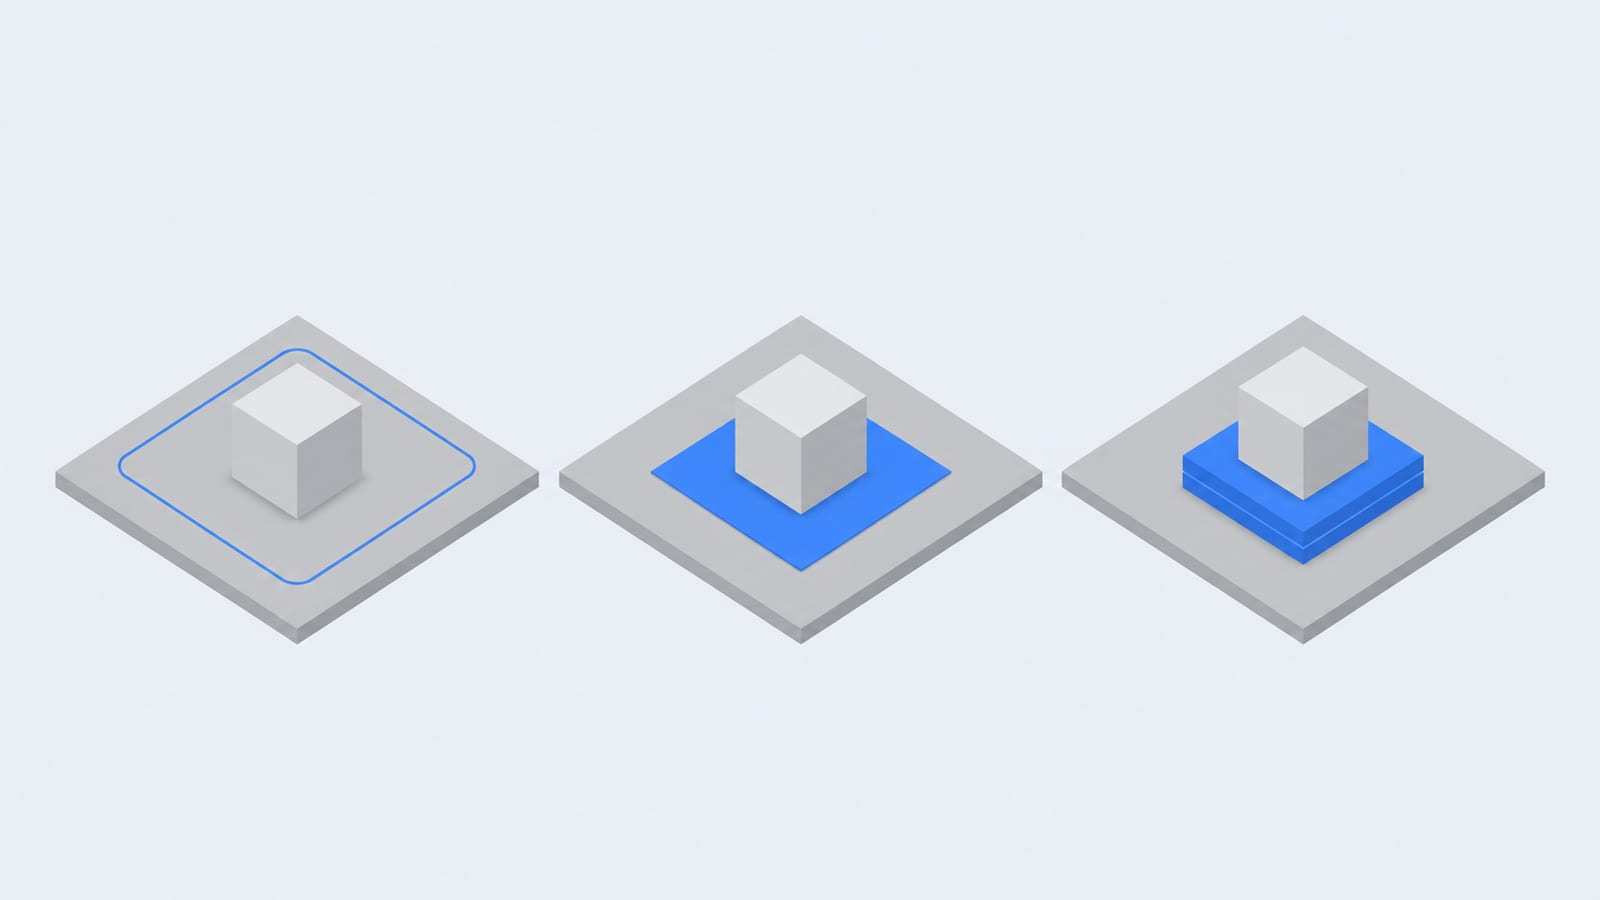
왼쪽부터 스커트(떨어진 윤곽선) · 브림(붙은 테두리) · 라프트(아래 받침판).
워핑(Warping) / 엘리펀트 풋
워핑은 식으면서 수축해 출력물 모서리가 베드에서 들뜨는 현상으로, ABS·ASA에서 특히 잘 생깁니다. 대응법은 워핑 진단에 정리돼 있습니다.
엘리펀트 풋은 반대로 첫 층이 무게·열에 눌려 바닥이 코끼리 발처럼 퍼지는 현상이며, 첫 층 높이·Z오프셋·베드 온도로 잡습니다.
습기(Moisture) / 필라멘트 건조
필라멘트는 공기 중 수분을 빨아들입니다. 젖은 필라멘트는 노즐에서 물이 끓어 탁탁 소리가 나고, 표면이 거칠어지며 실이 심해집니다. PETG·TPU·나일론이 특히 예민합니다.
필라멘트 건조기로 말리고, 보관 습도는 습도계로 확인하는 것이 기본입니다.
레진(LCD/SLA) 프린터 용어는 무엇이 다를까?
노출(Exposure) / 노출 시간
레진을 한 층 굳히기 위해 UV 광을 비추는 시간(초)입니다. 너무 짧으면 층이 덜 굳어 떨어지고, 너무 길면 디테일이 뭉치고 부풀습니다(오버큐어).
적정값은 레진·프린터마다 달라 노출 테스트로 찾는 것이 정석입니다. 디테일이 뭉개진다면 디테일 뭉개짐 진단을 참고하세요.
바텀 레이어(Bottom Layer) / 바텀 노출
출력 맨 아래 몇 개 층을 플랫폼에 단단히 붙이기 위해 일반 층보다 훨씬 길게 노출하는 구간입니다. 애니큐빅 위키는 자사 레진의 일반 노출을 대개 2~3초로, 바텀 노출은 플랫폼 표면에 따라 약 40초(헤어라인 플랫폼)·약 25초(레이저 각인 플랫폼), 바텀 층수는 약 6장을 권합니다. 다른 제조사 레진은 그 레진의 권장값을 따르세요.
출력물이 통째로 베드에서 떨어지면 이 값을 먼저 점검합니다 — 베이스 안착 실패 참고.
FEP / nFEP 필름
레진 트레이(VAT) 바닥에 깔린 투명 이형 필름입니다. UV는 통과시키되 굳은 층은 잘 떨어지게 합니다. 소모품이라 정해진 횟수 없이 상태를 보고 교체합니다(흐려지기만 했다면 먼저 닦아 봅니다). nFEP는 박리력이 낮아 더 잘 떨어지는 개량 필름입니다. 언제 갈아야 하는지와 nFEP·ACF의 차이는 FEP 필름 교체 시기에 제조사 문서별로 정리했습니다.
리프트 속도 / 리프트 거리
한 층을 굳힌 뒤 플랫폼이 위로 들어올리는 속도와 거리입니다. 너무 빠르면 출력물이 FEP에서 떨어지며 뜯기거나 흡착력으로 실패합니다. 큰 평면·대형 출력일수록 리프트 속도를 낮춰 안정시킵니다.
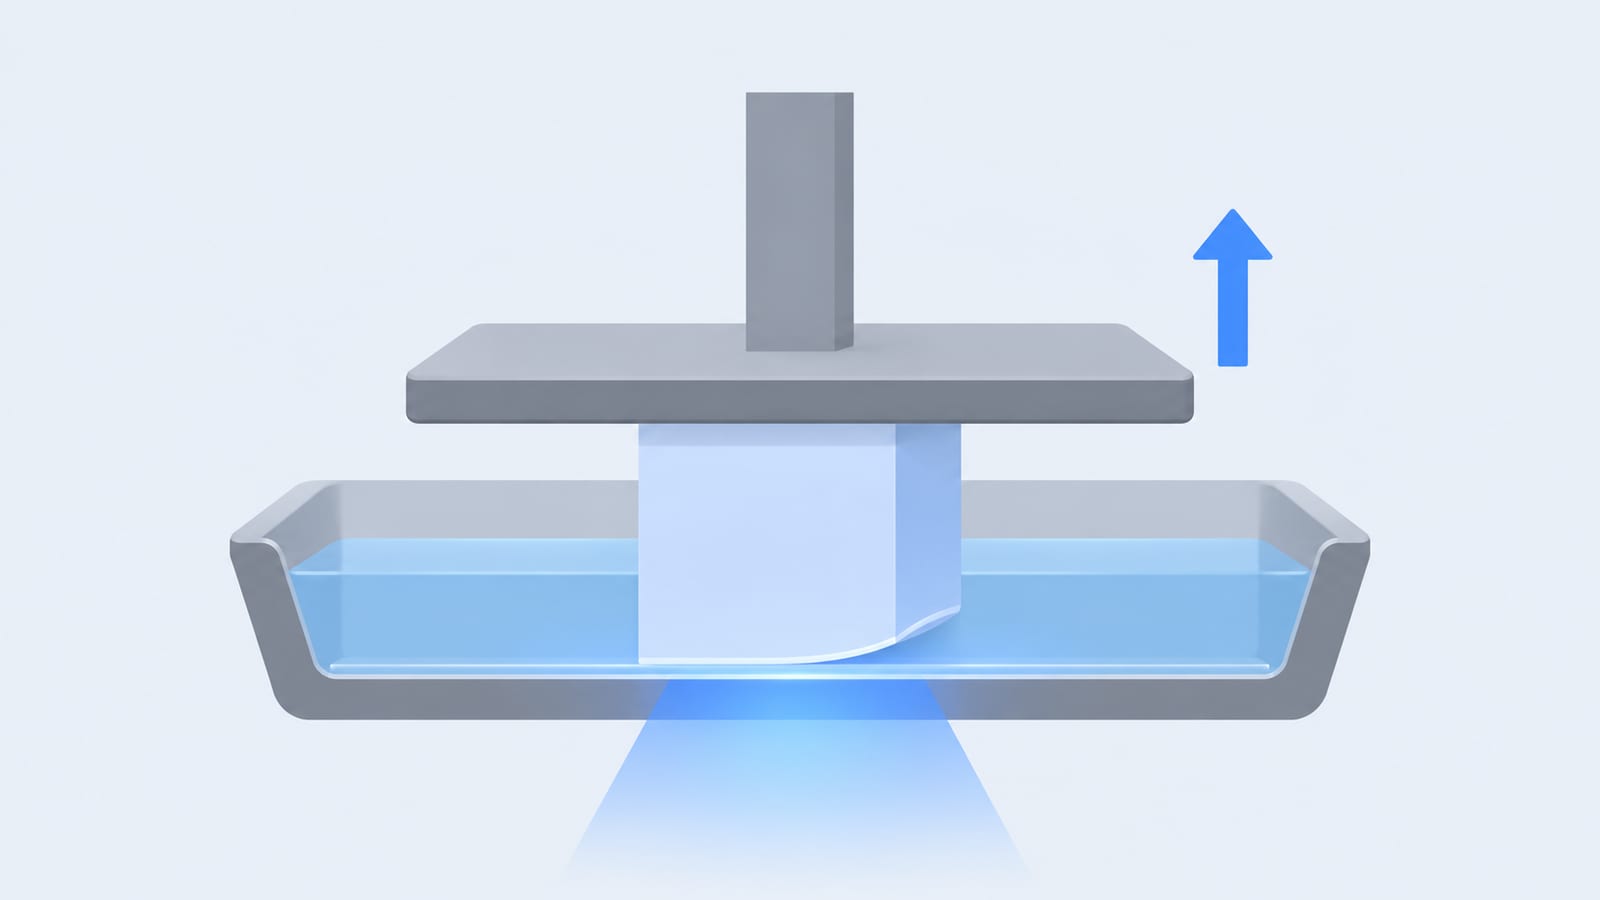
한 층을 굳힌 뒤 플랫폼이 들어 올리며 출력물을 필름에서 떼어 냅니다 — 이 동작의 속도·거리가 리프트 설정입니다.
서포트 / 라프트(레진)
레진은 보통 모델을 비스듬히 기울여 서포트로 띄워 출력합니다. 빨판처럼 흡착되는 면을 줄이고 디테일 면을 보호하기 위해서입니다. FDM의 라프트와 비슷한 베이스 받침 위에 서포트가 올라가는 구조가 일반적입니다.
서포트만 남고 모델이 사라졌다면 노출·접착 문제입니다 — 서포트만 출력됨을 보세요.
후경화(Post-Curing) / 세척
레진 출력물은 뽑은 뒤 알코올(IPA) 등으로 세척해 표면의 미경화 레진을 씻고, UV로 한 번 더 굳히는 후경화를 거쳐야 완전한 강도가 납니다.
이 두 과정을 한 기기에서 처리하는 것이 워시앤큐어입니다. 후경화가 과하면 부서지기 쉬워지므로 권장 시간을 지키세요.
소재별 온도는 어디서 출발할까?
아래는 뽑로그 소재 도감에 제조사 문서로 정리해 둔 통상 범위입니다. 브랜드마다 권장값이 다르므로 스풀 라벨·제품 문서의 값이 우선이고, 정확한 값은 온도 타워로 확정하세요.
| 소재 | 노즐 온도 | 베드 온도 | 쿨링 팬 | 워핑 위험 |
|---|---|---|---|---|
| PLA | 190~230℃ | 45~65℃(또는 무가열) | 100% 권장 | 낮음 |
| PETG | 230~260℃ | 70~90℃ | 30~60% | 중간 |
| ABS | 230~260℃ | 90~110℃(기종 상한 확인 — 뱀부랩 A1·P1S는 최대 100℃) | 끄거나 최소 | 높음(인클로저 사실상 필수) |
표에서 보듯 쿨링은 소재에 따라 정반대로 씁니다. PLA는 강하게 불어야 오버행이 깔끔하고, ABS·ASA는 세게 불면 층이 갈라집니다(레이어 분리·크랙).
이 증상에는 어떤 설정을 만져야 할까?
용어는 결국 "어떤 증상을 어떤 설정으로 잡느냐"의 지도입니다. 증상이 생겼을 때 어디를 먼저 건드릴지 정리했습니다.
| 증상 | 먼저 만질 설정(순서대로) | 관련 진단 |
|---|---|---|
| 첫 층이 안 붙는다(FDM) | 베드 레벨링 → Z오프셋(음수) → 베드 온도 → 브림 | 첫 레이어 안착 실패 |
| 거미줄(스트링잉) | 리트랙션 거리·속도 → 노즐 온도 5~10℃↓(프루사 안내) → 필라멘트 건조(습기) | 스트링 |
| 벽이 약하거나 비친다 | 벽 라인 수 +1 → 플로우 소폭↑ → 레이어 높이↓ | 언더압출 |
| 모서리가 들뜬다 | 베드 온도↑ → 쿨링↓ → 브림/라프트 → 외풍 차단 | 워핑 |
| 중간에 압출이 끊긴다 | 노즐 청소 → 리트랙션 과다 여부 → 필라멘트 습기 | 노즐 막힘 |
| 레진이 베드에서 통째로 떨어진다 | 바텀 노출·바텀 층수↑ → 플레이트 레벨링 → FEP 장력 | 베이스 안착 실패 |
| 레진 디테일이 뭉치거나 부푼다 | 노출 시간↓ → 노출 테스트 재실행 | 디테일 뭉개짐 |
요약
FDM은 레이어 높이·인필·벽·리트랙션·Z오프셋·서포트 여섯 개만 손에 익혀도 대부분의 출력을 다룰 수 있고, 레진은 노출·바텀 노출·서포트·후경화가 성패의 핵심입니다.
이 글의 수치는 어디까지나 출발점입니다. 내 기종과 소재에 맞는 값은 작은 테스트 출력으로 직접 확정하는 습관을 들이세요. 막히는 용어가 나오면 이 사전으로 돌아와 증상 → 설정 연결만 다시 확인하면 됩니다. 그래도 안 잡히면 진단소에서 같은 증상 사례를 좁혀 보세요.
참고 자료
이 글의 수치와 범위는 아래 1차 문서(제조사 공식 문서·표준 문서)와 뽑로그 소재 도감(제조사 문서로 정리)에서 가져온 권장 범위입니다. 뽑로그가 직접 측정한 값은 없습니다.
- Prusa Knowledge Base — Glossary (슬라이서·장비 용어 원문 정의)
- Prusa Knowledge Base — Layers and perimeters (레이어 높이는 노즐 지름의 80% 아래 — 2026-11-12 확인)
- Prusa Knowledge Base — Infill (대부분 10~15%, 30% 초과는 드묾, 강도는 대부분 벽 수가 정함 — 2026-11-12 확인)
- Prusa Knowledge Base — Supported file formats (STL·3MF 차이)
- Prusa Knowledge Base — Resin Calibration (SL1/SL1S) (노출·바텀 노출 개념)
- Bambu Lab Wiki — Layer height (레이어 높이 적정 범위 노즐 지름의 20~70% — 2026-11-12 확인)
- Bambu Lab Wiki — Support (서포트 임계 각도는 수평면에 대한 기울기 기준, 클수록 서포트 증가 — 2026-11-12 확인)
- Prusa Knowledge Base — Modeling with 3D printing in mind (서포트 없이 깔끔한 오버행 45~60도, 작은 노즐은 45도 미만 — 2026-11-12 확인)
- Prusa Knowledge Base — Stringing and oozing (노즐 온도 5~10°C 낮추기, 필라멘트 습기 — 2026-11-12 확인)
- Prusa Knowledge Base — Live adjust Z (첫 층 높이 조정 방법 — 2026-11-12 확인)
- Anycubic Wiki — Common parameter description (일반 노출 2~3초, 바텀 노출 약 25·40초, 바텀 층수 약 6장 — 2026-11-12 확인)
이 포스팅은 쿠팡 파트너스 활동의 일환으로, 이에 따른 일정액의 수수료를 제공받습니다.
자주 묻는 질문
3D프린터 인필은 몇 %가 적당한가요?
프루사 지식 베이스는 대부분의 모델은 10~15%면 충분하고 30%를 넘길 일은 드물다고 적습니다. 더 무겁거나 눌림에 강해야 할 때 올립니다. 강도가 필요할 땐 인필을 올리기 전에 벽(월) 라인 수를 늘리는 게 더 효율적입니다 — 같은 문서가 강도는 대부분 벽 수가 정한다고 적습니다.
Z오프셋은 어느 방향으로 조정해야 하나요?
첫 층이 베드에 안 붙고 실처럼 딸려 올라오면 음수 방향(노즐을 베드에 더 가깝게)으로 내립니다. 반대로 첫 층이 과하게 눌려 옆으로 번지거나 노즐이 베드를 긁으면 양수 방향으로 올립니다. 한 번에 크게 바꾸지 말고 조금씩 움직이며 첫 층을 다시 확인하세요. 조정 범위와 방법은 기종마다 달라 제조사 문서를 따릅니다.
리트랙션 거리는 얼마로 시작하나요?
공통 범위를 정해 둔 1차 문서는 없어서 내 기종·소재용 슬라이서 기본 프로필에서 시작하는 게 맞습니다. 직결식(다이렉트 드라이브)은 짧고 보우덴은 훨씬 길며, 필라멘트 제조사가 값을 공개하는 경우 그 값이 출발점입니다. 값을 올려도 거미줄이 계속 생기면 노즐 온도와 필라멘트 습기를 함께 확인하세요.
레진 바텀 노출은 왜 일반 노출보다 훨씬 긴가요?
맨 아래 몇 층을 빌드 플레이트에 단단히 붙여야 출력이 통째로 떨어지지 않기 때문입니다. 애니큐빅 위키는 자사 레진의 일반 노출을 대개 2~3초로, 바텀 노출은 플랫폼 표면에 따라 약 25~40초, 바텀 층수는 약 6장을 권합니다. 출력물이 플레이트에서 떨어졌다면 이 값을 가장 먼저 점검하세요.